中文简体
En rotomolder i Shandong matar in skrot PE-film och kasserade delar till ett skärverk varje morgon. Inom några minuter reducerar maskinen materialet för att rengöra spån, och operatören antar att problemet med storleksminskning är löst. Sedan når flisen pulveriseraren, och den verkliga flaskhalsen dyker upp: genomströmningen sjunker, pulverfördelningen är ojämn och skärverkets produktion är helt enkelt fel ingångsspecifikation för nästa processsteg.
Den sekvensen upprepas i hundratals plastfabriker, eftersom ett skärverk vanligtvis förväntas göra mer än det kan. Så vi drar slutsatsen på förhand: ett skärverk är det rätta verktyget för grov- och medelreduktion, som producerar spån och granulat från skrymmande plastskrot. Den är inte utformad för att göra de fina, snävfördelningspulver som rotomformning, masterbatch-produktion, PVC-torrblandning och polymerblandning kräver. För de jobben behöver du en pulveriserare, antingen matad av ett skärverk eller integrerad med den i en enda produktionslinje.
Vad är ett skärverk och hur fungerar det?
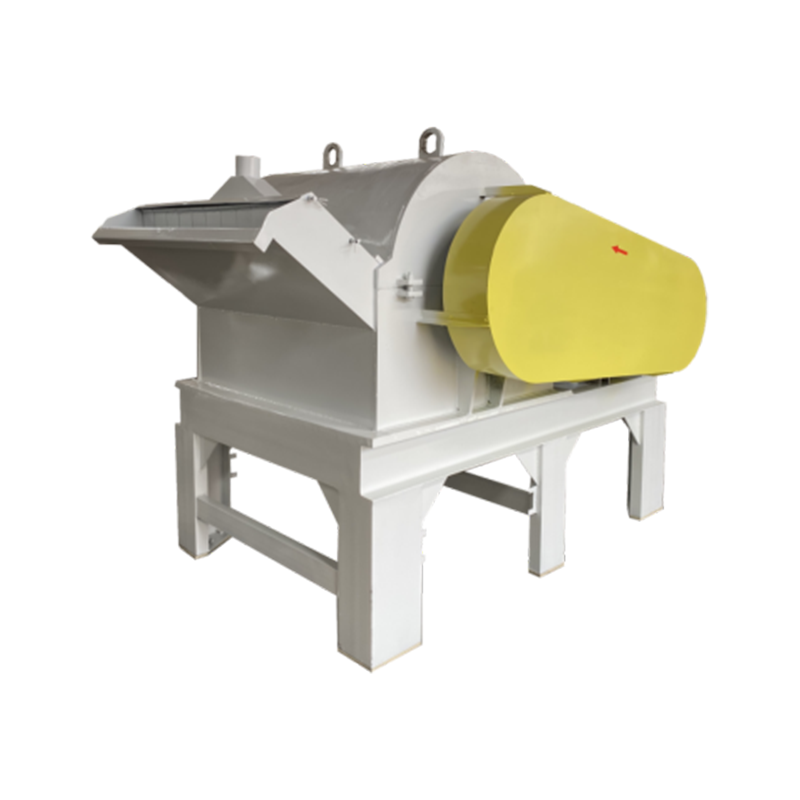
En skärkvarn, även kallad knivkvarn eller granulator, reducerar material genom mekanisk klippning snarare än genom slag eller friktion. En rotor utrustad med knivblad snurrar snabbt inuti en stationär kammare. Motknivar monterade på höljet arbetar mot rotorbladen som en sax och skär matarmaterialet upprepade gånger tills fragmenten är tillräckligt små för att passera genom en skärm i botten.
Tre variabler styr uteffekten från ett skärverk: silhålets storlek, gapet mellan rotorknivarna och motknivarna och kniveggarnas tillstånd. Med vassa blad, rätt mellanrum och 6 mm skärm lämnar de flesta termoplaster maskinen som rena, ganska jämna spån. När knivarna mattas ändras skärverkan till en rivningsverkan, partikelkanterna blir trasiga, fina partiklar ökar och genomströmningen minskar.
Ett skärverk är robust, men det måste matas inom sitt designhölje. Övermatning saktar ner rotorn, höjer temperaturen i skärkammaren och täpper till skärmen. God praxis är att hålla matningsströmmen vid en jämn hastighet, dimensionerad så att rotorhastigheten förblir stabil.
Hur ett skärverk kan jämföras med andra storleksminskningsmaskiner
Skärverk förväxlas ofta med hammarkvarnar och skivkrossare eftersom alla tre löst kallas kvarnar. De fungerar enligt olika principer och producerar mycket olika partikelfördelningar.
| Maskintyp | Funktionsprincip | Typisk utdatastorlek | Passar bäst för |
|---|---|---|---|
| Skärverk | Klippning mellan rotorknivar och fasta motknivar | 1–10 mm spån och granulat | Skrotreduktion, film, rensningar, delar som inte är specifika för specifikationerna |
| Hammarkvarn | Slags genom att svänga hammare mot en brytplatta | 100 µm–3 mm beroende på skärm | Spröda eller fibrösa material, torra pulver |
| Skivpulveriserare | Friktion och skjuvning mellan roterande och stationära slipskivor | 20–600 µm pulver | Fint plastpulver för rotomformning, masterbatch, PVC-blandning |
Läs den högra kolumnen noggrant. Om din process kräver pulver i intervallet 20–600 µm, är ett skärverk inte maskinen som kommer att leverera det. Det hör hemma uppströms, förbereder materialet för scenen som gör det.
Där skärverk passar i en plastbearbetningslinje
Eftersom dess uteffekt ligger i intervallet 1–10 mm, är ett skärverk bäst att förstå som ett första steg för storleksminskning. I praktiken används det för:
- Reducerar spolningar, kasserade delar och kantklippning till spån som kan transporteras med luft eller skruvmatare
- Förkrossning av filmrullar och skrymmande skrot före tvätt, förtätning eller återvinning av balar
- Konditioneringsmaterial före finmalning i en pulveriserare
- Förbereda små partier för blandningsförsök eller laboratorietester
Den röda tråden är volymminskning och hanteringsförbättring, inte slutlig finhet. Efter en skärkvarn måste flisen vara lämplig för nästa enhetsoperation: en extruder, en mixer, en tvättmaskin eller en pulveriserare. Den bredare familjen av plastfräsmaskiner har olika regler för varje steg, och terminologin spelar roll när du börjar jämföra offerter.
Vad du ska kontrollera innan du köper ett skärverk
Inköpsteam fokuserar vanligtvis på motorkraft och inköpspris. Efter att ha arbetat med hundratals plastfabriker satte vi fyra andra punkter högre på checklistan.
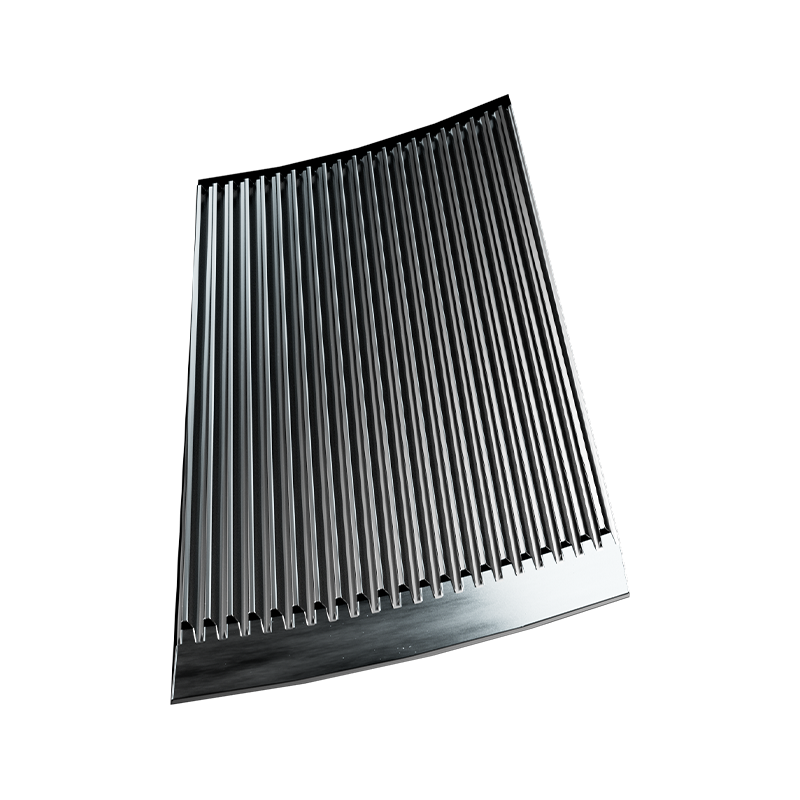
- Bladmaterial och ersättningskostnad. Legerat stål är minimum för ren skärning; fyllda och slipande föreningar förkortar bladets livslängd. Bladbyten är den största kostnaden för rutinunderhåll under maskinens livslängd.
- Skärmdesign och passform. En snabb skärmram, korrekt perforeringsgeometri och en tät passning mellan skärm och hölje förhindrar att överdimensionerade spån glider igenom.
- Tillgång för rengöring. Maskiner som bearbetar PVC eller termoplastiska elastomerer behöver ofta rengöras. Den tid som krävs för att öppna kammaren, ta bort skärmen och ta bort rester är ofta den dolda kostnadsskillnaden mellan annars liknande maskiner.
- Säkerhet och buller. Dörrförreglingar, ett rotorlås och en ljudkapsel bör vara standard. Ljudnivåer över 90 dBA är vanliga utan inneslutning och kommer att påverka arbetsmiljön.
Bladets skick förtjänar särskild uppmärksamhet. Polypropen och fyllda föreningar skär inte rent med slitna knivar; operatörerna kompenserar genom att bromsa matningen, vilket i sin tur genererar mer värme och mer finmaterial. Många skärverk förlorar 20 till 30 procent av sin nominella kapacitet genom knivslitage innan nedgången ens märks. Inkludera ett schema för knivslipning och utbyte i din verksamhetsplan från dag ett.
Energi per ton förtjänar också en linje. Att överspecificera motorn förbättrar inte skärningen; det höjer bara energiförbrukningen och kostnaden per ton. Matcha den installerade effekten till materialet och genomströmningen du faktiskt kör.
När ett skärverk inte är tillräckligt
Skärverk slutar vara användbara när processmålet rör sig under ungefär en millimeter. För många plastapplikationer ligger målet långt under det.
Rotomformning, Masterbatch och PE-pulver
Formgjutningspulver behöver vanligtvis vara i intervallet 200–500 µm, eller cirka 35–80 mesh, med en smal partikelstorleksfördelning och bra flöde. Ett skärverk kan inte producera det pulvret. Standardkonfigurationen är en skärkvarn för det grova steget följt av en skivkrossare för finmalning. Om skärverket avger flis av inkonsekvent storlek, kommer pulveriseraren att se temperatursvängningar, ojämnt skivslitage och varierande pulverkvalitet. Att förse skärverket med en 6–10 mm sikt är ett enkelt sätt att stabilisera fodret.
PE är värmekänsligt, så pulverisatorn måste kontrollera temperaturen samtidigt som den upprätthåller ett stabilt malgap. Den kombinationen är vad som skiljer ett pulver som flyter konsekvent i formen från ett som orsakar väggtjockleksvariationer.
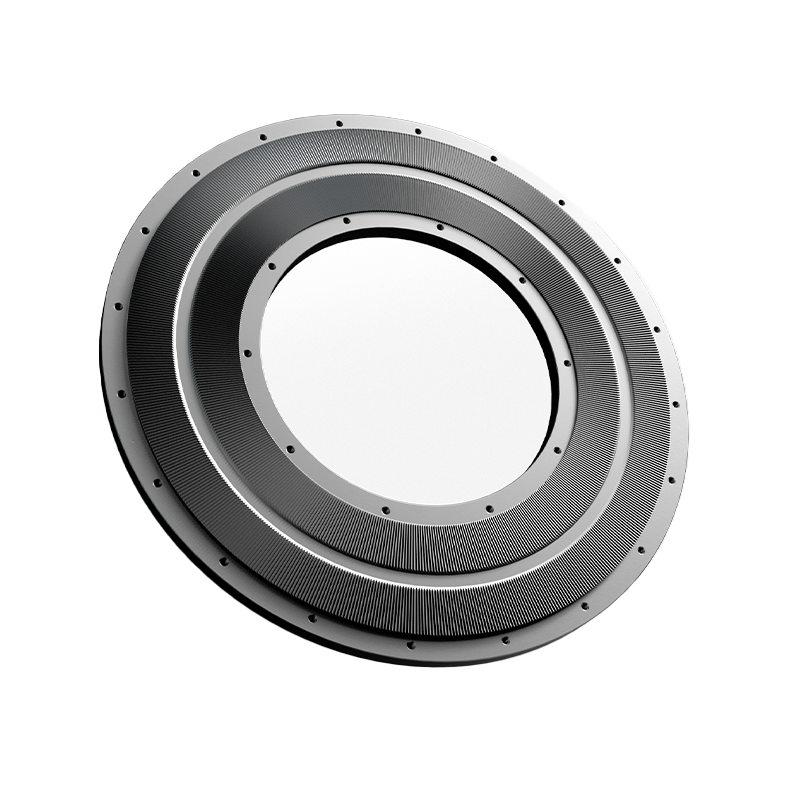
 Modell 500 PE rotomgjutningspulver med hög uteffekt, stabil pulveriserare Denna kompakta pulveriserare passar små till medelstora rotationsformningslinjer och levererar 150-450 kg/h med justerbar 20-100 mesh-finhet. Dess DC53-stålskivor och exakta bladslipning säkerställer ett jämnt pulverflöde, vilket adresserar värmekontroll och spaltstabilitet för rotomgjutna kvalitetsdetaljer. Visa produkt →
PVC finslipning
PVC medför två utmaningar: det bryts ned när det överhettas, och pigmenten och fyllmedlen i den är slipande. Sliptemperaturen måste hållas låg, medan skivor, blad och rotorer måste stå emot slitage. Ett skärverk för allmänt bruk kommer inte att hålla toleranser under långvarig PVC-belastning, och dess slitdelar kommer inte att hålla. PVC-specifika pulveriseringsmodeller löser både problem med härdade skivor, slitstarka rotorer och dedikerade kylvägar.
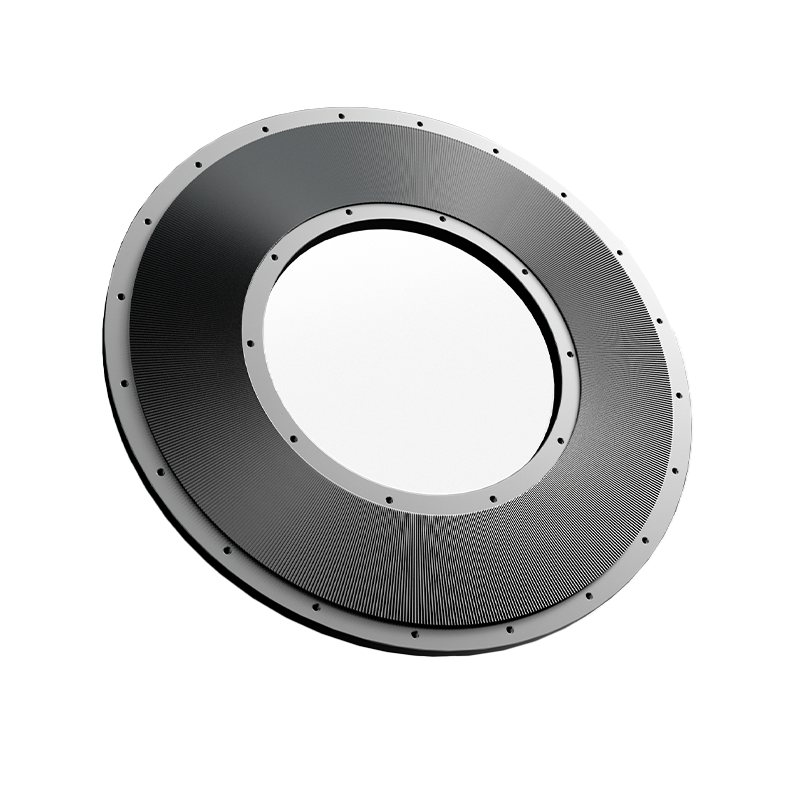
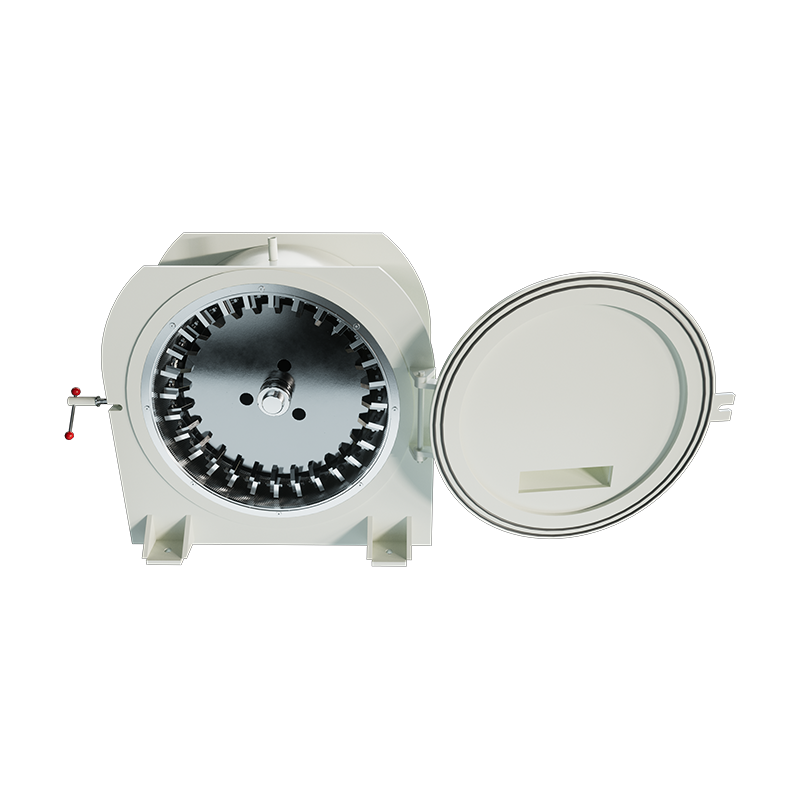 Modell 500 PVC Pulverizer Grinder Machine Byggd för PVC med slipande fyllmedel, håller denna ingångsmodell slipkammaren vid 45-55°C via vattenkylning, vilket förhindrar sönderdelning. Härdade skivor och utbytbara blad hanterar medelhög fyllmedelshalt, och erbjuder 100-300 kg/h och 20-80 mesh kapacitet för produktion i små serier. Visa produkt →
Om din anläggning börjar med en skärkvarn och matar en PVC-pulverisator, gör spånstorleken konsekvent. Att blanda 8 mm spån med 30 mm klumpar skapar ojämn matningstäthet, och pulveriseraren kommer att svara med fluktuerande motorbelastning och inkonsekvent pulver.
Kombinera skärverk och pulveriserare i en produktionslinje
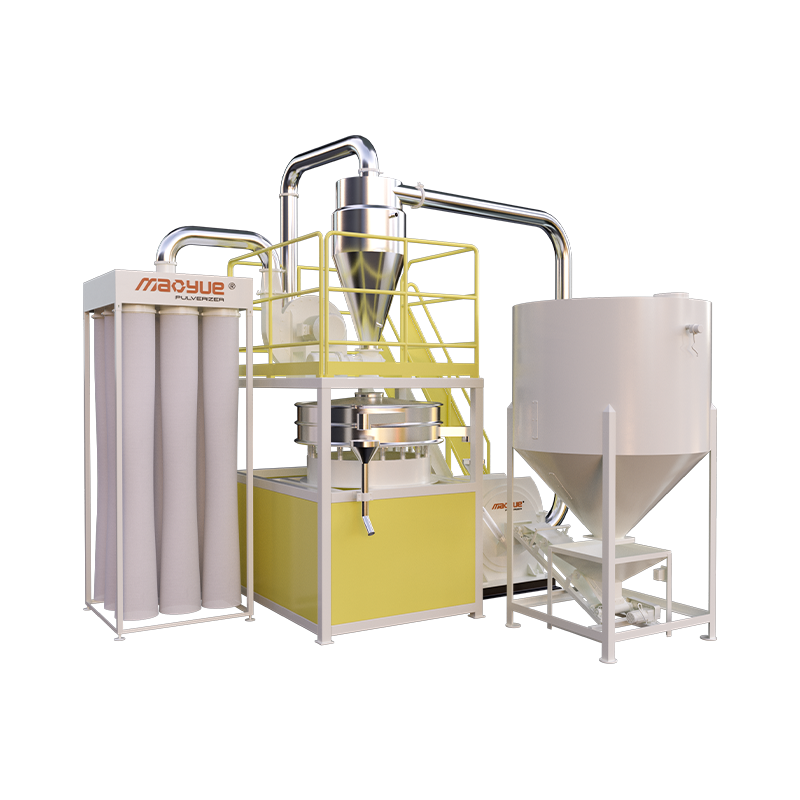
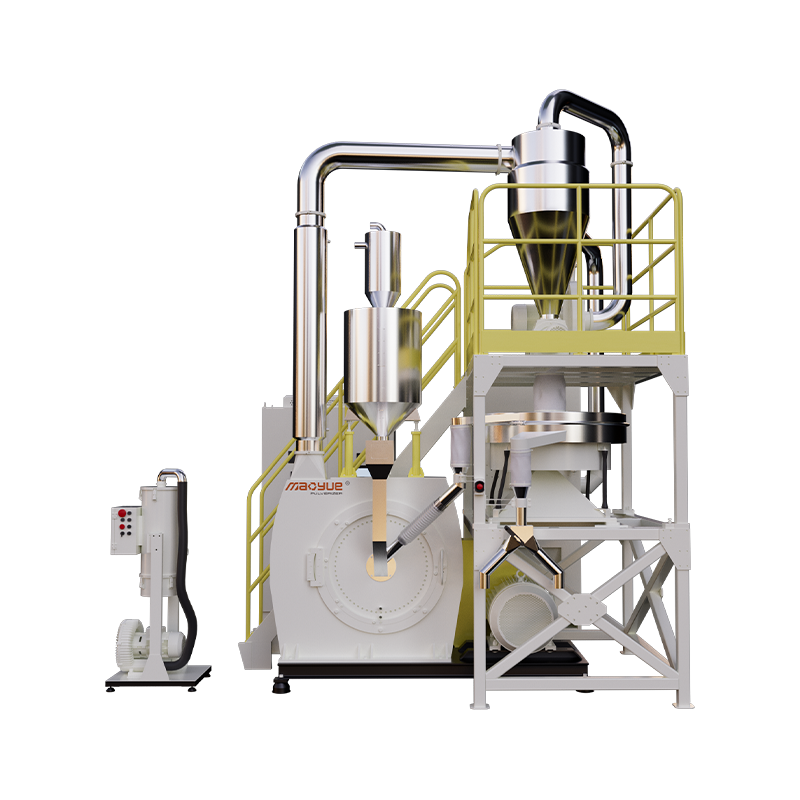
Många moderna installationer köper inte dessa maskiner som separata öar. De köper en produktionslinje för krossning och pulverisering av blad som tar skrymmande skrot i ena änden och släpper ut fint pulver i den andra. Skärningssteget utför grovreduktionen, pulveriseringssteget slutför jobbet och en kontrollpanel hanterar hela sekvensen.
Integration lönar sig på tre sätt: färre hanteringssteg mellan maskiner, jämnare matningsförhållanden eftersom flis anländer till pulveriseraren med en reglerad hastighet, och bättre damminneslutning eftersom linjen är utformad som ett förseglat system. För processorer som skalar från enstaka maskiner till produktionskapacitet är en integrerad linje vanligtvis det lägre riskvalet.
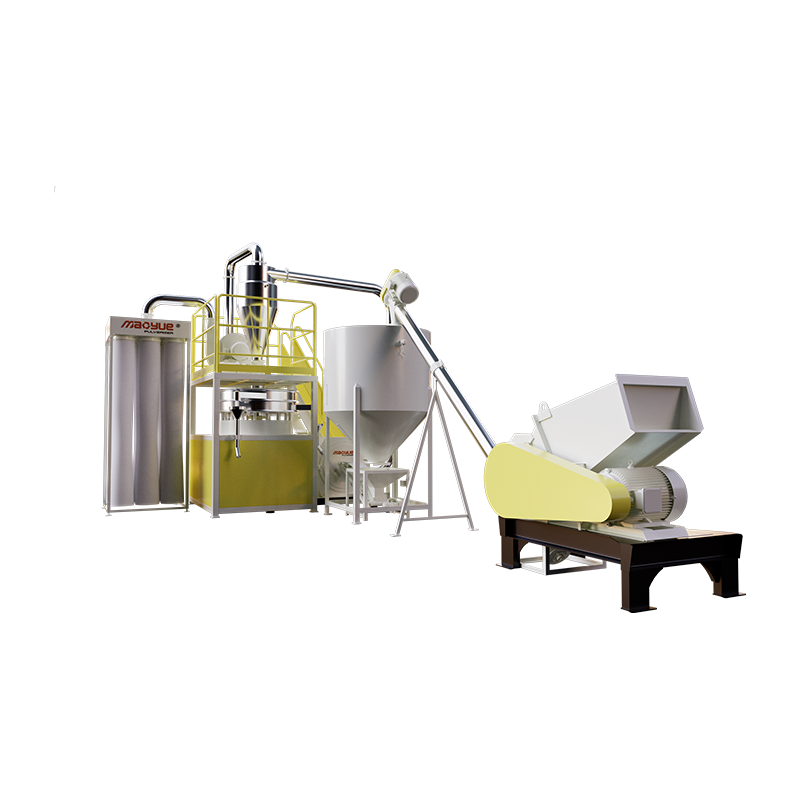
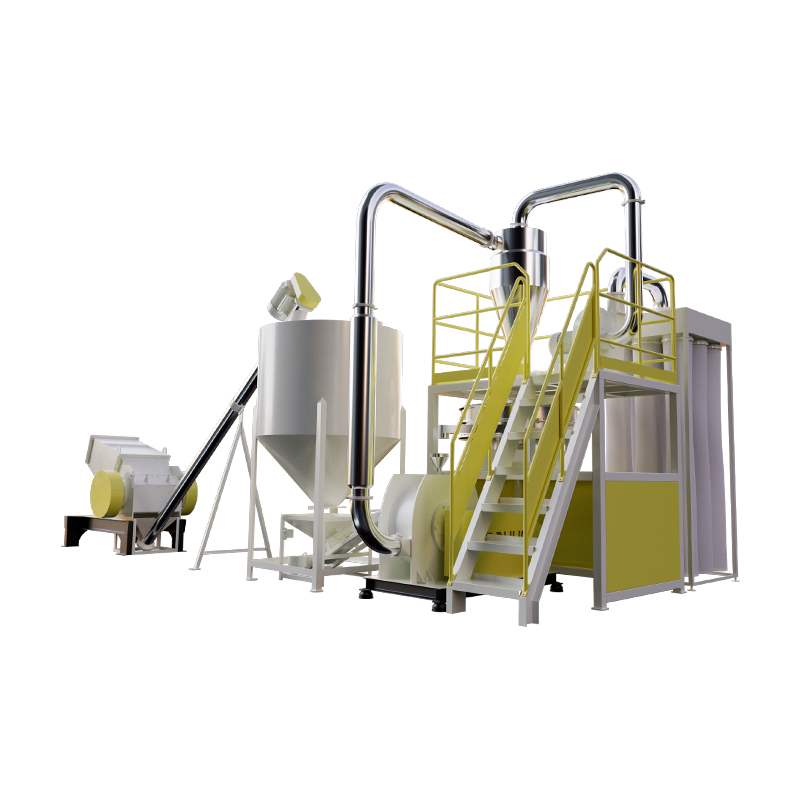 Produktionslinje för krossning och pulverisering av blad Denna integrerade linje kombinerar en kraftig bladkross med en precisionsfräs, pneumatisk transport och dammuppsamling. Den omvandlar stort plastavfall som rör och profiler till enhetligt 20-80 mesh pulver, vilket minskar hanteringsstegen och säkerställer jämn matning för högvärdig återvinning. Visa produkt →
Välj efter målspecifikation, inte efter maskinkategori
Innan du ringer en leverantör för en offert, skriv ner fyra siffror: målpartikelstorleken eller maskvidden, den tillåtna överdimensionerade fraktionen, den erforderliga genomströmningen i kilogram per timme och det exakta materialet du kommer att bearbeta, inklusive kontaminering och fuktnivå. Först då kan du bedöma om ett skärverk är det fullständiga svaret, ett försteg för en pulveriserare eller onödigt.
Be sedan tillverkaren om en provslipning med ditt eget material. En katalogtabell kan inte förutsäga hur en specifik förening kommer att bete sig. Under testet, fråga efter den fullständiga partikelstorleksfördelningen, inte bara ett genomsnitt; temperaturen på materialet som kommer ut; och den energi som förbrukas per ton. Jämför leverantörer på totalkostnad per ton, vilket inkluderar inköpspris, slitdelar, energi och beräknad stilleståndstid. I praktiken dominerar slitdelar och energi livstidskostnaden för både skärverk och pulveriserare.
På vår fabrik kör vi kundprover innan köpbeslut, och vår komplett maskinsortiment finns tillgänglig för jämförelse så att du kan se hur varje slipsteg passar ihop.