中文简体
Kvarnkulor är den mest kontrollerbara variabeln i en kulkvarns driftskostnad. Ett felaktigt val av slipmedel ökar energiförbrukningen, påskyndar slitaget på fodret och ger instabil finhet. I praktiken kan matchning av de rätta kvarnkulorna till ett givet material och valskondition minska specifik energianvändning med 10 till 20 procent samtidigt som utrustningens livslängd förlängs.
Hur kvarnbollar fungerar i en kulkvarn
En kulkvarn roterar ett cylindriskt skal runt sin horisontella axel. Lyftstänger inuti skalet bär kvarnkulorna uppåt tills gravitationen drar tillbaka dem i en kaskad eller en mer aggressiv kataraktrörelse. Det är denna upprepade stöt och nötning, inte själva kvarnskalet, som bryter ner partiklar. Kvarnkulor är därför själva slipverktygen.
Slipningen beror på ett fåtal mätbara variabler. Kulladdningsvolymen är typiskt 30 till 40 procent av kvarnens inre volym, och kvarnhastigheten hålls vanligtvis vid 60 till 75 procent av den kritiska hastigheten. Utanför dessa intervall glider bollarna antingen utan tillräckligt med slag eller fastnar på skalet och bidrar lite.
| Variabel | Typiskt intervall | Effekt på slipning |
|---|---|---|
| Kulladdningsvolym | 30–40 % av bruksvolymen | Styr effektenergi och kontaktyta |
| Fräshastighet | 60–75 % av kritisk hastighet | Bestämmer kaskad kontra kataraktrörelse |
| Kulans diameter | 20–100 mm, beroende på matning | Ställer in balansen mellan påverkan och nötning |
| Material fyllning | 25–35 % av bollens tomrumsvolym | Förhindrar övervätning eller överdrivna torra zoner |
Mill Ball Materials: Vad som fungerar bäst Var
Materialet i kvarnkulorna bestämmer hårdhet, densitet, slitstyrka och föroreningsrisk. I de flesta mineral- och cementapplikationer dominerar stål. När produktens renhet spelar roll är keramik- eller aluminiumkulor att föredra.
Smidda och låglegerade stålkulor
Smidda stålkulor är tuffa, relativt billiga och klarar kraftig slipning. De är ett stabilt val för primärkvarnar med matarpartiklar över 10 mm. Deras främsta nackdel är en högre konsumtionshastighet än högkromjärn i slipande slam.
Högkromade gjutjärnskulor
Kulor med hög krom ger utmärkt hårdhet och lågt slitage. De passar sekundär och tertiär slipning, där nötning snarare än stötar är nyckelspänningen. De kostar mer initialt, men den lägre utbytesfrekvensen gör dem ofta billigare per ton produkt.
Aluminiumoxid och keramiska kulor
Aluminiumoxidkulor, vanligtvis 92 eller 95 procent Al2O3, används när kontaminering av järn inte kan accepteras. De är vanliga i keramik, färger och vissa farmaceutiska eller livsmedelsmalningsprocesser. De är lättare än stål, så valshastigheten och fodret kan behöva justeras.
Kulor i rostfritt stål
Rostfria stålkulor är specificerade för korrosiva slam, sura miljöer eller processer där rost från kolstålkulor skulle förstöra produkten. De är mindre vanliga vid mineralmalning med stora volymer på grund av kostnaden, men de är oumbärliga i specialtillämpningar.
| Material | Relativ hårdhet | Typisk slitagehastighet | Huvudsaklig användning |
|---|---|---|---|
| Smidd låglegerat stål | Medium | Högre | Primär och semi-autogen slipning |
| Högkrom järn | Hög | Låg | Sekundär och finslipning |
| Aluminiumoxid keramik | Hög | Mycket låg | Renhetskänsliga produkter |
| Rostfritt stål | Medium-hög | Låg | Frätande eller hygieniska processer |
Mill Balls storlek och gradering
Kuldiametern är den primära kontrollen för slipeffektivitet. Stora kulor (60–100 mm) bryter grova partiklar genom stötar; små kulor (15–30 mm) ger den yta som behövs för finslipning. I praktiken fungerar en graderad laddning som innehåller en blandning av storlekar bättre än en enda storlek, eftersom den kontinuerligt kompenserar för slitage och säkerställer kontakt med både grova och fina partiklar.
En grov utgångspunkt för maximal kulstorlek är att relatera den till matarpartikelstorleken och kvarnförhållandena. Många operationer använder Bond-formeln, som förutsäger den största kulan som en funktion av matningsstorlek och malbarhet. Även utan formeln är en enkel regel att börja med en storlek som är cirka 2,5 till 3,5 gånger den största foderpartikeln. Justera sedan efter att ha övervakat strömförbrukningen och produktens finhet.
- En för stor boll genererar hög stöt men liten yta, slöseri med energi och skadar liners.
- En för liten boll kan inte bryta hårda eller grova partiklar, vilket leder till en "död" laddning och dålig genomströmning.
- Sfärisk rundhet spelar roll: deformerade eller trasiga kulor minskar slipverkan och bör silas bort regelbundet.
Applikationsskillnader mellan branscher
Kvarnkulor dyker upp överallt där material behöver finmalas: mineralförband, cementklinker, keramik, färger och pyroteknik. Varje bransch sätter olika prioriteringar.
- Vid mineralbearbetning är slitkostnaden per ton det dominerande problemet, så högkromstål är vanligt i omslipningskretsen.
- Vid cementslipning arbetar kulkvarnar med måttlig stöt och hög nötning; Smidda stålkulor och högkromkulor används båda beroende på kvarnfacket.
- I keramisk produktion skyddar aluminiumkulor partiet från järnföroreningar och uppfyller den höga renhet som krävs för vitvaror eller elektronisk keramik.
- Inom pyroteknik och kemikalier krävs gnistfri eller lågkontaminerande media som keramik eller rostfritt stål för säkerhet och renhet.
Värmekänsliga material beter sig annorlunda. En dedikerad plastpulveriseringsguide förklarar varför polymerer behöver en helt annan storleksreduktionsprincip.
Hur man väljer kvarnkulor: ett steg-för-steg tillvägagångssätt
Följande sekvens används av anläggningsingenjörer för att översätta processmål till en solid mediaspecifikation.
- Definiera mål P80 och genomströmning. Finhet är den första specifikationen eftersom den avgör effekt kontra utslitning.
- Mät foderstorlek och hårdhet. Hårdare och grövre matning kräver större och tuffare bollar.
- Ställ in kontamineringsgränser. Om järn måste undvikas, välj aluminiumoxid eller rostfritt stål.
- Fastställ kulladdningsvolymen och fräshastigheten. Dessa samverkar med bollstorleksfördelning och foderprofil.
- Matcha bollmaterialet till fodret. Hårdare kulor påskyndar linernötningen om inte fodret har rätt hårdhet och lyftprofil.
- Övervaka specifik energi- och bollförbrukning. Den bästa specifikationen är den som stabiliserar båda under en produktionskampanj.
Vanliga Mill Ball-misstag och underhållsmetoder
Operatörer underskattar ofta hur snabbt en felaktig debiteringspolicy ändrar slipbeteendet. De vanligaste felen är att köpa endast på pris, aldrig kontrollera den faktiska kulladdningen och att ignorera vatten- eller massadensitet vid våtmalning.
- Att köpa den billigaste bollen utan att testa mot din malm eller klinker höjer nästan alltid den verkliga malningskostnaden per ton.
- Om du misslyckas med att fylla på daglig förbrukning kommer laddningen att krympa och P80 att klättra.
- Att ignorera massadensiteten ändrar blandningen och dämpningen av laddningen; för tjock massa minskar stöten, för tunn ökar slitaget på bollen.
- Oregelbunden provtagning av laddningen kan fånga ovala bollar eller trasiga media innan de minskar prestandan.
Underhåll är inte komplicerat. Prova kulladdningen varje månad, sålla bort trasiga bitar och registrera strömförbrukningen. En stabil effektkurva betyder att kvarnkulorna fortfarande är i balans.
När kulkvarnar inte är svaret: Värmekänslig plast
Kulkvarnar fungerar bra för spröda mineraler, men de är inte ett universellt verktyg. Termoplaster som polyeten, polypropen och PVC mjuknar och smälter under värmen som genereras av bollslag. En traditionell kulkvarn med stålmedia smetar ut polymeren, försämrar dess molekylvikt och producerar ett pulver av låg kvalitet. Plastprocessorer använder därför en annan slipprincip: snabba skiv- eller rotorkvarnar som förlitar sig på skärning, klippning och kontrollerat luftflöde snarare än fritt fallande kulor.
Till exempel kan PA och PP malas vid omgivningstemperatur i en skivpulveriserare utan flytande kväve, vilket håller driftskostnaderna långt under de för kryogen kulmalning.
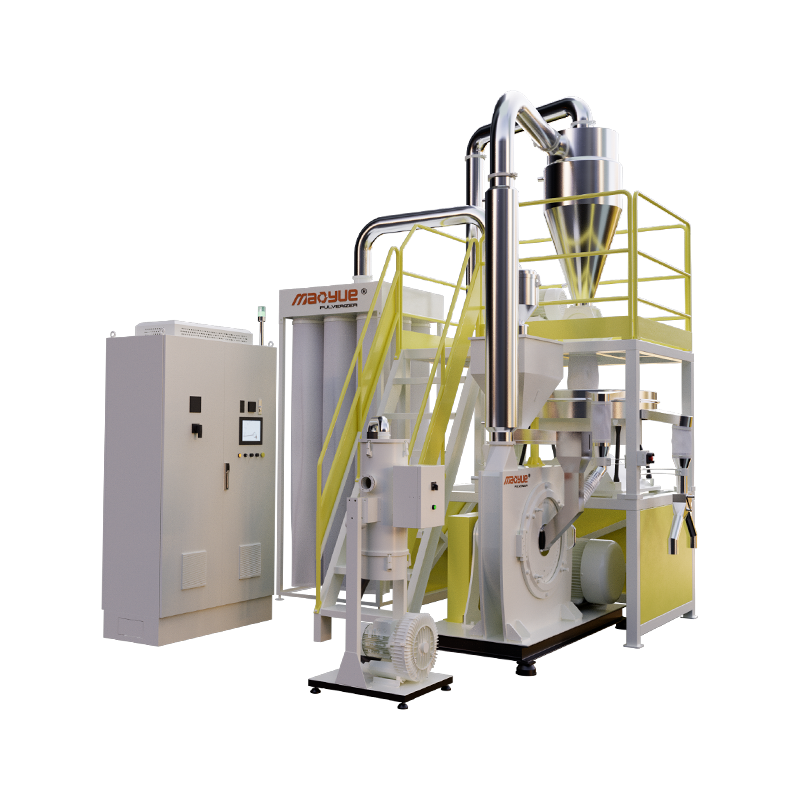 600PA/PP Slitstark rumstemperatur Pulverizer Mao Yue PA/PP-600 Pulverizer har en skivdiameter på 600 mm, en huvudmotoreffekt på 45-55kW och en kapacitet på 350-600 kg/h (ungefär 400-550 kg/h för PA och 500-... Visa produkt →
PVC klarar storleksminskning bäst när utrustningen har kraftiga komponenter och finpulverdesign; en dedikerad PVC finpulverpulveriserare kan hålla smala partikelfördelningar utan termisk nedbrytning.
 Modell 900 PVC Finpulver Pulverizer Denna modell har en skivdiameter på cirka 900 mm, en huvudmotoreffekt på 110-132 kW och en toppkapacitet på 900-1300 kg/h, vilket gör den till seriens produktionskapacitet... Visa produkt →
På liknande sätt kräver roterande PE-kvaliteter ett pulver med konsekvent partikelstorlek så att den gjutna delen har enhetlig väggtjocklek. En högliknande PE-pulveriserare ersätter kulkvarnens tillvägagångssätt helt för denna formningsprocess.
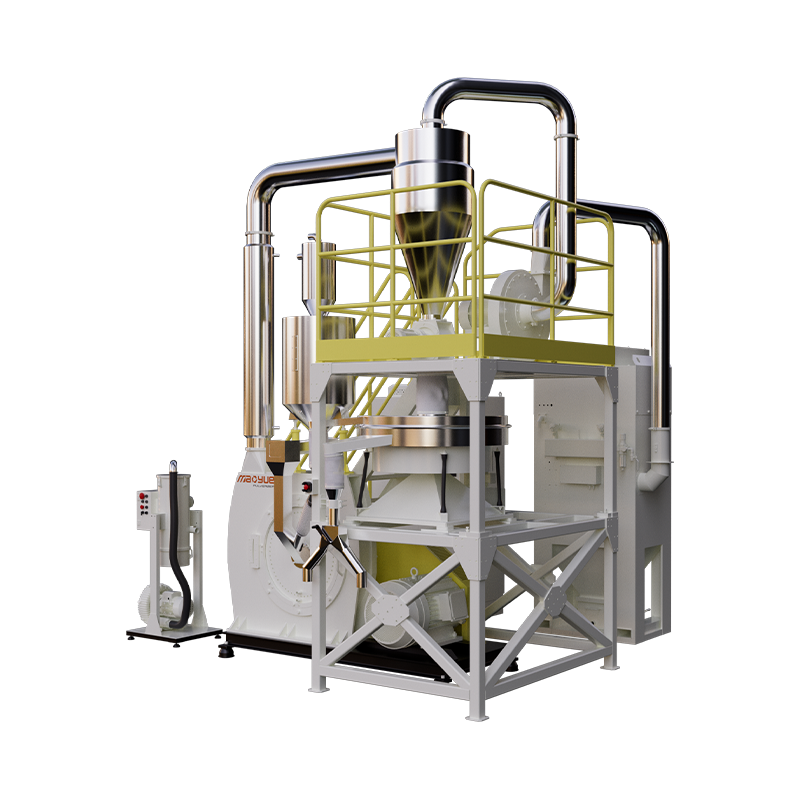 PE Rotomolding Powder High Uniformity 800 Model Pulverizer Mao Yue 800-typ PE rotomformningspulverisator är den kraftiga flaggskeppsmodellen med ultrahög kapacitet konstruerad speciellt för storskalig rotomformningsprodukt... Visa produkt →
Om du jämför fräsalternativ är den praktiska skillnaden enkel: mineralbearbetare anger kvarnkulor; plastprocessorer anger en pulveriserare som håller polymeren kall, torr och enhetlig. För en bredare bild av den tillgängliga utrustningen, se produktsortimentet för plastpulveriserare.