中文简体
Ta en processor som kör 400 kg/h PE-spolning och kasserade lister. Enbart en kross reducerar det materialet till 8–12 mm flingor som transporterar bra men säljer dåligt. Skicka samma flingor genom en pulveriserare och de lämnar som ett 35-mesh pulver som kan gå rakt tillbaka in i rotomformningslinjen. Identiskt skrot, två väldigt olika värden.
Det gapet markerar den praktiska gränsen mellan krosstillämpningar och pulveriseringstillämpningar. Krossar skär ner material till en storlek som kan hanteras, transporteras, smältas om eller säljas. Pulverisatorer förfinar granulat till pulver med en kontrollerad toppstorlek. Att välja en, eller rätt par, börjar med partikelstorleken din nästa process kan acceptera, inte med maskinens fotavtryck eller dess prislapp.
Hur de två maskinerna delar upp arbetet
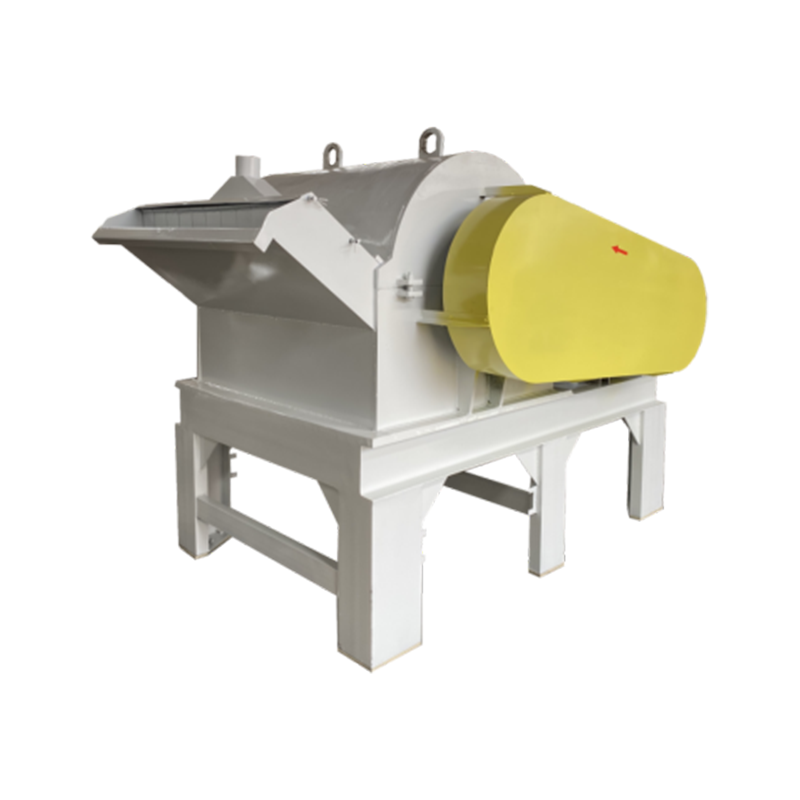
Båda maskinerna minskar storleken, och det är ungefär där likheten slutar. En kross är en knivmaskin som arbetar mot en skärm; en pulveriserare är en kvarn som arbetar mot en skiva eller rötor med luft eller en sil som kontrollerar vad som läcker ut.
| Attribut | Kross/granulator | Pulveriserare / kvarn |
|---|---|---|
| Primärt jobb | Reducera klumpar, spolning, rör, film och ark till ett transportbart granulat | Mal granulat eller pellets till pulver med en kontrollerad toppstorlek |
| Typisk utgång | 6–12 mm flingor eller ommalas | Ungefär 200–800 µm pulver, vanligtvis beskrivet som 20–80 mesh |
| Mata den accepterar | Rensningsblock, härvor, profiler, balar, tjock plåt | Flingor, granulat, pellets, små avskärningar |
| Verktyg | Roterande knivar mot sängknivar, med en skärm som ställer in utgångsstorleken | Skiva eller rotor med blad av legerat stål, plus luftklassning eller en skärm |
| Typiskt felläge | Stringers, överflödigt finmaterial, förblindade skärmar av mjukt material | Värmeuppbyggnad, bred partikelstorleksfördelning, slitna skivor eller bladkanter |
| Bäst passform | Volymminskning, intern återvinning, matning av en extruder | Rotomformningspulver, masterbatch, PVC-torrblandning, blandning |
I de flesta anläggningar är krossen steg ett och pulveriseraren är steg två. Den ordningen spelar roll: ett inkonsekvent granulat från krossen visar sig senare som instabil genomströmning och en drivande partikelstorleksfördelning vid bruket.
Krossapplikationer: volymminskning före allt annat
Krossar tjänar sin plats varhelst material anländer i en form som ingen nedströmsutrustning accepterar. Ansökningslistan är kort men krävande.
- Rensnings- och startklumpar från formsprutning och extrudering, som annars endast kan säljas som lågvärdigt skrot.
- Rör-, profil- och plåtrejekt, där långa sektioner måste brytas till korta granulat innan de överbryggar i en tratt.
- Film, fiber och tunnväggiga delar, som behöver en aggressiv matning och en skärmstorlek vald för att undvika lindning runt rotorn.
- Omslipning i sluten krets, där granulatet går direkt tillbaka till samma produkt och kontamineringskontroll blir hela argumentet.
Två inställningar avgör om en kross presterar eller bekämpar dig: skärmhålsstorlek och knivens skick. En 10 mm skärm på skör PVC beter sig ingenting som en 10 mm skärm på tuff PE; och en knivsegg som har rundats med en bråkdel av en millimeter multiplicerar finkorn och skärvärme. Om granulat matar en pulveriserare nästa, behandla krosssilen som den första kontrollen på din slutliga pulverspecifikation.
Pulveriseringstillämpningar: där partikelstorleksfördelningen avgör kvaliteten
Pulver bedöms efter siffror, och dessa siffror ändras från en process till nästa. Fyra applikationer täcker det mesta av efterfrågan, och var och en betonar olika maskinegenskaper. Om du fortfarande väger maskintyper i detta skede, vår praktisk val av pulveriserare går igenom kategorierna mer i detalj.
Rotomformning med PE
Rotationsgjutning behöver pulver som smälter jämnt över formväggen. Överdimensionerade partiklar lämnar osmälta fläckar; ett överskott av mycket fint material orsakar bubblor, rök och inkonsekvent väggtjocklek. Det praktiska målet är ett smalt band runt 35 mesh, med torrflöde och bulkdensitet spåras också. Enhetlighet, inte medelfinhet, är specifikationen som avgör om en gjutning passerar.
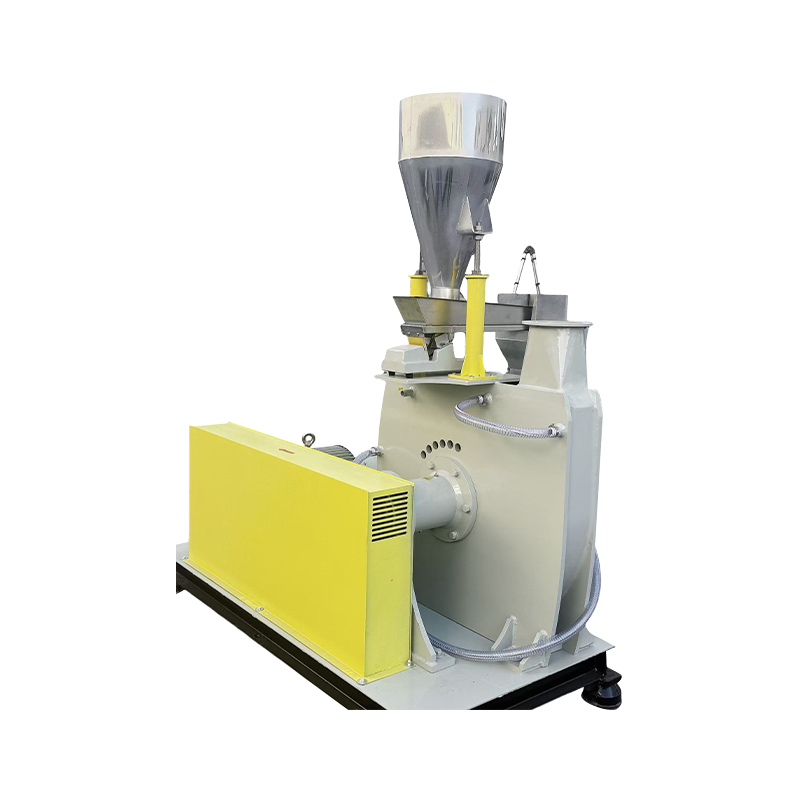
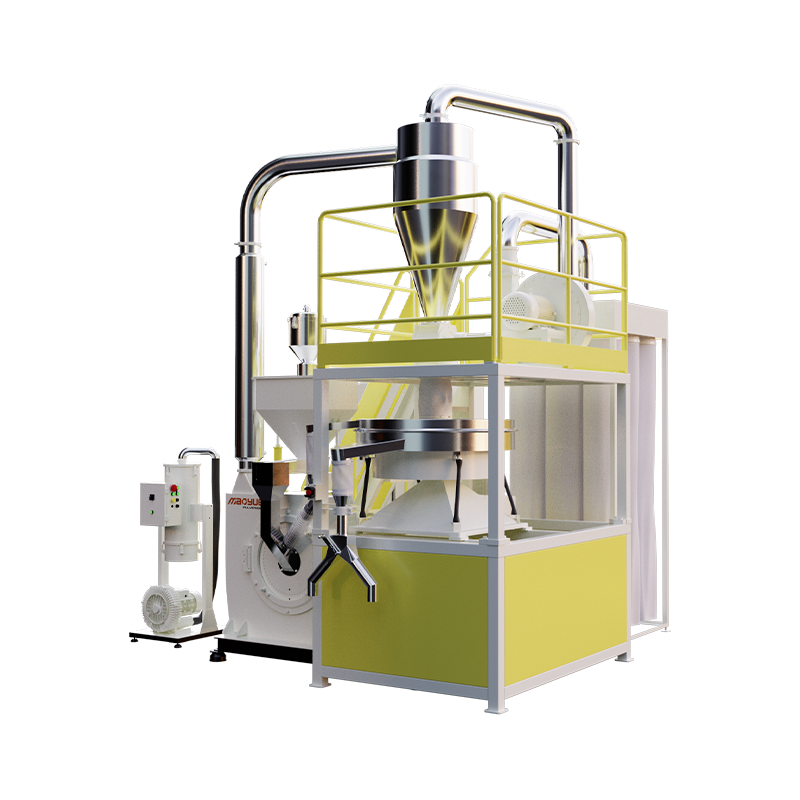 Mao Yue 600 PE Rotomolding Pulverizer För rotationsgjutningslinjer som söker enhetligt PE-pulver, erbjuder denna 600 mm skivkrossare justerbar finhet, vakuummatning, vattenkylning och dammuppsamling. Visa produkt →
Masterbatch och polymerföreningar
Color masterbatch och fyllda föreningar behöver fint, väl dispergerat pulver så att pigment eller fyllmedel fördelar sig jämnt i bäraren. Genomströmningen är viktig här eftersom masterbatch-körningar är korta och frekventa, så bytestid och rengöringsåtkomst räknas lika mycket som motorkraft. Kvarnar med hög kapacitet i 800-klassen specificeras normalt när en enstaka formulering går i timmar.
PA och PP
Polyamider och polypropen är sega och värmekänsliga, varför kryogen malning med flytande kväve blev standard i flera år. Slipning vid omgivningstemperatur undviker den förbrukningskostnaden helt: ingen kvävetillförsel, ingen isolerad lagring, ingen kylladdning per kilogram. Avvägningen är att bruket måste hantera rotorvärme genom luftflöde och skivgeometri snarare än temperatur. Slitstarka konstruktioner passar glasfyllda eller slipande kvaliteter, medan energibesparande bygger mål kontinuerlig drift på snyggt harts.
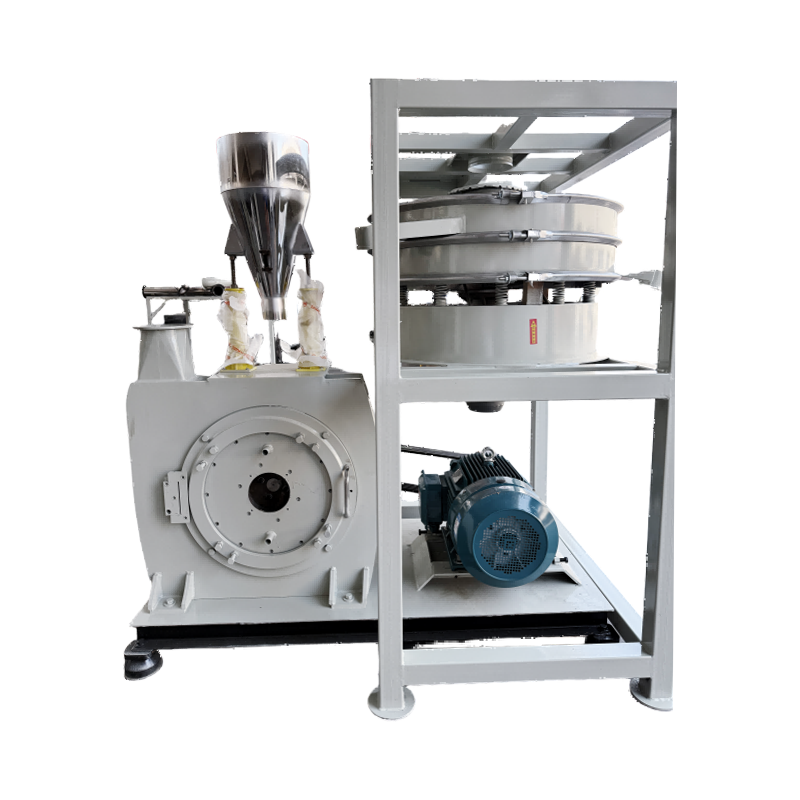 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer För små till medelstora PA- och PP-återvinning eller försök undviker denna nybörjarkvarn flytande kväve och stöder snabba materialbyten med integrerad siktning. Visa produkt →
PVC
PVC är gruppens minst förlåtande. Det bryts ned med värme, det är nötande på verktyg och torrblandningsanvändare förväntar sig ett tätt siktsnitt. Fräsar för detta material specificeras vanligtvis kring slitagelivslängd och temperaturkontroll: blad av legerat stål, tunga skivor och generösa luftrörelser. Finpulvermodeller pressar skärningen finare för pasta- och torrblandningsarbete, medan slitstarka modeller väljs där omslipning innehåller fyllmedel.
Mål finhet genom applicering
Nätnummer är en stenografi, inte en specifikation. Be om en sållanalys och en fördelningskurva, för två pulver som båda "passerar 35 mesh" kan bete sig helt olika på samma form.
| Ansökan | Gemensamt mål | Vad du ska testa innan du köper |
|---|---|---|
| PE rotomformning | Cirka 35 mesh, smal fördelning | Helsiktskurva, skrymdensitet, torrflödeshastighet, gelantal |
| Färg masterbatch | 40–80 mesh beroende på bärare | Dispersionskvalitet, rester på finaste sikten, bytestid |
| PA / PP omgivande slipning | 30–60 mesh | Utloppstemperatur, genomströmningsstabilitet över ett helt skift, bladslitage |
| PVC torrblandning och pasta | 40–100 mesh | Värmehistorik, metallföroreningar, skiva och bladlivslängd |
Kör en kross och en pulveriserare som en linje
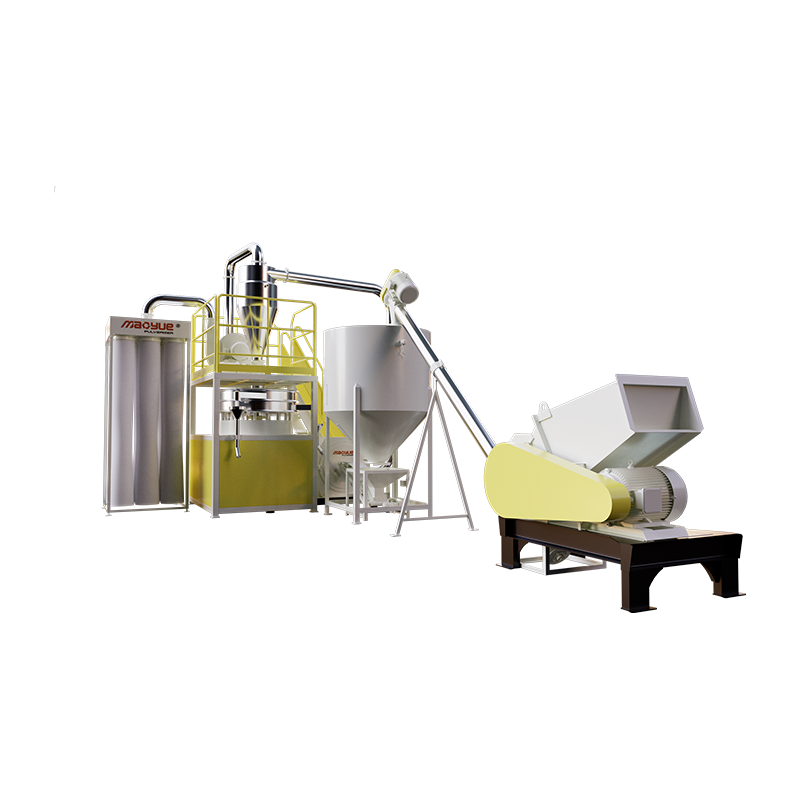
När båda stadierna väl finns, är den intressanta tekniken i överlämnandet. En transportör eller luftmatning dimensionerad för krossens maximala effekt förhindrar kvarnen från att svälta och svälta; en metalldetektor och en magnet innan kvarnen skyddar skivan; och en buffertsilo mellan de två stegen låter varje maskin köra i sin egen rytm snarare än i låssteg.
Specialbyggda linjer komprimerar detta till en enda ram med matchad kapacitet och en kontrollpunkt. Linjer av bladtyp lämpar sig för allmän omslipning där ett rent snitt spelar roll, medan hammar-, slag- och svängknivskonfigurationer hanterar blandat eller förorenat foder som skulle skada en fast knivsats.
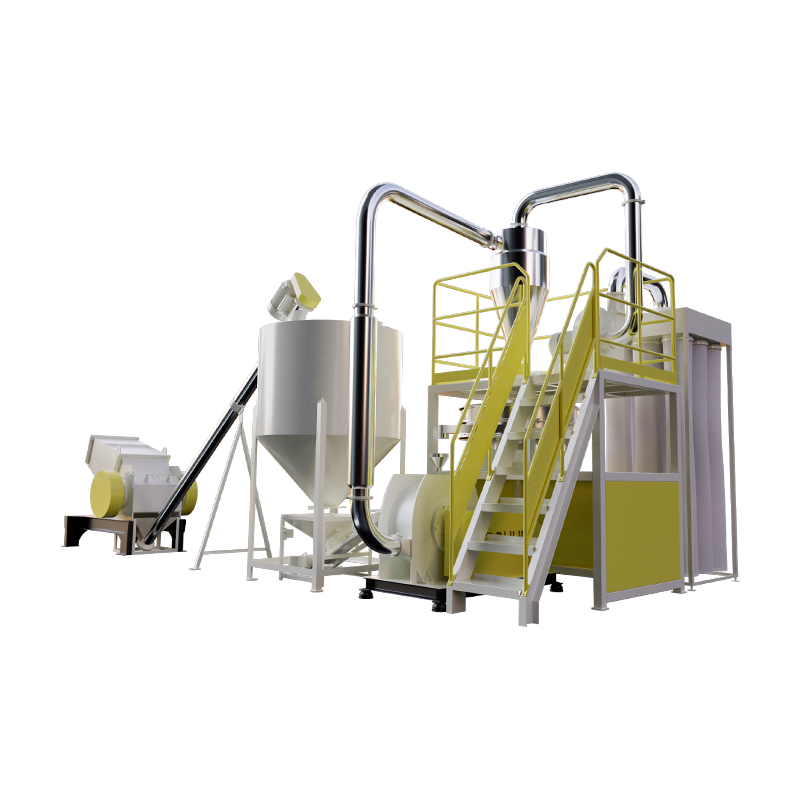 Produktionslinje för krossning och pulverisering av blad Den är särskilt lämpad för högvärdig återvinning och regenerering av material som PVC, PE, PP, PET, ABS och EVA. Mao Yue-kniv-typ krossning-slipningsprodukten... Visa produkt →
Vad du ska bekräfta innan du ansluter dig till en maskin
De flesta nedslående installationer går tillbaka till en specifikation som bygger på någon annans material. Arbeta igenom den här listan med dina egna prover i handen.
- Kör ett försök på ditt faktiska skrot, inte på jungfruliga pellets, och be om en siktanalys av resultatet snarare än en enstaka maska.
- Bekräfta slitagedelarna: bladmaterial och hårdhet, skivtyp och hur många timmar ett set realistiskt ger på ditt fyllmedelsinnehåll.
- Kontrollera storleksminskningskedjan ände till ände, inklusive hur krosssilen samverkar med kvarnens målsnitt.
- Fråga vad som styr toppstorleken, luftklassificeringen eller en skärm, och hur snabbt den inställningen kan ändras för en annan produkt.
- Prissätt förbrukningsvaror och reservdelar över två år, inte bara maskinen, och bekräfta ledtider på skivor, rotorer och bladsatser.
- Fråga efter maskinvideor eller ett fabriksbesök som täcker den exakta modellen och materialet du tänker köra.
Kross- och pulveriseringstillämpningar överlappar mycket mindre än det delade ordet "storleksminskning" antyder. En maskin finns för att göra material hanterbart; den andra finns för att göra den mätbar. Få rätt sekvens - kross för form, pulveriserare för distribution - och pulverspecifikationen slutar vara en källa till argument mellan produktion och kvalitet. Missförstås, och ingen mängd trimning vid bruket kommer att återställa ett granulat som aldrig var konsekvent till att börja med.