中文简体
Det vanligaste pulverproblemet på en rotomformnings- eller masterbatchlinje är inte en trasig kvarn. Det är en kvarn som köpts för fel jobb: rätt pris, rätt fotavtryck, fel kombination av sil, rotorhastighet och skärgeometri för materialet framför den.
Slutsatsen först. En pulveriseringskvarn bör väljas mot tre siffror, inte ett: målpartikelstorleken med toppsnittet du faktiskt kommer att acceptera, genomströmning i kilogram per timme vid den finheten och den högsta temperaturen som materialet tål i malningszonen. Motorkraft följer av dessa tre; det definierar dem inte. En välinställd 45 kW skivkvarn kommer ofta att slå en dåligt inställd 75 kW enhet på både effekt och pulverkvalitet, samtidigt som den använder mindre energi per ton.
Avsnitten nedan tar upp hur huvuddesignerna reducerar plast, var skiv- och knivkvarnar passar, hur man läser en nätspecifikation och vad som hör hemma i en förfrågan så att citat kommer tillbaka jämförbara.
Vad en Pulveriserande kvarn gör och vad den inte kan göra
En pulveriseringskvarn reducerar fast material till en kontrollerad partikelstorlek med hjälp av slag, skjuvning, nötning eller en kombination av de tre. I plast är den användbara produktionen pulver, vanligtvis mellan cirka 150 och 800 mikron. Kvalitetsmåttet är inte enbart den genomsnittliga partikelstorleken utan formen på hela distributionen: hur mycket som sitter ovanför toppsnittet, hur mycket som faller under 100 mikron som finkorn och hur stabila dessa proportioner förblir över ett helt skift.
Två termer blandas ihop i offerter, och förvirringen kostar köpare tid. En granulator eller kross bryter skrot till flingor på ungefär 6 till 12 mm. En pulveriserande kvarn tar dessa flingor, eller jungfrupellets, ner till pulver. En leverantör som suddar ut de två kommer att citera en maskin som gör det ena jobbet bra och det andra dåligt.
Ett bruk kan inte heller utföra arbete som hör till uppströms. Det tar inte bort metall, grus eller papper och torkar inte fuktigt material. Om din omslipning är inkonsekvent, fixa det först, annars betalar du för det två gånger - en gång i pulverkvalitet och igen i accelererat slitage.
Om ordförrådet fortfarande är obekant, denna förklaring av vad en plastpulveriserare gör anger skillnaden mellan krossning och malning i klartext.
Bruksdesign och de material de passar
Tabellen är ett kortlistningsfilter, inte en specifikation. Slutlig finhet och effekt beror på materialets seghet, sikten eller klassificeraren, rotorhastigheten, matningsfuktigheten och hur jämnt matningen doseras.
| Design | Hur det minskar material | Typisk finhet | Där det passar |
|---|---|---|---|
| Hammarkvarn | Svängande hammare slår materialet mot en brytplatta och skärm | 10-80 mesh | Spröd, spröd foder; förslipning; fyllda föreningar |
| Knivkvarn | Roterande blad klipper mot fasta underknivar, släpps ut genom en skärm | 8-40 mesh | PVC-, PE-skrot, rör- och profilavfall, reningsklumpar |
| Skivkvarn | Skjuvning och nötning mellan en roterande tandad skiva och en fast ring | 30-120 mesh | PE för rotomformning, masterbatch, PP, PA |
| Kulkvarn | Tumlande media krossas av stötar och nötning | Under 50 mikron | Mineraler, pigment, kraftigt fyllda system |
| Jetkvarn | Partikel-på-partikel-påverkan i en gasström | 1-20 mikron | Högvärdiga, värmekänsliga specialpulver |
Varför plastväxter brukar välja skivfräsar eller knivkvarnar
För plast blir fältet snabbt smalare. Kul- och jetkvarnar kostar för mycket per ton för råvaruharts, och hammarkvarnar fungerar men går varma och ger en bredare spridning. Kvar är skivkvarnen för polyolefiner och masterbatch, och knivkvarnen för PVC och blandat skrot.
Polyeten för rotationsgjutning
Rotomformning är den vanligaste applikationen. Standardpraxis är ett 35-mesh pulver, cirka 500 mikron, med en tät toppskärning. Överdimensionerade partiklar smälter inte i samma hastighet som resten av lasten, så de lämnar oanslutna fläckar eller gelfläckar på delens yta, medan för många fina partiklar orsakar bubblor, rök och ojämn väggtjocklek. En skivkvarn med en intern klassificerare och starkt luftflöde genom malningszonen klarar detta bra: den håller materialet svalt och återgår överdimensionerat för ytterligare ett pass istället för att tvinga det genom silen.
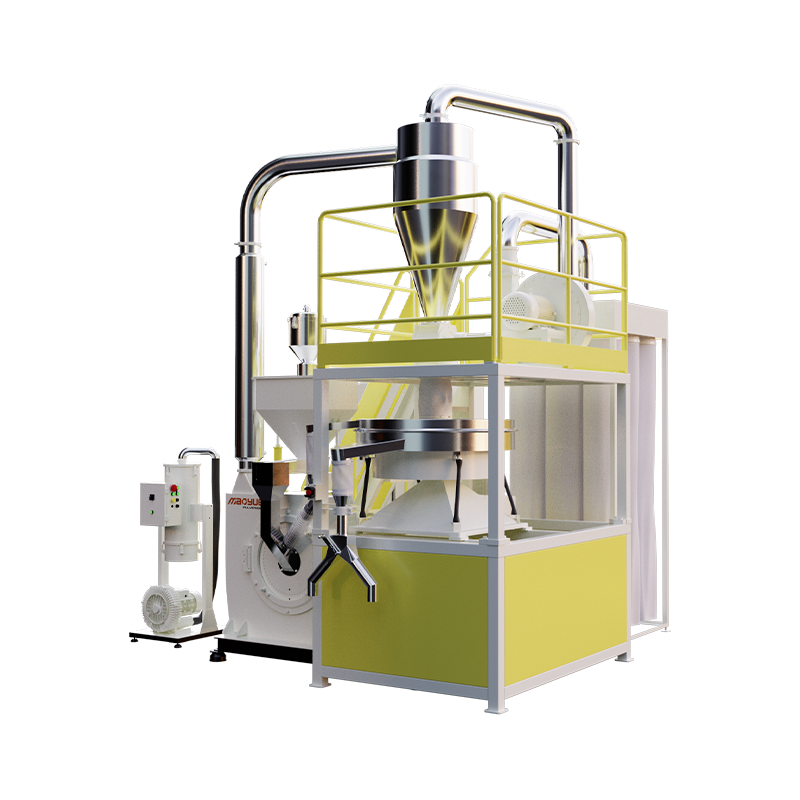 Mao Yue 600-Type PE Rotomolding Powder Pulverizer Medium till stor PE rotomformningspulveriserare med 300–800 kg/h effekt och 20–100 mesh justerbarhet, lämpad för enhetlig pulverproduktion. Visa produkt →
PA och PP vid rumstemperatur
Polyamider och polypropen är segare och mer värmekänsliga än PE. Kryogenmalning med flytande kväve löser temperaturproblemet rent, men det tillför en förbrukningskostnad för varje ton och kräver kvävetillförsel på plats. Omgivningsslipning är alternativet när maskinen är byggd för det: en rotor som genererar skjuvning utan överskottsvärme, en luftbana som för ut värme med pulvret och ett utsläpp som inte låter material sitta i kammaren. Kvävefria PA- och PP-maskiner är designade kring exakt den idén, och besparingen är enkel att beräkna - ingen kväveräkning, ingen kryogen VVS, ingen ventilation.
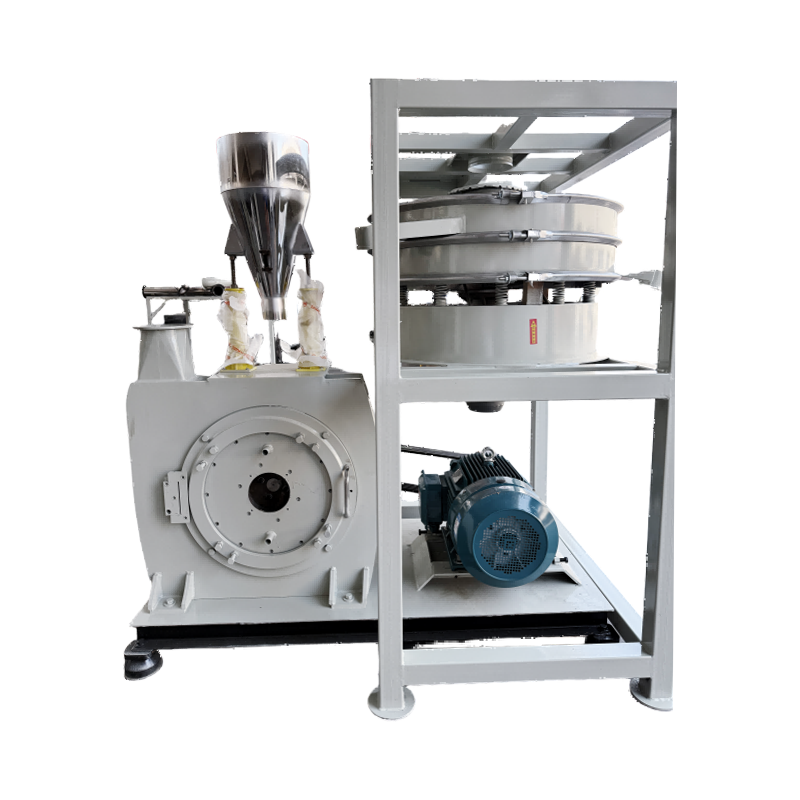 Mao Yue 500PA/PP omgivningstemperaturkvarn Ingångsnivå PA/PP-kvarn som arbetar utan flytande kväve, med 20–100 mesh finhet och ±3–5°C kammarkontroll för små partier. Visa produkt →
Läsa en pulverspecifikation utan att bli vilseledd
"Fint pulver" är ingen specifikation. Innan du jämför två kvarnar, kom överens om hur pulvret ska mätas.
| Mesh | Ungefärlig öppning | Typisk användning |
|---|---|---|
| 20 mesh | 841 mikron | Grova formgjutningskvaliteter, vissa extruderingsblandningar |
| 35 mesh | 500 mikron | Standard rotomformningspulver |
| 60 mesh | 250 mikron | Fin rotomformning, masterbatch-bärare |
| 80 mesh | 177 mikron | Masterbatch, tunnväggiga delar |
| 100 mesh | 149 mikron | Fin masterbatch, beläggningspulver |
| 200 mesh | 74 mikron | Specialiteter och applikationer med hög klarhet |
Det antal som är viktigast i produktionen är toppsnittet, vilket betyder den andel som behålls på din målsikt. Ett pulver med en median på 400 mikron och 2 procent överdimension fungerar vanligtvis bättre än ett med en median på 450 mikron och 12 procent överdimension. Fråga hur sikttestet också körs: provmassa, sikttid, skakapparat eller luftstråle och om siffran är ett medelvärde av tre prover. En leverantör som inte kan ange metoden ger dig inte ett jämförbart antal.
Vad du ska lägga i en förfrågan om pulveriseringsverk
Vaga förfrågningar ger vaga offerter. Skicka dessa uppgifter så blir svaren jämförbara rad för rad:
- Polymertyp, kvalitet och fyllmedelshalt i procent - glas och kalciumkarbonat förändrar slitagehastigheten kraftigt.
- Foderform och maximal klumpstorlek: pellets, flingor, ommalning eller reningsblock.
- Målfinhet i mesh eller mikron, med en acceptabel toppskärning och finhaltsgräns.
- Krävd effekt i kg/h vid den finheten, inte vid en vidöppen skärm.
- Bulkdensitet av foder och färdigt pulver, för silo- och transportlimning.
- Tillgänglig effekt, spänning och fas, plus dammutsug, bullergränser och takhöjd.
- Slitdelarpriser, blad- och skivritningar, garantivillkor och idrifttagningsstöd.
Om två leverantörer svarar på alla sju punkter i samma enheter, är den billigare maskinen inte automatiskt den billigare maskinen. Jämför slitagepriset per kilogram producerat pulver.
Slitagedelar, energi och den verkliga kostnaden per ton
En pulveriseringskvarn är en slitmaskin innan den är något annat. Blad, skivtänder, skärmar och rotorer förbrukar budget enligt ett förutsägbart schema, och det schemat bestäms av vad du matar maskinen: ofyllt PE är skonsamt, 30 procent glasfyllt PA är det inte. Blad av legerat stål och härdade skivor håller längre mellan byten, men den största faktorn är att hålla avstånd från kniv till bädd inom tillverkarens tolerans och återbalansera efter varje bladbyte. En rotor som är 20 gram ur balans kommer att förkorta lagrets livslängd och vidga partikelspridningen långt innan den helt misslyckas.
Styv PVC är det slipande fallet. Det är också termiskt instabilt, så en kvarn som går varm kommer att producera missfärgat pulver snabbare än vad den producerar.
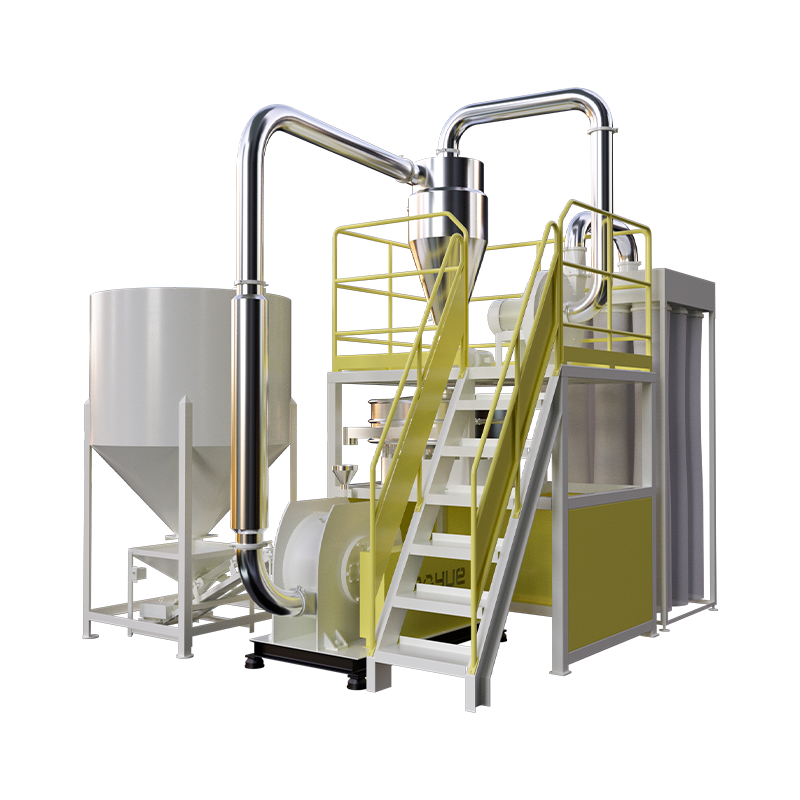 Mao Yue 850 PVC Slitstark Pulverizer Stor PVC-pulveriserare för slipande styvt skrot, med slitstarka legeringsskivor, dubbel kylning och 700–1 000 kg/h angiven effekt. Visa produkt →
Energi är den andra halvan av ekvationen. Specifik energi per ton stiger snabbt när en kvarn ombeds att mala bortom sin designpunkt: slitna siktar, trubbiga blad och en överstrypad matning trycker igenom samma material två gånger. Logga kWh per ton varje månad tillsammans med bladets kondition, och mönstret visar sig innan underhållsräkningen gör det.
Den praktiska sammanfattningen: anpassa kvarnen till det pulver som din process faktiskt behöver, inte till den största motorn i katalogen. Skaffa ett distributionsprov, ange siktstandard, prova ditt eget material och prissätt slitagedelarna innan du skriver under – det är där driftkostnaden gömmer sig.
Om du väger alternativ nu sortiment av plastpulveriserare visar skiv-, kniv- och omgivande slipkonfigurationer som beskrivs ovan, med modellstorlekar från 500 till 900. Skicka detaljerna från checklistan — material och fyllmedelsinnehåll, matningsform, målnät med toppsnitt, erforderlig kg/h och tillgänglig effekt — och varje offert du får kommer att vara värd att jämföra.