中文简体
Två satser av samma PE-harts mals på samma pulveriserare. Den första satsen flödar jämnt genom tratten, lägger sig i varje hörn av formen och producerar en rotationsgjuten del med jämn väggtjocklek. Den andra satsen överbryggar vid trattens hals, stoppar fodret och lämnar tomrum i den färdiga delen. Siktanalysen ser nästan identisk ut för båda partierna. Det gör inte flödesindexet.
Flytbarhetsindexet är det praktiska siffran som talar om hur ett pulver kommer att bete sig i en verklig produktionslinje snarare än hur partikelstorleken är genomsnittlig på papper. Det är inte ett enda fast värde utan en familj av mätningar som byggts upp från några enkla tester. Den här artikeln förklarar vad flytbarhetsindex är, hur de vanligaste versionerna beräknas och varför dessa siffror bör påverka hur du väljer och använder plastpulveriseringsutrustning.
Vad är ett flödesindex?
Ett flytbarhetsindex är ett numeriskt betyg som beskriver hur lätt ett pulver rör sig under gravitation, lufttryck eller mekanisk omrörning. Eftersom inget enskilt test fångar varje aspekt av flöde, täcker termen flera relaterade mätningar, som var och en besvarar en annan fråga. Häller pulvret fritt? Packar den ihop sig under vibrationer? Böjer den sig över en trattöppning? Utsläpps det med jämn hastighet genom en öppning?
Den mest refererade sammansatta skalan är Carr flytbarhetsindex, utvecklat på 1960-talet. Den kombinerar fyra underindex, vart och ett med poäng från 0 till 25:
- Reposvinkelindex
- Vinkel för spatelindex
- Kompressibilitetsindex, även kallat Carr Index
- Enhetlighetsindex
De fyra värdena summerar till en totalpoäng av 100. En högre summa betyder bättre flöde. Tolkningsbanden visas nedan.
| Totalt resultat | Flödesklassificering |
|---|---|
| 90-100 | Utmärkt |
| 80-89 | Bra |
| 70-79 | Rättvist |
| 60-69 | Acceptabel |
| 40-59 | Stackars |
| 20-39 | Mycket dålig |
| 0-19 | Mycket, mycket fattigt |
Många fina plastpulver ligger i intervallet 60 till 75 innan någon korrigerande åtgärd. Poäng över 80 kan uppnås när partikelstorleksfördelningen är snäv och partikelformen är regelbunden, vilket är precis vad en väldesignad plastpulverisator är tänkt att leverera.
Carr Index och Hausner-förhållande: De två enklaste siffrorna
De flesta kvalitetskontrolllaboratorier börjar med två värden som inte kräver någon dyr instrumentering: Carr Index, även kallat kompressibilitetsindex, och Hausner-kvoten. Båda härleds från bulkdensitet och tappad densitet.
Bulkdensiteten mäts genom att hälla en känd massa pulver i en graderad cylinder och avläsa den osatta volymen. Tappad densitet mäts efter att cylindern tappats mekaniskt tills volymen slutar förändras. Formlerna är:
Carr Index = [(Tappad density - Bulk density) / Tapped density] x 100
Hausnerkvot = Tappad densitet / Bulk densitet
Logiken bakom båda är enkel. Ett pulver som packas mycket tätare efter tappning har hög friktion mellan partiklar och mekanisk sammanlåsning, som båda motstår flöde. Ett pulver vars lösa och tappade densiteter är nästan lika har låg inre friktion och kommer att flyta fritt.
Här är ett fungerande exempel. Ett PE-pulver har en skrymdensitet på 0,35 g/cm3 och en tappad densitet på 0,47 g/cm3. Carr Index är [(0,47 - 0,35) / 0,47] x 100, vilket motsvarar 25,5. Hausnerkvoten är 0,47 / 0,35, vilket motsvarar 1,34. Båda siffrorna pekar på acceptabelt flöde, vilket betyder att pulvret kommer att röra sig men kan behöva vibration eller flödeshjälp i kritiska magasingeometrier.
| Carr Index (%) | Hausner Ratio | Flödesklassificering |
|---|---|---|
| 10 eller mindre | 1.00-1.11 | Utmärkt |
| 11-15 | 1.12-1.18 | Bra |
| 16-20 | 1,19-1,25 | Rättvist |
| 21-25 | 1,26-1,34 | Acceptabel |
| 26-31 | 1,35-1,45 | Stackars |
| 32-37 | 1,46-1,59 | Mycket dålig |
| 38 eller fler | 1,60 eller mer | Mycket, mycket fattigt |
Dessa två index är tillräckligt tillförlitliga för att United States Pharmacopeia listar dem i sitt officiella pulverflödeskapitel, USP <1174>, tillsammans med flera andra metoder. Det gör Carr Index och Hausner-förhållandet till ett försvarbart, repeterbart val för processkontroll i alla pulveranläggningar.
Vitvinkel och andra tester värda att veta
Vilovinkeln är den brantaste vinkeln mellan lutningen på en pulverhög och den horisontella basen efter att pulvret har hällts genom en tratt. Det är den snabbaste flytbarhetsindikatorn som finns tillgänglig och den korrelerar direkt med partikelformen. Rundade partiklar rullar över varandra och bildar lågvinklade högar; oregelbundna, blockiga eller fibrösa partiklar bildar branta högar.
Två ytterligare metoder kompletterar bilden för plastpulver. Flödet genom en öppning mäter massan av pulver som släpps ut genom en definierad öppning per tidsenhet, vilket är direkt relevant för utmatning och dosering av tratt. Skjuvcellstestning mäter inre friktion och kohesion under belastning, vilket förutsäger välvning och ratholing i lagringssilos. För rutinmässig produktionskontroll räcker det vanligtvis med vilovinkel i kombination med Carr Index och Hausner-förhållandet.
Varför flytbarhetsindexet är viktigt vid tillverkning av plastpulver
Flödesförmåga är inte ett abstrakt laboratorieproblem. Den avgör om en produktionslinje körs med nominell kapacitet eller stannar flera gånger per skift, och den avgör om en färdig del uppfyller väggtjockleksspecifikationerna eller blir skrot.
Rotomformning
Vid rotationsgjutning måste PE-pulver flyta jämnt över insidan av en form som roterar på två axlar. Dålig flytbarhet ger ojämn väggtjocklek, hål och överbryggning i komplexa geometrier. Rotomformningskvaliteter mals därför till en snäv partikelstorleksfördelning med hög likformighet, och skivkvarnen som producerar dem måste vara tillräckligt stabil för att hålla den fördelningen från sats till sats.
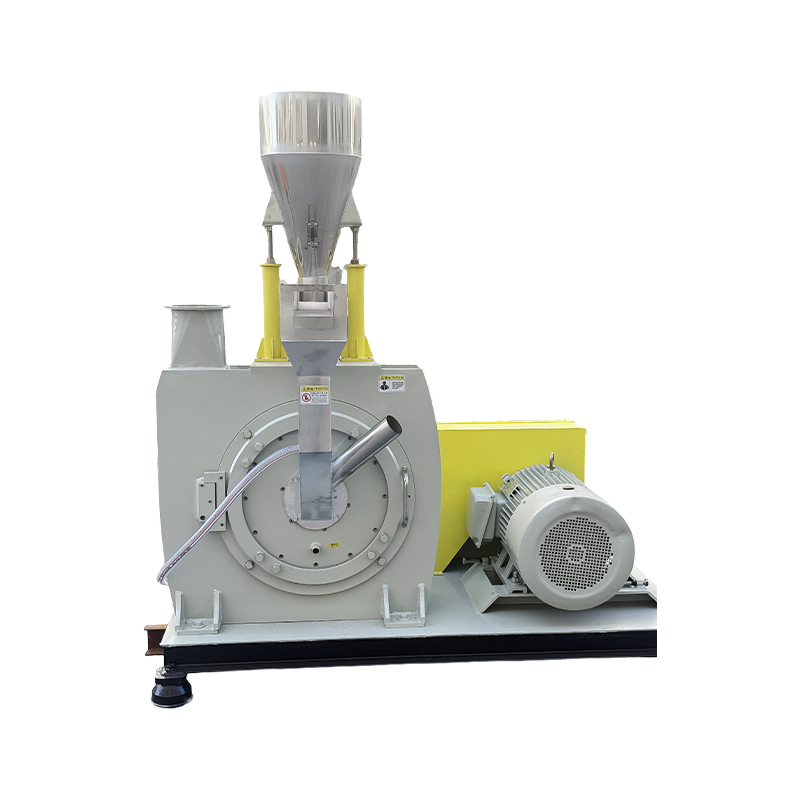
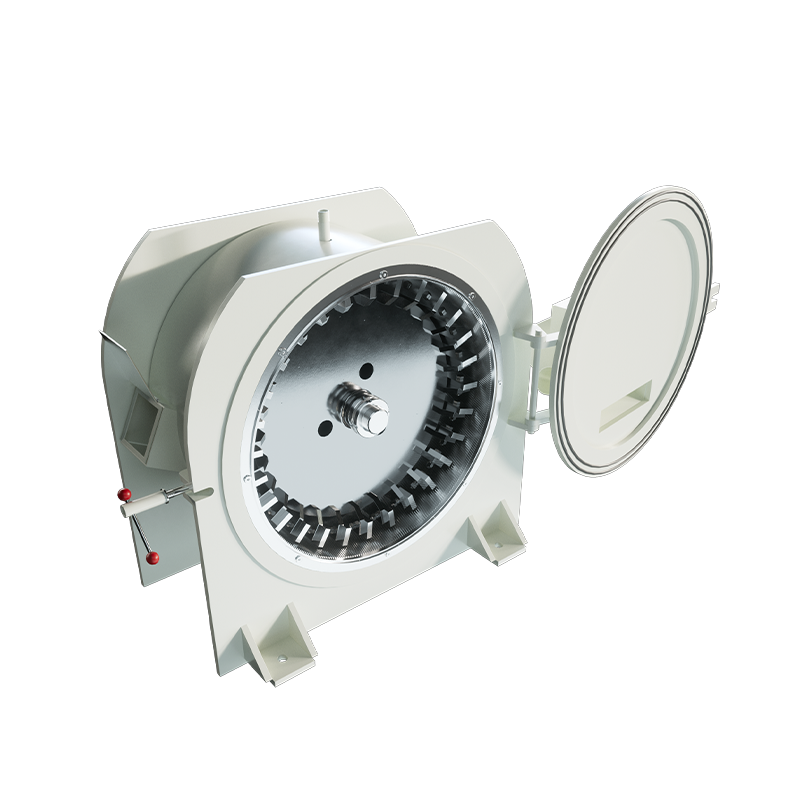
 Mao Yue 500 PE Rotomolding Powder Pulverizer med DC53 slipskivor Denna kompakta pulveriserare är byggd för små till medelstora rotomformningstillverkare och levererar 150–450 kg/h med finhet från 20 till 100 mesh. Dess DC53-skivor och precisionsslipade blad hjälper till att upprätthålla en smal partikelfördelning för konsekvent flytbarhet. Visa produkt →
Masterbatch och polymerföreningar
Vid produktion av masterbatch och blandning, doseras pulver kontinuerligt i en extruder eller en mixer. Om pulvret svämmar över, bågar eller ändrar bulkdensitet mellan satser, ändras tillsatsdosen och den slutliga färgen eller de mekaniska egenskaperna avviker. Ett stabilt flytbarhetsindex är därför en del av konsistensen från lot till lot, inte bara ett kvalitetsmått som är trevligt att ha.
PA och PP vid omgivningstemperatur
PA och PP är sega, formbara polymerer som motstår slipning under sin glastemperatur om de inte är förspröda med flytande kväve. Slipning vid omgivningstemperatur undviker den kostnaden, men partikelformen och innehållet av fina partiklar beror då mycket på skivans design och rotorhastighet. En maskin som producerar blockiga, regelbundna partiklar kommer att ge ett märkbart bättre flytbarhetsindex än en som strimlar polymeren till trådiga fragment.
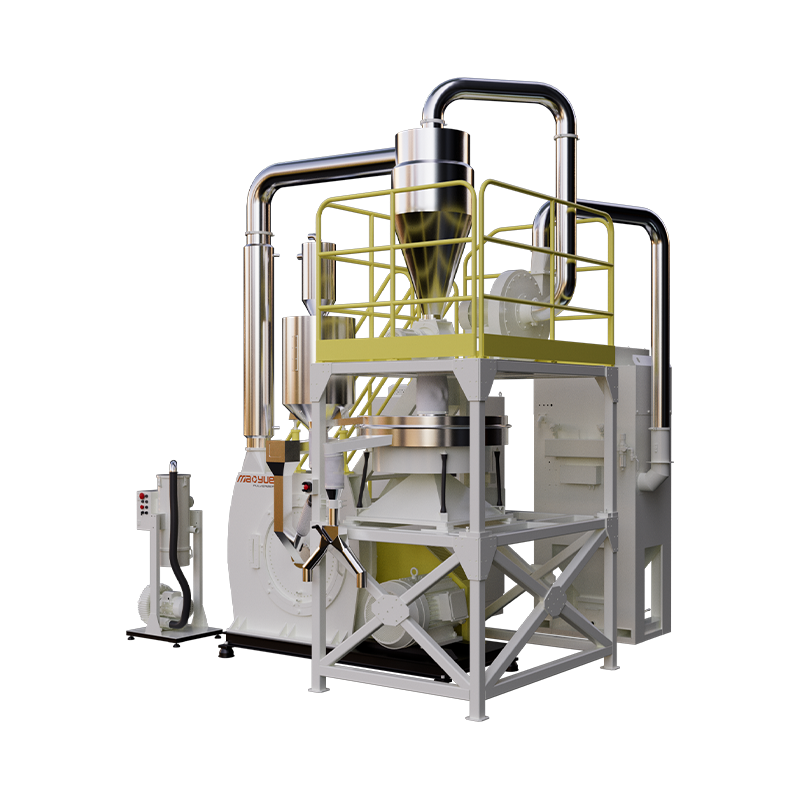
 Mao Yue PA/PP-500 Ambient Temperature Pulverizer för tuffa polymerer Denna enhet är konstruerad för PA och PP utan flytande kväve, och har skivor av högkromlegering och intelligent temperaturkontroll för att förhindra smältvidhäftning. Den producerar enhetligt, fritt flytande pulver i intervallet 20–100 mesh, vilket stöder konsekventa flödesindex. Visa produkt →
PVC fint pulver
Torrblandningar av PVC och fina pulver används i plastisoler, rotomformning och extrudering. Partiklar under 100 mesh ökar ytan och förbättrar sammansmältningen, men de ökar också sammanhållningen och höjer vilovinkeln. En pulveriserare som kan producera fint pulver samtidigt som storleksfördelningen hålls tät kommer att hålla flytbarhetsindexet inom ett fungerande område; en maskin som genererar en stor spridning av böter kommer att se den falla av snabbt.
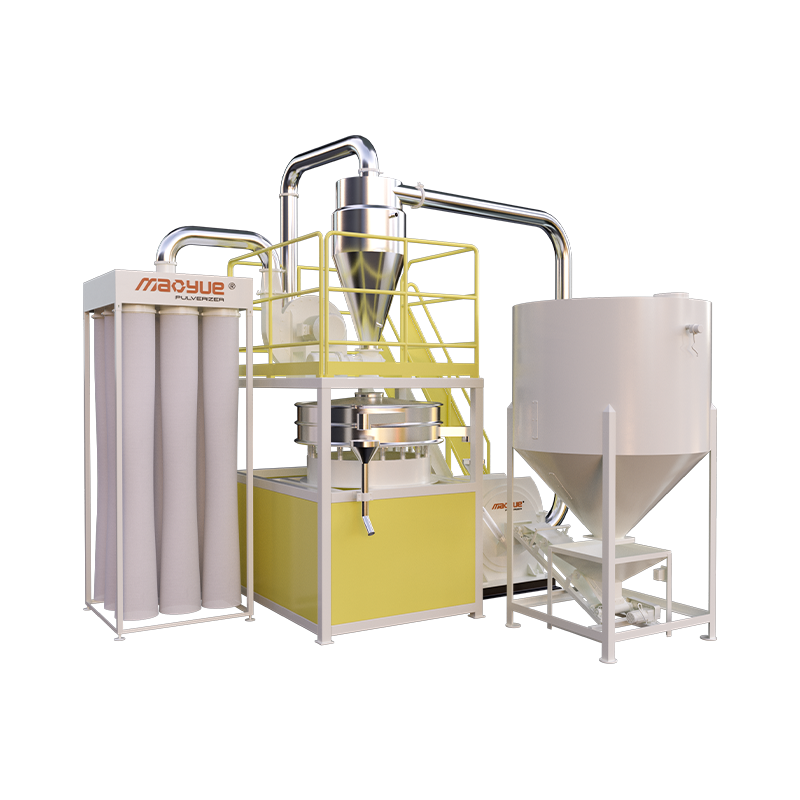
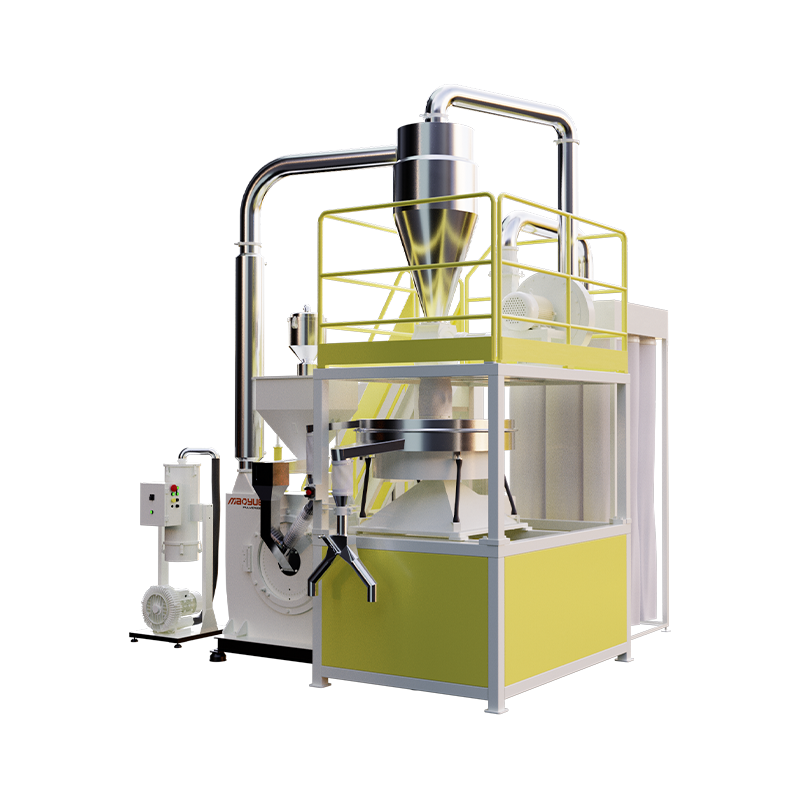
 Mao Yue 900 PVC Finpulver Pulverizer för högvolymproduktion Som seriens flaggskepp för storskalig PVC-bearbetning når denna 900 mm skivmaskin kapaciteter upp till 1300 kg/h med slitstarka legeringsskivor och dubbelkrets kylning. Den håller partikelform och storleksfördelning tät, vilket hjälper till att upprätthålla stabil flytbarhet vid krävande operationer. Visa produkt →
Hur utrustningsval förändrar flödesindexet
Punkten som de flesta utrustningsdiskussioner missar är att flytbarhetsindexet för ett plastpulver till stor del bestäms av maskinen som maler det. Siktanalys visar den genomsnittliga partikelstorleken, men flytbarheten beror på fördelningen runt det genomsnittet och formen på varje partikel.
En bred partikelstorleksfördelning är den första fienden till bra flöde. Fina partiklar packas in i utrymmena mellan större, ökar sammanhållningen och höjer den uttagna densiteten. En smal fördelning håller pulvret rörligt. Hos Changzhou Mao Yue Intelligent Equipment, en plastpulvertillverkare med trettio års erfarenhet av storleksminskning, strävar varje maskindesign efter samma resultat: en smal partikelstorleksfördelning och ett stabilt flytbarhetsindex vid nominell effekt.
Temperaturhantering är den andra faktorn. Hartser som PA och PP mjuknar när skivkvarnen värms upp och uppmjukad polymer deformeras istället för att spricka rent. Resultatet är långsträckta partiklar och ett försämrat flytbarhetsindex. En kvarn med omgivande temperatur med tillräcklig kylning håller polymeren tillräckligt spröd för att spricka, vilket ger de vanliga blockiga partiklarna som flyter bra.
Skivans och bladets skick är den tredje faktorn. När skäreggarna slits, ökar den mekaniska belastningen på polymeren, värmealstringen ökar och andelen oregelbundna partiklar och fina partiklar ökar. Regelbunden inspektion av pulverisatorskivor och blad är inte bara en underhållsuppgift; det är en flödeskontrolluppgift. För en närmare titt på hur pulveriseraren inre delar påverkar partikelformen, läs vår förklaring av vad en plastpulveriserare faktiskt gör .
Vad du ska fråga innan du köper en Pulverizer
När du utvärderar pulveriseringsutrustning, be om pulverflödesdata, inte bara en siktanalys. Vilken leverantör som helst kan ange en genomsnittlig partikelstorlek; färre kan visa dig Carr Index, Hausner-förhållandet och vilovinkeln för pulvret som deras maskin producerar av ditt eget harts. Eftersom vi är en källfabrik kan vi köra tester med ditt material och tillhandahålla dessa siffror innan du binder dig.
Använd denna checklista under din nästa utrustningsgranskning:
- Vad är Carr Index för referenspulvret vid målpartikelstorleken?
- Vad är vilovinkeln vid den storleken?
- Hur stor procentandel böter under målnätet genererar maskinen?
- Går maskinen i omgivningstemperatur, eller kräver den flytande kväve eller sekundär kylning?
- Hur förändras flytbarhetsindexet när skivan och bladen slits?
Svaren kommer att berätta mer om långvarig pulverkonsistens än någon broschyrspecifikation. Om en leverantör inte kan tillhandahålla flödesdata, behandla det som ett varningstecken. Vår valguide för pulveriserare täcker maskintyper, driftsprinciper och inköpskriterier mer på djupet.
Flödesindexet är inte ett marknadsföringsnummer eller en laboratoriekuriosa. Det är en direkt förutsägelse av hur ditt pulver kommer att bete sig i en behållare, en form eller en strängsprutmaskins matarhals. Mät det på ditt eget material, jämför det mellan maskiner och gör det till en del av dina inköpskriterier. Konsistensen i din nedströmsprocess, och kvaliteten på dina färdiga delar, kommer att följa.