中文简体
Kvaliteten på rotomgjutna produkter beror inte bara på polyetenråvaran utan också på pulverpartikelstorlek, partikelstorleksfördelning, flytbarhet och faktiska bearbetningsförhållanden.
För tillverkare av rotomformning betyder slipning av PE-material till målmaskstorleken inte nödvändigtvis att det resulterande pulvret är lämpligt för produktion. En alltför stor andel grova partiklar, variationer i partikelstorleksfördelning eller temperaturökningar under kontinuerlig drift kan alla påverka nedströms bearbetningsprestandan.
Så, hur kan du producera PE-pulver lämpligt för rotomformning?
Nyckeln är att matcha råvaruegenskaperna, pulveriseringsutrustningen, kylmetoden, siktningsförhållandena och inspektionskraven för färdigt pulver snarare än att bara sikta på finare pulver.
Den här artikeln förklarar PE-rotomformningspulverproduktionsprocessen, nyckelfaktorer vid val av pulveriserare, metoder för verifiering av pulverkvalitet och hur Mao Yue hjälper kunder att utvärdera lämpliga PE-pulveriseringslösningar genom faktisk materialtestning och egen tillverkning av kärnkomponenter.
Vad gör PE-pulver lämpligt för rotomformning?
Rotationsgjutning är en process där en uppvärmd form roterar så att plastmaterialet gradvis smälter och täcker formens inre yta. För många rotomformningsapplikationer måste polyeten pulveriseras till pulver som är lämpligt för efterföljande bearbetning.
PE-pulver för rotomformning bör utvärderas enligt hartskvalitet, produktstruktur och formningsprocess. Nyckelfaktorerna inkluderar:
-
Målpartikelstorlek: Pulvret måste uppfylla finhetskraven för den specifika rotationsformningsapplikationen.
-
Partikelstorleksfördelning: Förutom den genomsnittliga partikelstorleken bör proportionerna av grova partiklar, fina partiklar och partiklar utanför målområdet beaktas.
-
Pulverflytbarhet: Partikelform och andelen fina partiklar kan påverka hur pulvret rör sig och fördelar sig inuti formen.
-
Temperaturstabilitet: Temperaturstegring under pulverisering bör kontrolleras ordentligt för att minska risken för materialets mjukning, vidhäftning och agglomerering.
-
Konsistens från batch-till-batch: Olika produktionsbatcher bör bibehålla någorlunda konsekventa pulverspecifikationer och bearbetningsegenskaper.
För vissa PE-rotomformningsapplikationer kan 20–40 mesh fungera som referensintervall. Det är dock inte en universell standard för varje produkt. Det faktiska målet bör bestämmas i enlighet med råvarans egenskaper, produktstruktur och rotomformningsprocess.
Därför måste lämpligt PE-formningspulver inte bara uppfylla målfinheten utan också klara partikelstorleksinspektion och, vid behov, faktiska formningsförsök för att verifiera om det uppfyller produktionskraven.
Vad är produktionsprocessen för PE-rotomformningspulver?
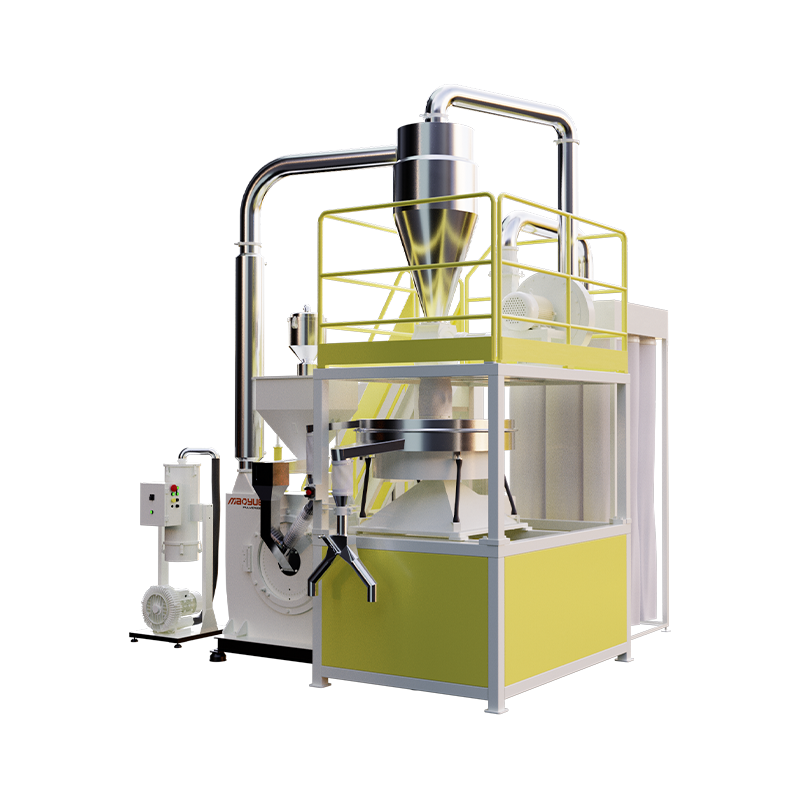
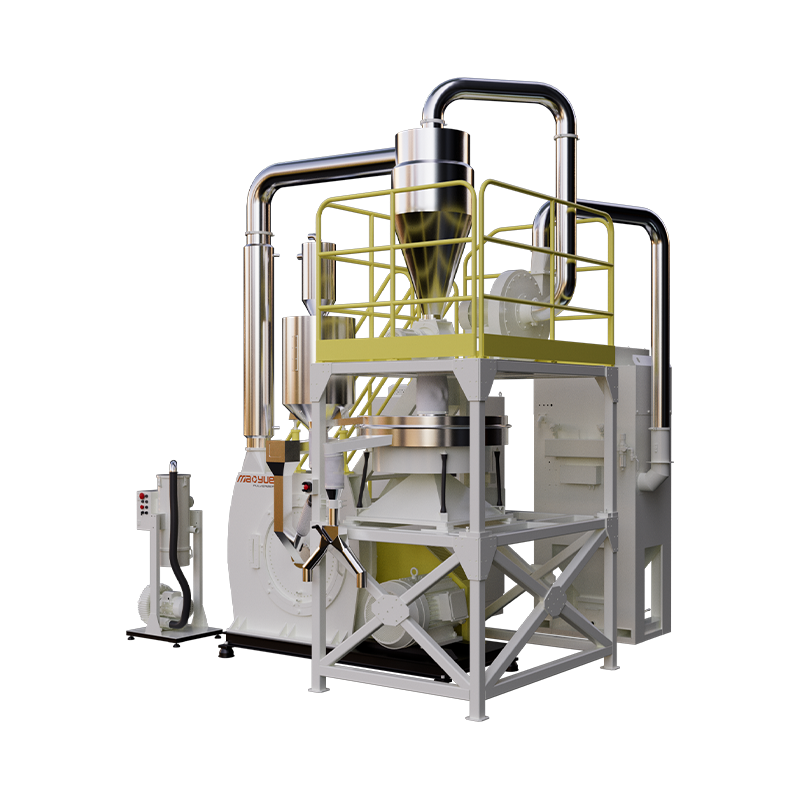
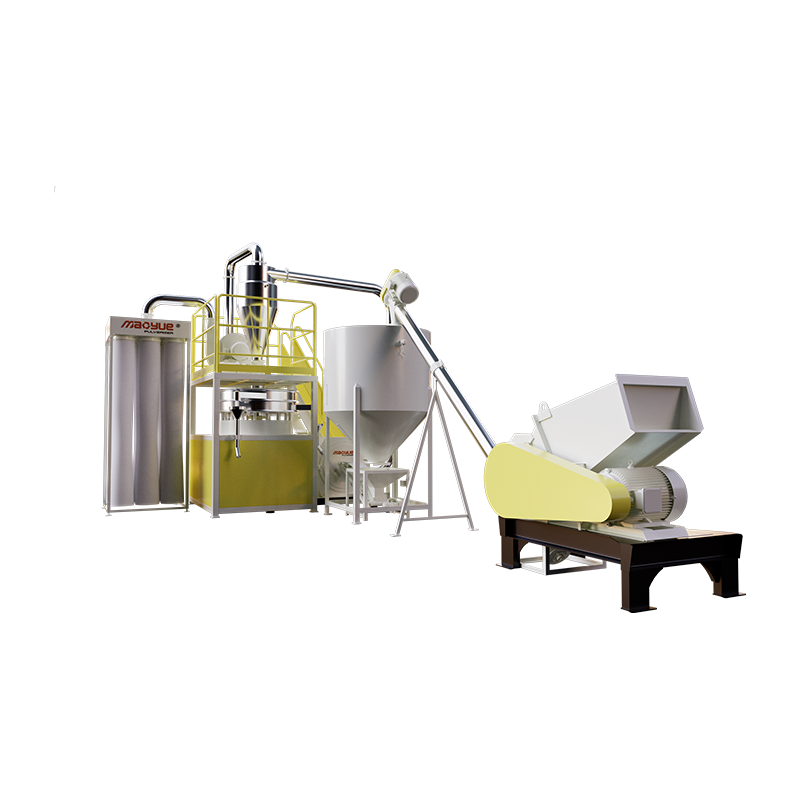
Produktion av PE rotomgjutningspulver involverar vanligtvis utvärdering av råmaterial, matning, pulverisering, kylning, siktning, pulverinsamling och inspektion av färdig produkt.
En typisk produktionsprocess är:
PE Råvaruutvärdering → Utfodring → Pulverisering → Kylning → Sållning → Pulveruppsamling → Färdig pulverinspektion
Varje steg tjänar ett annat syfte.
Utvärdering av råmaterial: Bekräfta PE-materialtyp, hartskvalitet, matningsstorlek och målpulverspecifikationer för att stödja val av utrustning och processutvärdering.
Utfodring: Kontrollera tillståndet och hastigheten för material som kommer in i pulveriseraren enligt utrustningskraven för att minska effekten av utfodringsfluktuationer på produktionen.
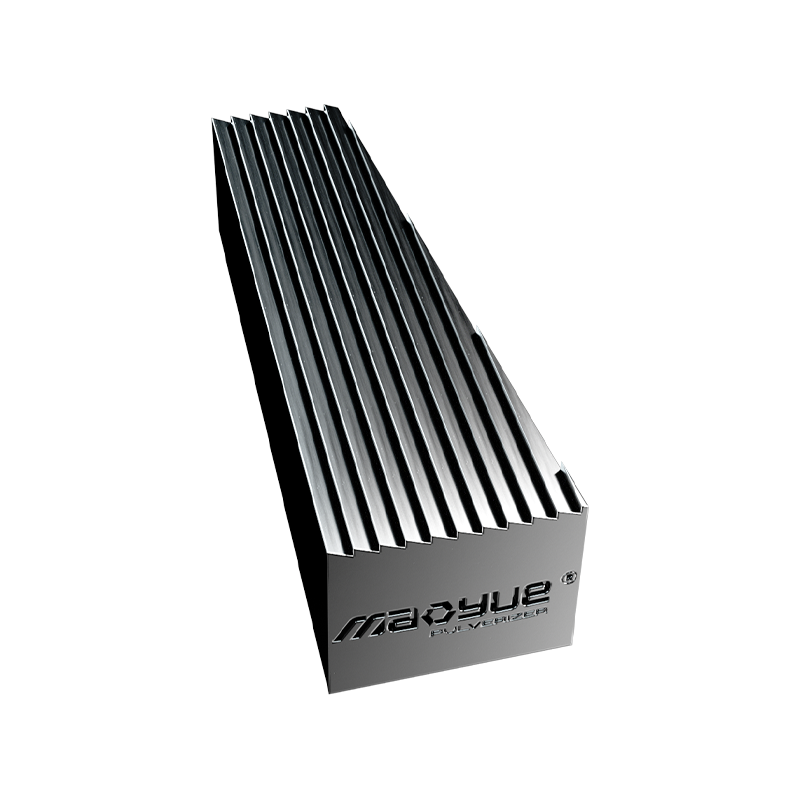
Pulverisering: Använd kärnbearbetningskomponenter, såsom slipskivor och blad, för att bearbeta PE-materialet till pulverstorleksintervallet.
Kylning: Hjälp kontrollera värmen som genereras under pulveriseringen . Kylkonfigurationen bör matcha materialegenskaperna och utrustningens driftskrav.
Silning: Separera pulver som uppfyller de specificerade silningskraven från partiklar som kräver vidare bearbetning, vilket minskar andelen partiklar som inte uppfyller specifikationerna i den färdiga produkten.
Pulveruppsamling: Transportera och samla upp det kvalificerade pulvret samtidigt som du hanterar damm, läckage och materialförlust.
Färdig pulverinspektion: Kontrollera om pulvret uppfyller de fördefinierade specifikationerna och verifiera andra nyckelparametrar enligt kundens krav.
Hela produktionslinjen måste upprätthålla en balans mellan bearbetningskapaciteten i enskilda steg. Till exempel, om sållnings- eller uppsamlingssystemet inte kan hantera pulveriserarens produktion, kan den totala produktionen begränsas även när huvudmaskinen har tillräcklig bearbetningskapacitet.
Hur man väljer ett pulveriseringssystem för PE-rotomformningspulverproduktion
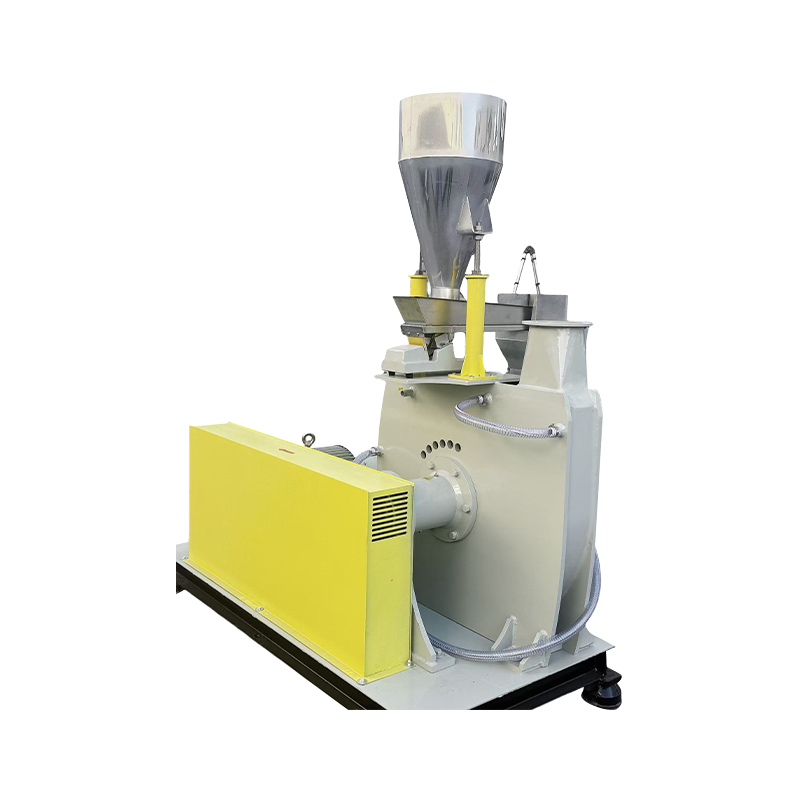
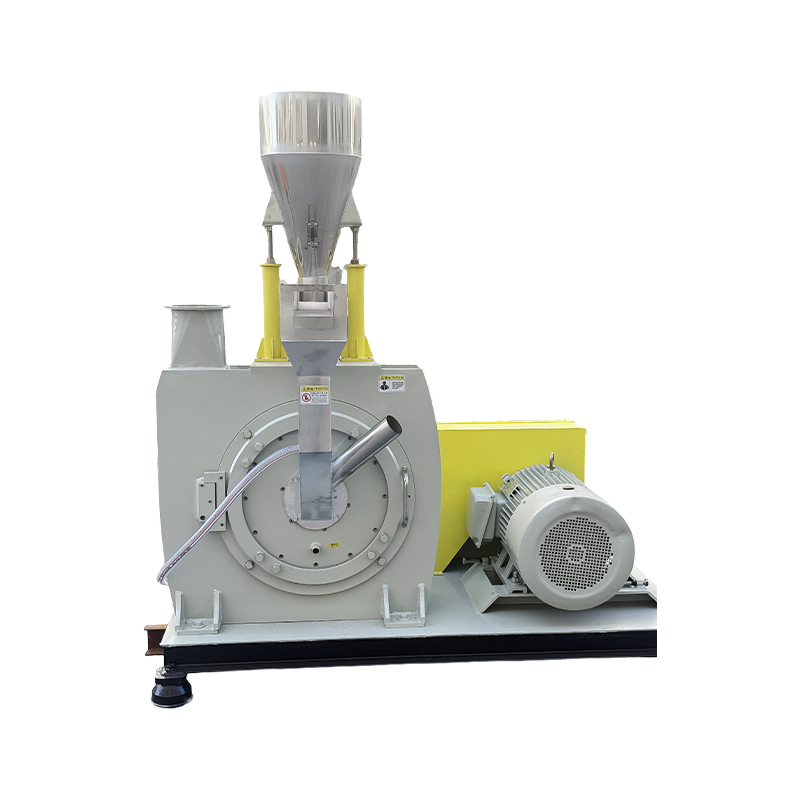
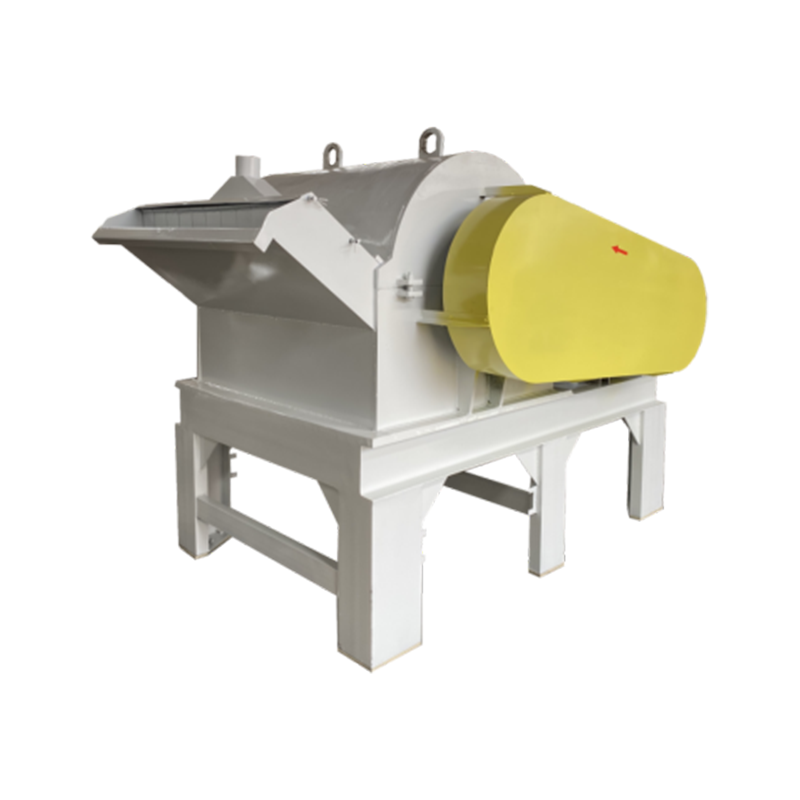
En plastpulveriserare är en kärnutrustning i PE-rotomformningspulverproduktion. När de väljer ett system bör tillverkare ta hänsyn till mer än motoreffekt och nominell kapacitet. Kärnkomponentens kvalitet, justering av slipgapet och förmågan hos hela systemet att uppfylla målpulverspecifikationerna och produktionskraven bör också utvärderas.
Arbetsförhållanden för slipskivor och knivar

Arbetsgeometrin, bearbetningsnoggrannheten och slitaget för slipskivor och blad påverkar pulveriseringsprocessen. När dessa komponenter slits kan deras faktiska arbetsförhållanden förändras, vilket kan påverka pudret partikelstorlek och utgång.
Justerbar slipspalt

Malspalten måste anpassas till råvarans egenskaper och målpulverspecifikationer.
En lämplig gapinställning hjälper till att balansera målfinhet, produktionsutdata och utrustningens driftsförhållanden. För långsiktig produktion bör tillverkarna också överväga om gapet kan förbli stabilt och om lämpliga arbetsförhållanden kan återställas efter underhåll.
Utvärdera kylkonfiguration och krav på kontinuerlig drift

Kylkapaciteten bör utvärderas enligt råvarans egenskaper, målfinhet, pulveriseringsbelastning och förväntad drifttid. Den valda kylkonfigurationen måste kunna uppfylla de avsedda produktionskraven.
Kontrollera övergripande systemkompatibilitet

Nominell utrustningskapacitet är inte nödvändigtvis lika med den faktiska produktionen när ett specifikt material bearbetas till en viss finhet.
När du utvärderar utrustning, klargör råmaterialtyp, målfinhet, driftsförhållanden och extrautrustning som är associerad med den angivna kapaciteten. Om produktionslinjen inkluderar system för matning, siktning, transport och pulveruppsamling, bör bearbetningskapaciteten för varje steg också kontrolleras.
Ett lämpligt PE-pulveriseringssystem bör väljas i enlighet med faktiska produktionsmål snarare än genom att jämföra motoreffekten eller enbart maskinmodeller.
Hur man verifierar PE-pulverkvalitet och produktionsstabilitet
Det primära syftet med pulveriseringssteget är att få in råmaterialet inom målpulverspecifikationerna samtidigt som processen övervakas för avvikelser.
I den faktiska produktionen kan pulverkvalitet och produktionsstabilitet utvärderas på tre sätt.
Kontrollera först om partikelstorleksfördelningen uppfyller kraven.
Testa proportionerna av partiklar inom olika storleksområden enligt fördefinierade produktspecifikationer för att avgöra om det färdiga pulvret uppfyller målkraven.
För det andra, jämför inspektionsresultat från olika produktionsperioder.
Om partikelstorleksfördelningen förändras ihållande under i övrigt liknande produktionsförhållanden, behövs ytterligare kontroller av utrustningens tillstånd och driftsparametrar för att fastställa om processen har avvikit från det avsedda tillståndet.
För det tredje, analysera avvikelser tillsammans med produktion och driftförhållanden.
Om pulvret gradvis blir grövre medan uteffekten minskar , eller om utrustningens driftsförhållanden ändras, inspektera slipskivorna och knivarna, slipspalten och matningsförhållandena.
Att kombinera pulverinspektionsresultat med utrustningsdriftsregister ger en mer tillförlitlig grund för att avgöra om processjusteringar eller utrustningsunderhåll är nödvändiga, snarare än att förlita sig på ett enda testresultat.
Hur man kontrollerar temperaturökning och minskar PE-pulveragglomerering
Kylsystemet bör utvärderas enligt råvaruegenskaper, målpulverspecifikationer, utrustningsbelastning och kontinuerliga driftkrav. Luftkylning eller kombinerad luft- och vattenkylning bör väljas efter faktiska bearbetningsförhållanden snarare än enbart maskinmodell.
När den värme som genereras överstiger systemets värmeavledningskapacitet kan materialtemperaturen gradvis stiga. Om PE mjuknar eller blir klibbig, kan pulveragglomerering, minskad flytbarhet eller förändringar i produktionsprestanda inträffa.
Att kontrollera denna risk kräver en bedömning av processförhållanden, kylkapacitet och faktiska driftsprestanda.
Pulveriseringsbelastning och bearbetningsförhållanden
Matningshastighet, målfinhet och utrustningsbelastning påverkar alla värmeutvecklingen under pulveriseringen.
Om matningshastigheten ökas eller finare pulver målsätts utan att samtidigt utvärdera värmeavledningskapaciteten, kan utrustningens driftsförhållanden bli instabila. Driftsparametrar bör därför anpassas efter de faktiska material- och produktionsmålen.
Kylsystem och värmeavledningskapacitet
Luftkylning hjälper till att avlägsna värme som genereras under pulverisering. Med ett lämpligt designat system kan vattenkylning ge ytterligare värmeavledning.
Den faktiska prestandan för ett kombinerat luft- och vattenkylningssystem beror på utrustningens design, kylförhållanden, råmaterialegenskaper och driftsbelastning.
Kontinuerlig driftprestanda
En pulveriserare som fungerar normalt under ett kort försök upprätthåller inte nödvändigtvis samma bearbetningsförhållanden under långvarig produktion.
För kontinuerliga produktionsprojekt bör drifttid, temperaturförändringar, pulveragglomerering och produktion utvärderas tillsammans för att avgöra om utrustningen konsekvent kan uppfylla produktionskraven.
Det är också viktigt att inse att agglomeration inte alltid orsakas enbart av otillräcklig kylning. Råvaruegenskaper, utfodringsförhållanden och pulveriseringsparametrar kan också bidra. Om agglomeration inträffar, identifiera var problemet uppstår innan du bestämmer dig för att justera driftsförhållandena eller omvärdera systemkonfigurationen.
Hur hjälper Mao Yue kunder att producera PE-pulver för rotomformning?
För Mao Yue handlar ett PE-rotationsformningsprojekt inte bara om att leverera en maskin. Målet är att utvärdera en lämplig pulveriseringslösning baserat på kundens råmaterial, målpulverspecifikationer och produktionskrav.
Vårt tillvägagångssätt fokuserar på tre nyckelområden.
Faktisk materialtestning: Val av basutrustning på verkliga bearbetningsförhållanden
Olika PE-material kan uppvisa olika bearbetningsegenskaper. De faktiska pulveriseringsresultaten kan inte helt bestämmas enbart från hartsnamnet, motoreffekten eller teoretisk kapacitet.
Mao Yue kan utföra faktiska materialtester med hjälp av kundtillhandahållna råvaror och utvärdera utrustningslösningen enligt målpartikelstorleken, förväntad produktion och produktionskrav.
Testning kan fokusera på följande områden:
-
Pulverinspektion: Spela in testresultat mot kunddefinierade specifikationer för att stödja utrustningskonfiguration och processutvärdering.
-
Produktionskapacitet: Registrera faktisk produktion vid bearbetning av det specificerade materialet till målfinhet, vilket ger en referens för val av utrustning.
-
Temperaturförändringar: Övervaka temperaturökningen under pulverisering för att utvärdera om kylkonfigurationen och driftsförhållandena är lämpliga.
-
Driftsprestanda: Bedöm pulvertillstånd och utrustningsprestanda för att identifiera bearbetningsparametrar som kräver ytterligare justering eller verifiering.
Dessa testresultat hjälper kunder att förstå pulverkvalitet, faktisk produktion och temperaturförändringar för ett specifikt PE-material under definierade bearbetningsförhållanden. They can also help identify production risks that require further verification.
However, material test results do not replace long-term continuous operation verification or actual rotomolding trials.
In-House Manufacturing of Grinding Discs and Blades: Applying Core Component Manufacturing to Pulverizing Performance Management

Mao Yue tillverkar sina egna slipskivor och -blad, med hjälp av bearbetnings- och inspektionsprocesser för att kontrollera kritisk arbetsgeometri och dimensionell noggrannhet.
Under långvarig produktion ligger värdet av kärnkomponenter inte bara i deras initiala bearbetningsnoggrannhet utan också i förmågan att inspektera och underhålla dem enligt deras faktiska slitage.
När pulverpartikelstorleken eller -effekten ändras, kan slipskivornas och knivarnas arbetstillstånd, slipgapet och relevanta driftsuppgifter kontrolleras för att avgöra om underhåll eller justeringar är nödvändiga. Detta ger en mer informerad grund för underhållsbeslut än att enbart förlita sig på bladhårdhet eller ett fast utbytesintervall.
Complete System Configuration: Matching Each Processing Stage to Production Requirements
PE rotomolding powder production involves feeding, pulverizing, cooling, screening, conveying, and powder collection. Olika projekt har olika råmaterial, målspecifikationer, produktionskrav och driftscheman, så deras systemkonfigurationer kan också skilja sig åt.
För varje projekt kan Mao Yue utvärdera:
-
Whether the pulverizer's processing capacity meets the target output.
-
Huruvida kylkonfigurationen passar råvaruegenskaperna och kontinuerliga driftkrav.
-
Om sållningskapaciteten uppfyller målpulverspecifikationerna.
-
Huruvida transport- och insamlingssystemen klarar förväntad produktionskapacitet.
Vårt mål är inte att ge varje kund en identisk konfiguration. Istället utvärderar vi hur de olika stegen samverkar under faktiska processförhållanden för att hjälpa kunder att välja utrustning och planera sina produktionslinjer.
Find the Right Pulverizing Solution for Your PE Rotomolding Powder Production
Om du planerar en ny produktionslinje för PE rotomformningspulver, eller om din befintliga utrustning har problem som inkonsekvent partikelstorlek, för stora partiklar, temperaturökning, pulveragglomerering eller lägre produktion än förväntat, kontakta Mao Yue för en teknisk utvärdering.
Dela din PE-materialtyp, målpulverspecifikationer, förväntad produktion och nuvarande produktionsutmaningar. Om vissa parametrar ännu inte har fastställts kan du fortfarande tillhandahålla tillgänglig information. We can then discuss material testing and equipment selection based on your actual production requirements.
FAQ: Vanliga frågor om PE Rotomolding Powder Production
Vilken maskstorlek krävs vanligtvis för PE-rotomformningspulver?
Det finns ingen enskild maskstorlek som är lämplig för varje rotomformningsapplikation. Ett intervall på 20–40 mesh kan fungera som referens för vissa PE rotomformningspulver. De faktiska kraven bör bestämmas i enlighet med hartskvaliteten, produktstrukturen och rotomformningsprocessen.
Varför innehåller PE-pulver fortfarande för många grova partiklar efter pulverisering?
Möjliga orsaker inkluderar arbetstillståndet för slipskivorna och skärbladen, slipspalten, råmaterialmatningsförhållanden eller siktningsprestanda. Bestäm först om de grova partiklarna genereras under pulverisering eller inte separeras effektivt under siktning.
Varför agglomereras PE-pulver under pulverisering?
Temperaturstegring kan göra att PE mjuknar och blir klibbig, men råvaruegenskaper, utfodringsförhållanden och pulveriseringsparametrar kan också bidra till agglomerering. Den faktiska produktionsprocessen bör undersökas för att identifiera var problemet uppstår.
Är flytande kvävekylning nödvändig för tillverkning av PE rotomformningspulver?
Kylning med flytande kväve är inte nödvändig för varje tillämpning av PE rotomformningspulver. Behovet av en specialiserad kylmetod bör utvärderas enligt materialegenskaper, målfinhet, effektkrav och temperaturkontrollbehov. För lämpliga PE-material kan mekanisk pulverisering vid omgivningstemperatur med ett lämpligt luftkylningssystem eller kombinerat luft- och vattenkylningssystem övervägas.
Hur väljer du rätt PE Rotomolding Pulverizer?
Utvärdera faktiska materialtestresultat, målpartikelstorlek, effektkrav, kontinuerliga driftsförhållanden, kylsystem och kärnkomponentstillverkningskvalitet. Jämför inte utrustning baserad på enbart motorkraft eller maskinmodell.