中文简体
Återvunnet PVC-pulver tillåter fönsterprofiltillverkare att återanvända produktionsskrot, minska materialspill och förbättra råvaruanvändningen. Men att lägga till återvunnet material kan ibland orsaka ytdefekter i färdiga profiler, inklusive svarta fläckar, grova ytor, upphöjda partiklar, ränder och ojämn glans.
Orsakar återvunnet PVC-pulver alltid dessa problem? Nej. Ytkvaliteten påverkas av flera faktorer, inklusive materialkontamination, partikelstorleksfördelning, tidigare termisk bearbetningshistorik, formuleringskompatibilitet och extruderingsförhållanden.
Nyckeln är att identifiera om problemet härrör från det återvunna materialet, pulveriseringsprocessen eller nedströms extruderingslinjen.
Den här artikeln undersöker huvudorsakerna till ytdefekter i återvunna PVC-fönsterprofiler, förklarar hur man identifierar deras källor och diskuterar hur korrekta PVC-pulveriseringsprocesser och råmaterialkontroll kan förbättra pulverkonsistensen.
Vilka ytdefekter kan uppstå i återvunna PVC-fönsterprofiler?
Olika ytdefekter kan indikera olika problem relaterade till råmaterial, extrudering eller nedströms bearbetning. Deras utseende, plats och frekvens kan ge användbara ledtrådar för att identifiera källan.
Dessa samband är preliminära diagnostiska indikatorer snarare än definitiva orsak-och-verkan slutsatser. Samma defekt kan bero på flera faktorer, så produktionsregister och kontrollerade prövningar behövs för ytterligare undersökning.
Svarta fläckar och mörka inneslutningar
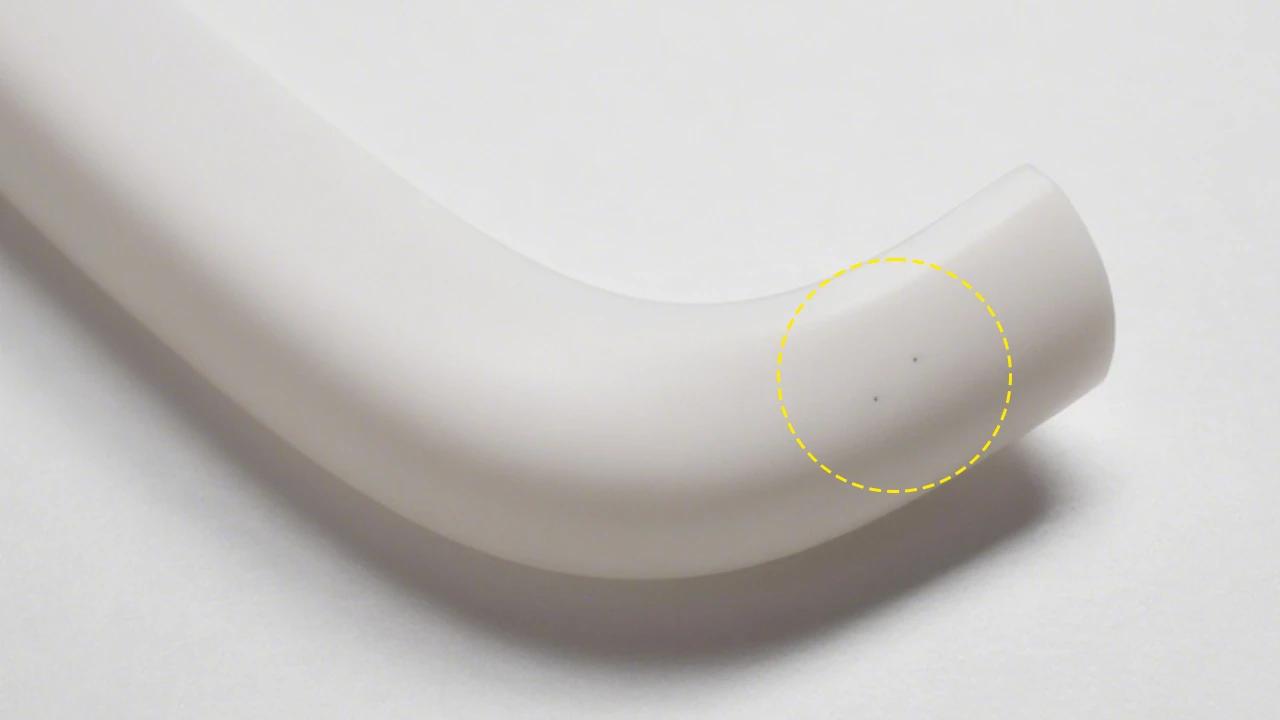
Svarta fläckar är särskilt märkbara på vita eller ljusa PVC-fönsterprofiler. Även ett litet antal fläckar kan påverka produktens utseende och kvalitetsacceptans.
De kan härröra från främmande material i återvunnen PVC, tidigare nedbrutet material eller ackumulerade avlagringar inuti extrudern eller formen.
Om svarta fläckar ökar avsevärt efter införande av en viss sats av återvunnet material, bör råvaran och det pulveriserade pulvret från den satsen kontrolleras först. Om svarta fläckar gradvis uppstår under kontinuerlig produktion, bör utrustningsuppbyggnad och lokal överhettning inuti extruderingssystemet också undersökas.
Grova ytor, upphöjda partiklar och ränder
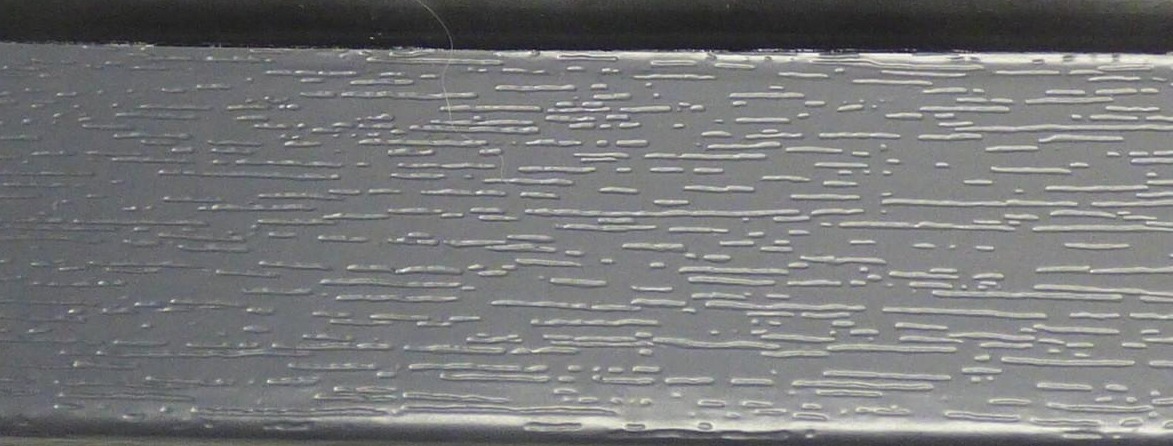
Grova ytor kan vara förknippade med otillräcklig smältning, materialinkompatibilitet eller instabil smältbearbetning. Upphöjda partiklar kan tyda på främmande material, otillräckligt bearbetade partiklar eller ojämn spridning av fyllmedel.
Det är viktigt att särskilja tre olika begrepp: pulverpartikelstorlek, materialspridning och PVC-fusion. Även när pulvret uppfyller den erforderliga partikelstorleksspecifikationen, betyder detta inte nödvändigtvis att alla komponenter är jämnt fördelade eller att PVC kan uppnå tillräcklig sammansmältning under de befintliga extruderingsförhållandena.
Ytränder kräver ett annat tillvägagångssätt. Om ränder konsekvent uppträder i samma position på profilen, bör formytan, flödeskanalerna och kalibreringsutrustningen inspekteras. Om de förändras med olika råvarusatser bör materialkonsistens och extruderingsstabilitet undersökas.
Varför kan återvunnet PVC-pulver påverka fönsterprofilens ytkvalitet?
Återvunnen PVC betyder inte nödvändigtvis material av dålig kvalitet. Rent produktionsskrot med känd källa och relativt jämn sammansättning kan ofta återanvändas.
Den verkliga utmaningen är att kontrollera variationer i återvunnet material och se till att pulverkvaliteten matchar efterföljande extruderingskrav.
Fem faktorer förtjänar särskild uppmärksamhet.
Förorening i återvunnen PVC
Återvunna PVC-fönsterprofiler kan innehålla tätningslister av gummi, metallfragment, limrester, skyddsfilmer, damm eller andra polymerer.
Dessa föroreningar kan bete sig annorlunda än hård PVC under extrudering. Vissa kan förbli som främmande inneslutningar, medan andra kan mjukna, sönderdelas eller uppvisa olika bearbetningsbeteende under extruderingsförhållanden. Detta kan bidra till svarta fläckar, upphöjda partiklar eller ytojämnheter.
Pulverisering minskar materialets storlek, men det kan inte ta bort inkompatibla polymerer eller kemiska föroreningar. I vissa fall kan reducering av blandade material till mindre partiklar göra efterföljande identifiering och separation svårare.
Därför bör materialsortering, metallborttagning och nödvändig rengöring slutföras innan finpulverisering.
Partikelstorleksfördelning och grova partiklar
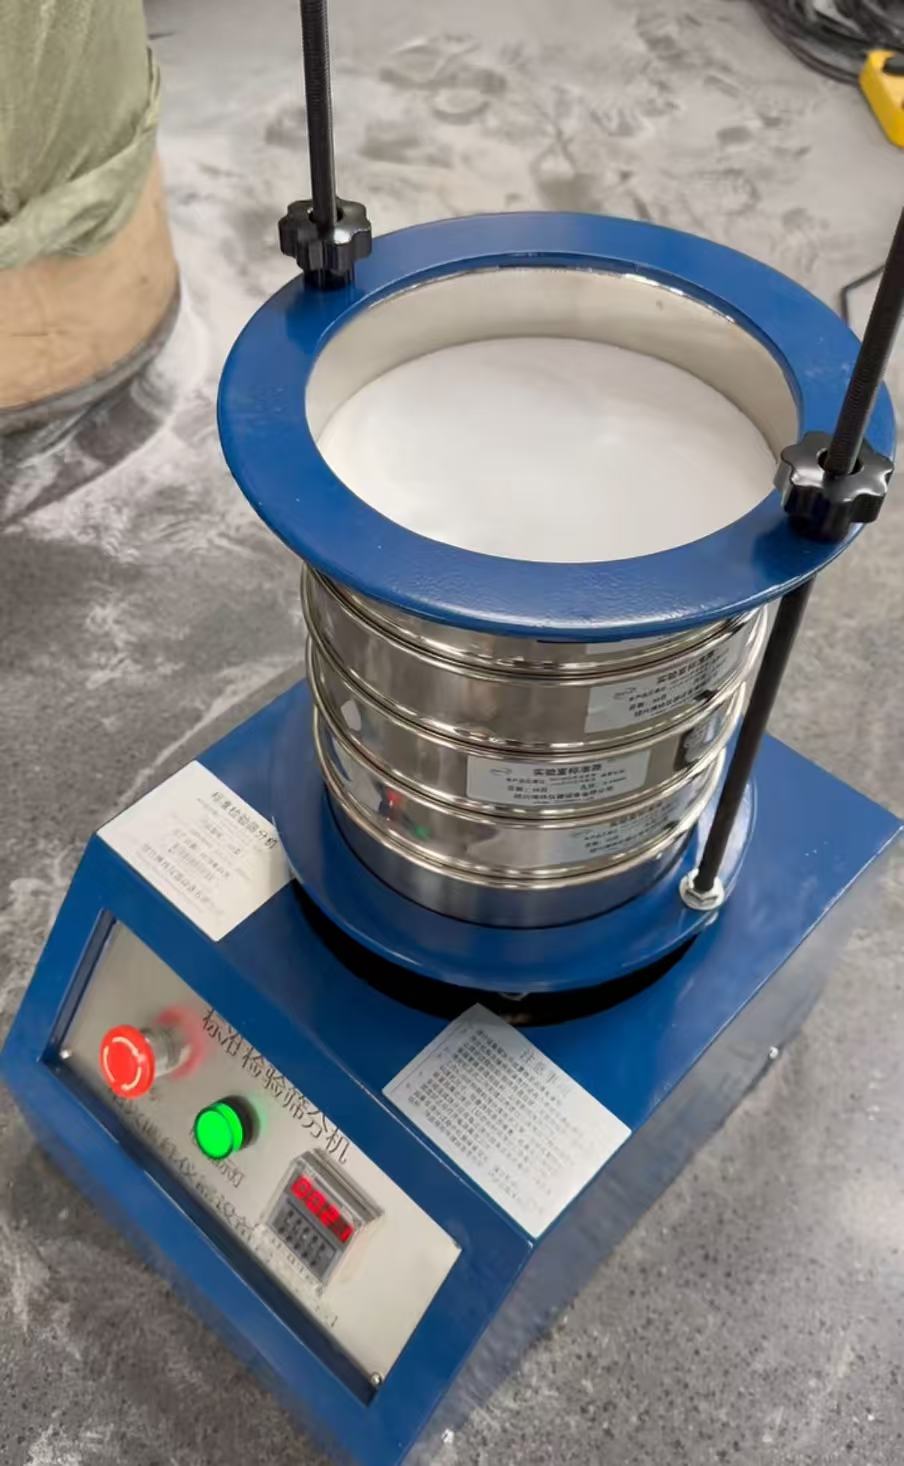
Partikelstorleksfördelning avser andelen partiklar inom olika storleksintervall i ett pulverprov. Att uppfylla ett mål för genomsnittlig partikelstorlek betyder inte nödvändigtvis att hela partiet har en konsekvent partikelstorleksfördelning.
Om grova partiklar är olämpliga för de befintliga blandnings- och extruderingsprocesserna kan de påverka matningsstabiliteten, blandningslikformigheten och efterföljande sammansmältning. En alltför stor andel finmaterial kan öka dammbildning, materialavskiljning och matningsinstabilitet.
Tre begrepp måste särskiljas:
-
Partikelstorlek: Pulverpartiklarnas fysiska dimensioner och fördelning.
-
Material dispersion: Hur PVC, fyllmedel och andra komponenter fördelas i blandningen.
-
Grad av fusion: Bildandet av en homogen PVC-smälta under extrudering.
Dessa faktorer är relaterade, men de är inte utbytbara. Finare pulver resulterar inte nödvändigtvis i bättre materialspridning eller sammansmältning.
Därför bör syftet med pulverisering inte bara vara att producera det finaste möjliga pulvret. Istället bör målet vara en konsekvent partikelstorleksfördelning som uppfyller faktiska processkrav baserat på kundens blandningsutrustning, matningsmetod och extruderingsprocess.
Termisk nedbrytning och tidigare bearbetningshistorik
PVC är känsligt för överdriven värmeexponering. Återvunnen PVC har vanligtvis genomgått minst en tidigare bearbetningscykel, och vissa återvunna material kan ha upplevt ytterligare uppvärmning eller upprepad bearbetning.
En viktig nedbrytningsmekanism är dehydroklorering. Under denna process frigör PVC väteklorid (HCl) och bildar konjugerade strukturer längs polymerkedjorna. Detta kan orsaka missfärgning och kan ytterligare påskynda termisk nedbrytning.
Den återstående termiska stabiliteten för återvunnen PVC beror på dess tidigare bearbetningshistorik, stabiliseringssystem, formulering och faktisk värmeexponering.
Vid pulverisering tillförs också mekanisk energi och en del av denna energi omvandlas till värme. Otillräcklig kylning, olämpliga driftsförhållanden eller slitna slipkomponenter kan orsaka onödiga temperaturhöjningar.
En ökning av pulvertemperaturen betyder dock inte nödvändigtvis att PVC har genomgått termisk nedbrytning. Temperaturregistreringar, materialmissfärgning, lämpliga termiska stabilitetstester och kontrollerade extruderingsförsök bör beaktas tillsammans vid utvärdering av potentiell nedbrytning.
Formuleringsinkompatibilitet och blandade återvunna material
Olika tillverkare av PVC-fönsterprofiler kan använda olika stabiliseringssystem, fyllmedelsinnehåll, smörjmedel, pigment och bearbetningstillsatser.
Två partier av återvunnen PVC kan se likadana ut men beter sig olika under extrudering. Variationer i fyllmedelsinnehåll eller smörjsystem kan påverka smältbeteende, smältbearbetning och formuppbyggnad.
En pulveriserare kan kontrollera den fysiska storleksminskningsprocessen, men den kan inte göra kemiskt olika PVC-formuleringar helt kompatibla eller återställa den ursprungliga formuleringen av materialet.
Därför bör återvunnet material klassificeras enligt deras källor och tillgänglig formuleringsinformation innan man beslutar om de kan blandas och återanvändas.
Fukt, flyktiga föroreningar och pulverhantering
Återvunnet PVC-pulver kan innehålla återstående fukt från tvätt, rengöringsmedelsrester eller andra flyktiga föroreningar som införs under återvinning och lagring.
Olika gaskällor kan ge liknande ytdefekter under extrudering, men deras underliggande mekanismer är inte nödvändigtvis desamma:
-
Fuktighet: Kan bilda vattenånga under bearbetningsförhållanden.
-
Flyktiga föroreningar: Kan frigöra flyktiga ämnen vid extruderingstemperaturer.
-
Medbringad luft: Kan bilda bubblor eller tomrum i smältan.
-
Otillräcklig ventilation: Kan förhindra att gaser effektivt avlägsnas.
Nålhål eller bubblor bör därför inte automatiskt hänföras till fukt. Materialtillstånd, ventilationssystem och extruderingsparametrar bör utvärderas tillsammans.
Om återvunnet material har tvättats, bör dess torkningsförhållande verifieras. Pulver bör också förvaras i en ren, kontrollerad miljö för att förhindra fuktabsorption och korskontaminering mellan batcher.
Hur avgör man om återvunnet PVC-pulver är den faktiska orsaken?
När ytdefekter uppstår efter tillsats av återvunnen PVC är det lätt att skylla på pulverkvaliteten direkt. Emellertid kan extruderingsparametrar, formbetingelser och materialuppbyggnad inuti processutrustning ge liknande defekter.
Tillförlitlig diagnos kräver att man separerar råvarufaktorer från bearbetningsförhållanden. När det är möjligt, ändra endast en variabel åt gången och registrera de faktiska resultaten.
Steg 1: Jämför virgin material och olika partier av återvunnet material
Skapa först en referensformulering som redan har visat stabil produktion av acceptabla fönsterprofiler.
Under extruderingsförhållanden som förblir så konsekventa som möjligt, införa en kontrollerad andel återvunnen PVC från en specifik batch.
Jämför profilens utseende, extruderingstryck, skruvbelastning, smältbeteende och produktionsstabilitet.
Om defekterna upprepade gånger ökar efter att en viss sats av återvunnet material lagts till och minskar när satsen tas bort, bör materialet undersökas ytterligare.
Ytterligare tester behövs fortfarande för att fastställa om den faktiska orsaken är kontaminering, formuleringsskillnader eller tidigare termisk nedbrytning.
Steg 2: Inspektera pulverkvaliteten före extrudering
När återvunnet material blir den huvudsakliga misstänkta källan, bör dess fysikaliska och kemiska egenskaper kontrolleras innan du gör omedelbara justeringar av pulveriseringsutrustningen.
Inspektionen ska besvara flera praktiska frågor:
-
Är pulvret kontaminerat?
-
Är partikelstorleksfördelningen konsekvent?
-
Finns det för mycket grova partiklar eller fina partiklar?
-
Stämmer materialsammansättningen med den bekräftade formuleringen?
-
Finns det tecken på termisk nedbrytning?
-
Innehåller pulvret kvarvarande fukt eller flyktiga föroreningar?
Tabell 2: Checklista för kvalitetsinspektion av återvunnet PVC-pulver
För partikelstorlekstestning bör den bibehållna procentandelen på varje sikt registreras i stället för att endast rapportera den genomsnittliga partikelstorleken.
Om kontaminering misstänks ska både det ursprungliga återvunna materialet och det pulveriserade pulvret inspekteras. Vissa inkompatibla material blir svårare att identifiera efter storleksminskning.
Steg 3: Kontrollera extruderingsparametrar och utrustningsförhållanden
Om pulvertestning inte avslöjar uppenbara abnormiteter, bör nedströms extruderingslinjen undersökas.
Viktiga inspektionspunkter inkluderar:
-
Fat- och formtemperaturfördelning
-
Skruvbelastning och extruderingstryck
-
Materiell uppehållstid
-
Utfodringsstabilitet
-
Fusions- och smältbearbetningsförhållanden
-
Matrisuppbyggnad eller ytskador
-
Kalibreringsutrustningens skick
Platsen och tidpunkten för defekter kan ge användbara ledtrådar. Sträckor som konsekvent uppträder i fasta positioner kan vara relaterade till lokaliserade matris- eller kalibreringsproblem. Defekter som ökar efter införande av en viss återvunnet materialsats tyder på att råvaran förtjänar en närmare granskning.
Dessa iakttagelser bör vägleda vidare utredning snarare än att behandlas som slutsatser.
Diagnostiska resultat och möjliga orsaker
Hur kan man minska ytdefekter i återvunna PVC-fönsterprofiler?
När den möjliga källan till ett fel har identifierats bör korrigerande åtgärder riktas mot det relevanta bearbetningsskedet snarare än att göra onödiga justeringar genom hela produktionslinjen.
Förbättra råmaterialsortering och kontamineringskontroll
Prioritet bör ges till PVC-skrot med känd källa och relativt konsekvent sammansättning. Rent internt produktionsskrot ska hanteras separat från komplext återvunnet material.
Ta bort metallkomponenter, gummitätningsremsor, skyddsfilmer, limrester och andra icke-PVC-material före finpulverisering. Beroende på råmaterialet kan metalldetektering, tvättning, luftseparering eller andra lämpliga separationsmetoder användas.
Kontamineringskontroll bör slutföras före pulverisering eftersom en pulveriserare minskar materialstorleken men inte ersätter sorterings- eller separationsutrustning.
Kontrollpulverpartikelstorlek enligt nedströms bearbetningskrav
Målpartikelstorleksfördelningen bör bestämmas genom faktiska blandnings- och extruderingsförsök. Slipspalt, matningshastighet, slipkomponentens tillstånd och siktkonfiguration kan sedan justeras i enlighet med detta.
Både grova partiklar och överskott av fina partiklar bör övervakas under produktionen. Att bara sträva efter finare pulver är inte en effektiv kvalitetskontrollstrategi.
Lämpliga pulverspecifikationer kan variera beroende på PVC-formuleringar och extruderingsprocesser. En stabil partikelstorleksfördelning som uppfyller nedströms bearbetningskrav är i allmänhet mer värdefull än onödigt fint pulver.
Kontrolltemperaturen ökar under pulverisering

PVC-pulverisering kräver lämplig temperaturhantering.
Kylprestanda, matningshastighet, slitage på slipkomponenter och utloppseffektivitet bör kontrolleras. Under materialförsök bör temperaturer registreras på konsekventa mätplatser för att jämföra förändringar under olika driftsförhållanden.
Om pulver missfärgas, fastnar eller onormalt bearbetningsbeteende uppstår, bör orsaken undersökas innan man ökar produktionskapaciteten eller justerar driftsparametrar.
Optimera förhållandena för återvunnet material och extruderingsförhållanden
Den lämpliga andelen återvunnen PVC bör bestämmas enligt materialkvalitet, produktstruktur, extruderingsförmåga och tillämpliga krav.
Vissa fönsterprofilsystem använder återvunnen PVC i det inre kärnskiktet samtidigt som lämpliga material appliceras på det yttre skiktet för att uppfylla kraven på utseende och väderbeständighet. Material som lämpar sig för interna strukturella tillämpningar behöver inte nödvändigtvis uppfylla kraven på utsatta ytor.
Kontrollerade produktionsförsök bör utföras för att utvärdera förhållandena för återvunnet material. Formuleringen bör endast godkännas för vanlig produktion efter att ha verifierat ytutseende, mekaniska egenskaper och dimensionsstabilitet.
Vad bör du tänka på när du köper en PVC Pulverizer?
Om kvaliteten på återvunnet PVC-pulver är inkonsekvent bör det inte vara avgörande att byta ut pulveriseraren. Köpare bör identifiera vilken del av den befintliga processen som inte uppfyller de erforderliga pulverspecifikationerna.
För återvinning av PVC-fönsterprofiler förtjänar tre utrustningsfaktorer särskild uppmärksamhet.
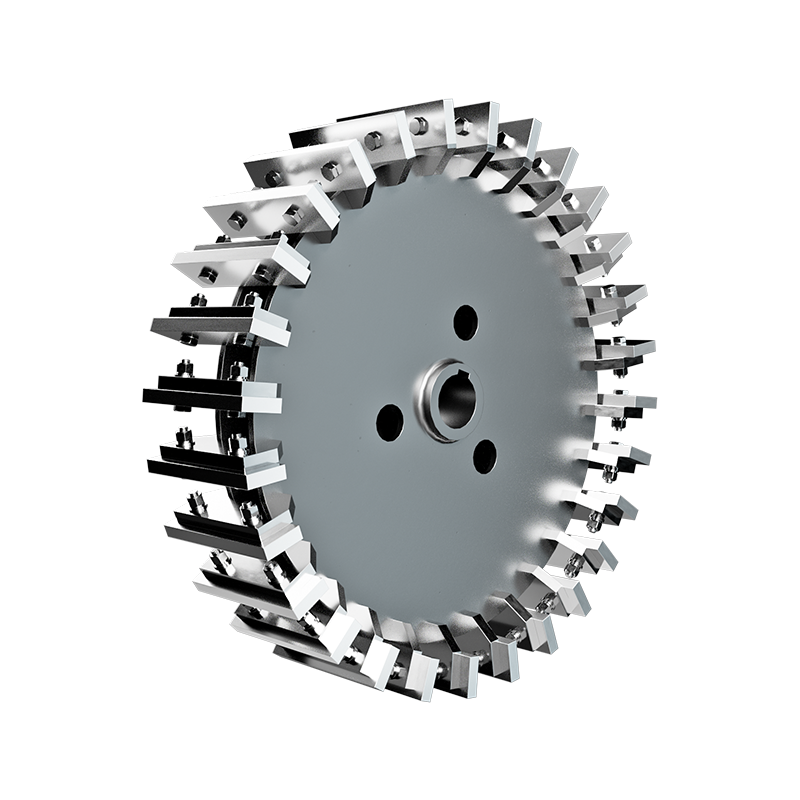
Slipning av struktur och slitdelar
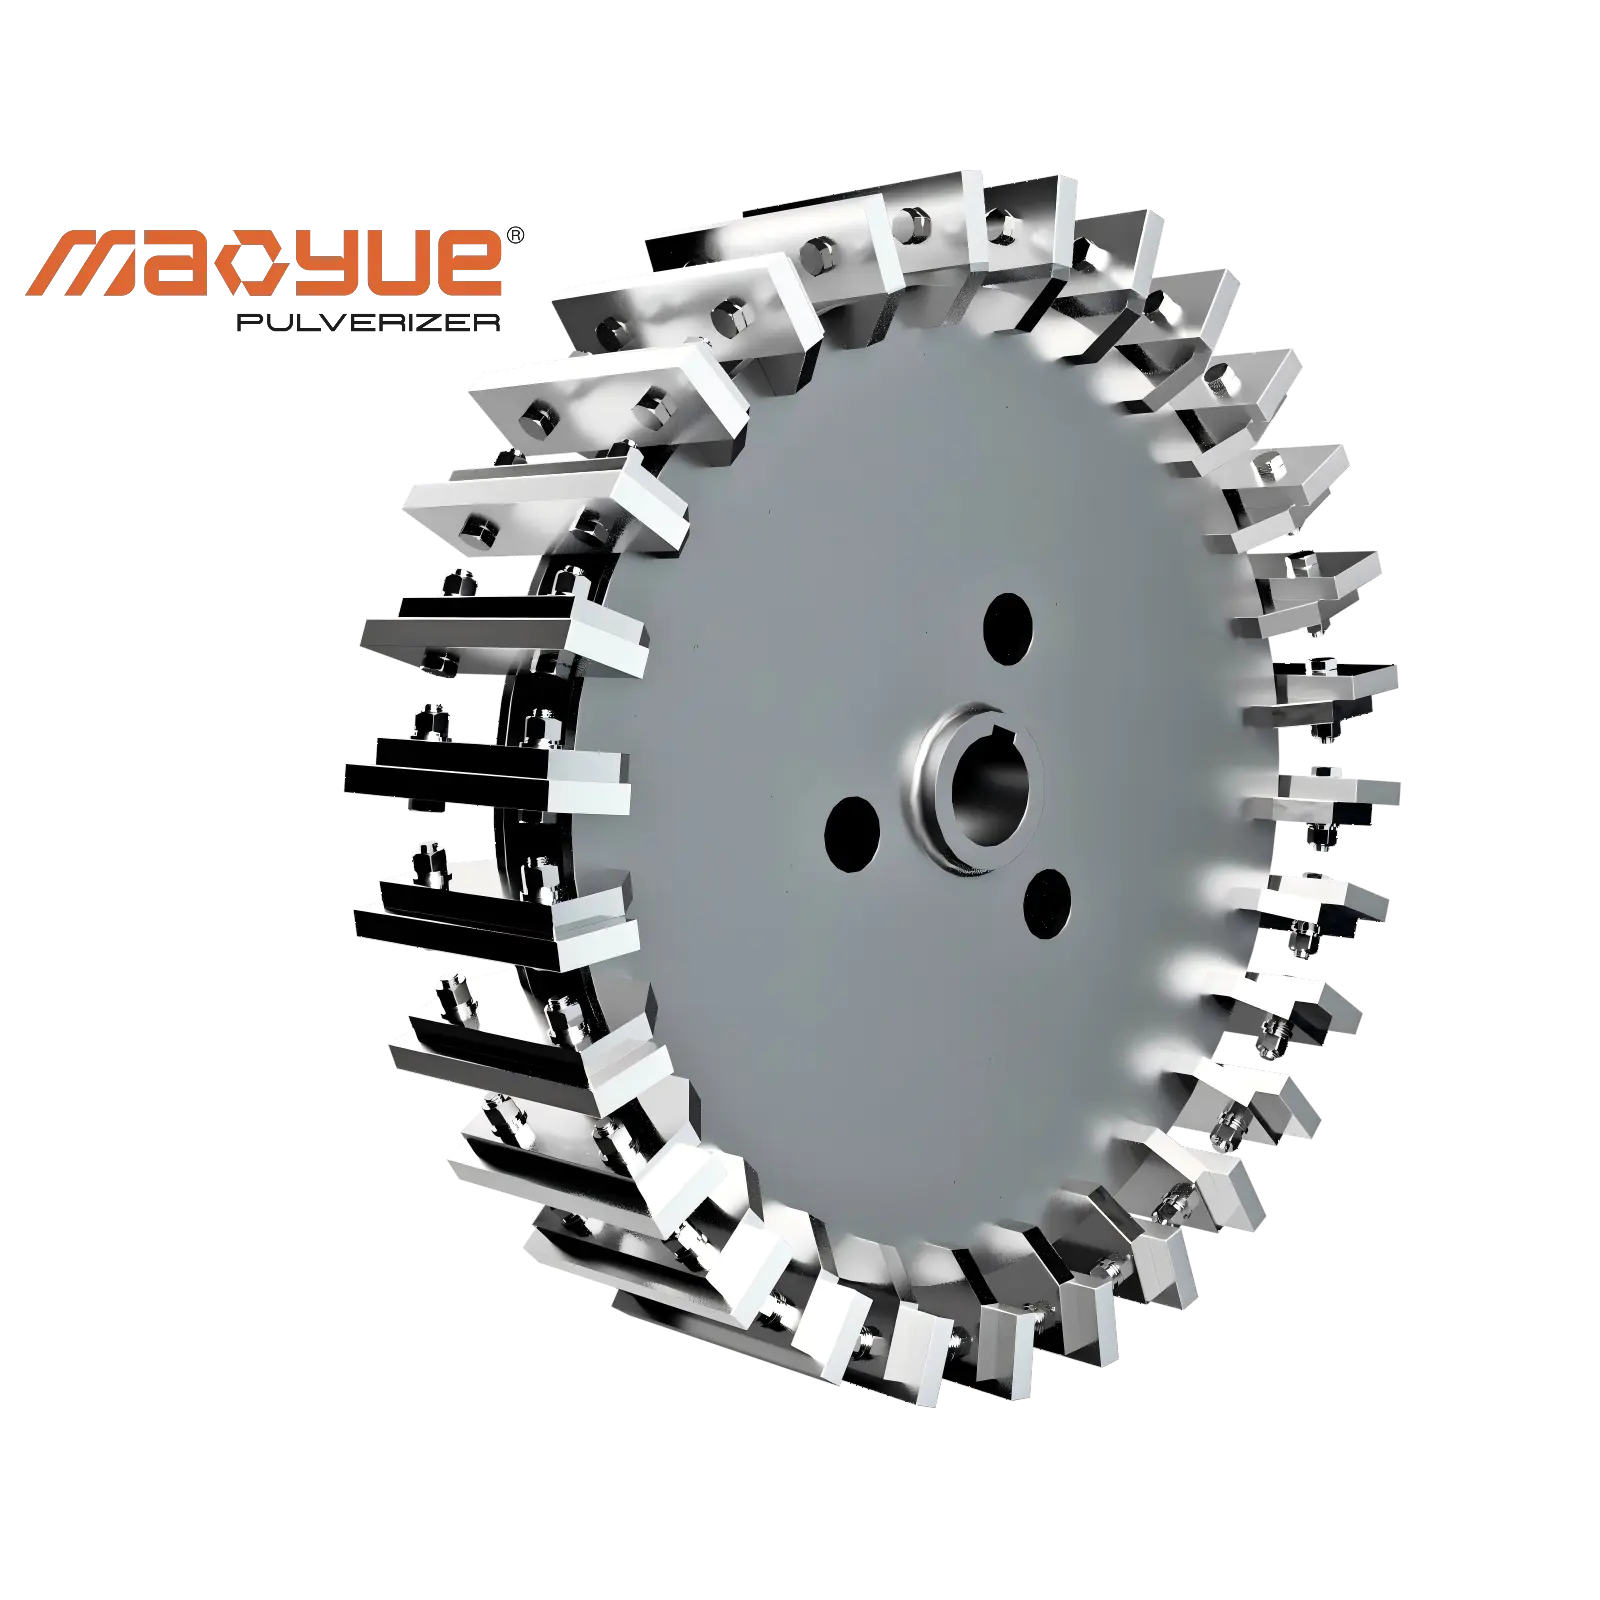
Slipningsstrukturen påverkar direkt storleksminskningsprestandan hos styvt PVC-profilskrot.
Sliptandsgeometri, materialhårdhet, bearbetningsnoggrannhet, installationsskick och slitage kan alla påverka pulverpartikelstorleksfördelning och bearbetningsstabilitet.
Köpare bör be leverantörer att specificera material, dimensioner, struktur och underhållskrav för slipkomponenter. De bör också bekräfta om reservdelar kan levereras enligt originalspecifikationerna.
Det är också viktigt att förstå hur intervallen för utbyte av slitdelar utvärderas, om reservdelar kan levereras konsekvent och om underhåll kräver att en hel enhet byts ut.
Det långsiktiga värdet av en pulveriserare beror inte bara på dess initiala driftsprestanda utan också på tillgängligheten och underhållbarheten av kritiska slitdelar.
Kylning, screening och produktionsprestanda
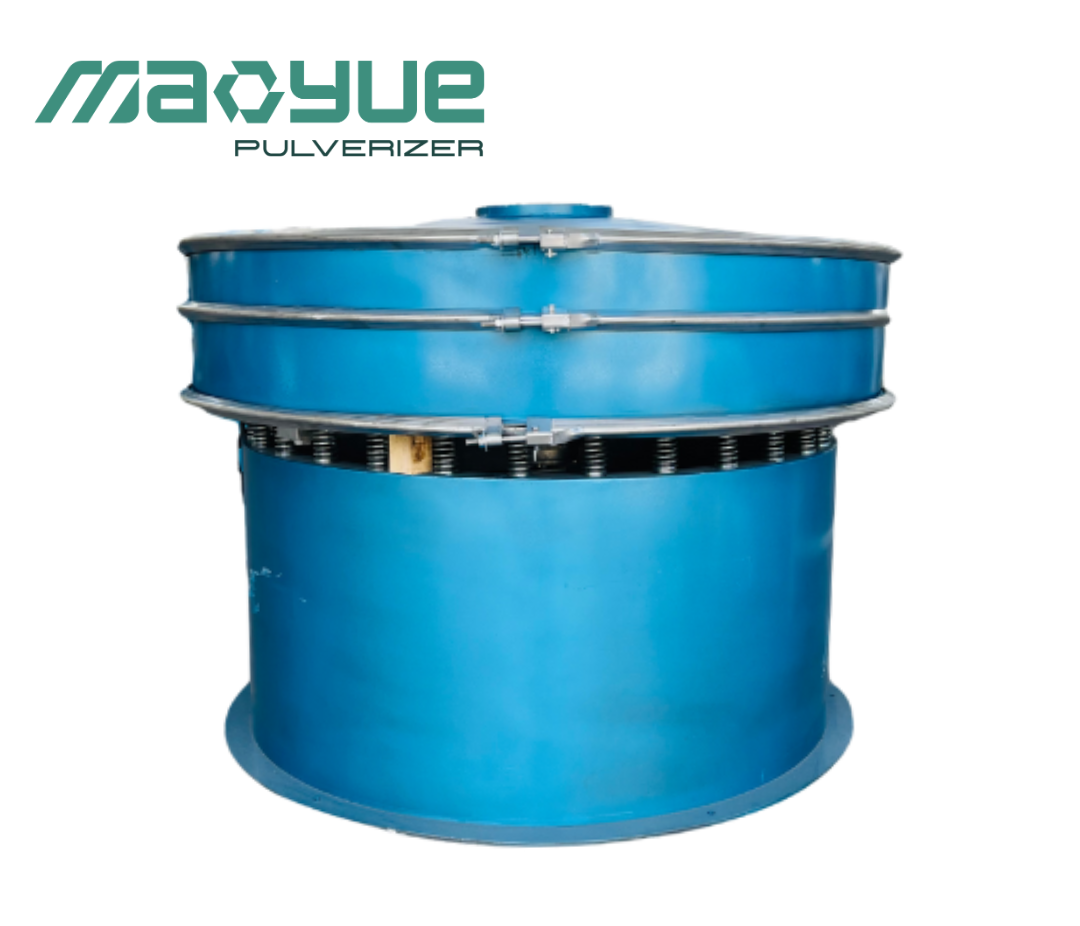
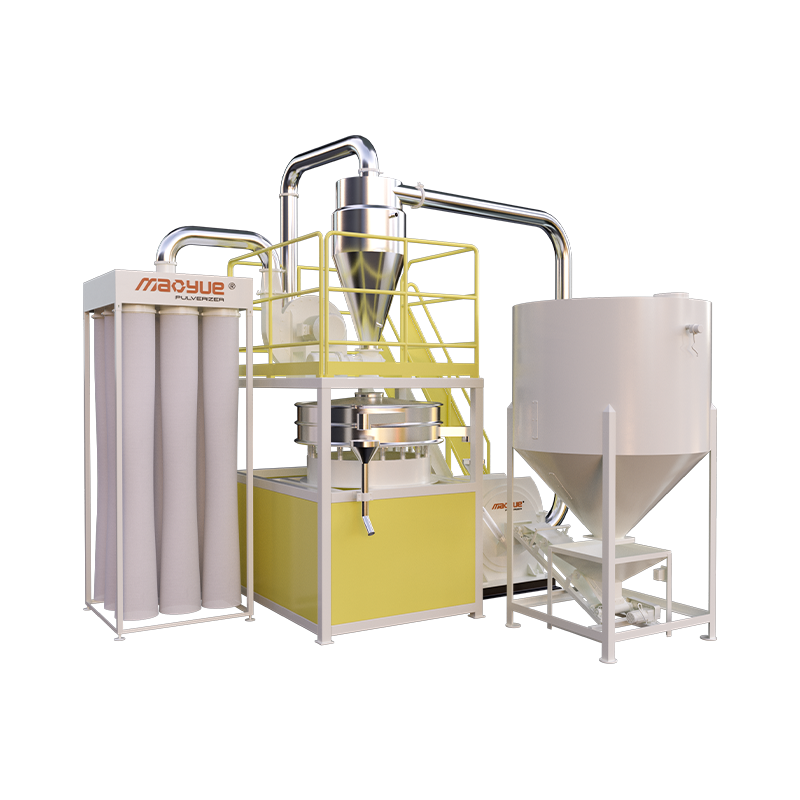
Kylsystemet hjälper till att kontrollera temperaturökningar under malning, medan silutrustning klassificerar pulver efter den önskade partikelstorleken.
Screening kan dock inte ta bort alla inkompatibla polymerer eller återställa PVC som redan har genomgått nedbrytning. Varje bearbetningssteg tjänar ett annat syfte.
Under utvärdering av utrustning bör köpare begära demonstrationer av kontinuerlig drift och register över matningshastighet, bearbetningstemperatur, partikelstorleksfördelning, faktisk pulveråtervinning och kvalificerad pulverproduktion.
Två produktionsindikatorer förtjänar särskild uppmärksamhet:
-
Faktisk pulveråtervinning: Den kvantitet pulver som fysiskt samlats in från bearbetningssystemet inom en definierad period, utvärderad i förhållande till fodermängden.
-
Kvalificerad pulverutgång: Den kvantitet pulver som produceras per timme som uppfyller överenskomna partikelstorlek och kvalitetskrav.
En högre matningshastighet betyder inte nödvändigtvis en högre användbar effekt. En del uppsamlat pulver kan misslyckas med att uppfylla målspecifikationerna, medan annat material kan stanna kvar i systemet eller gå förlorat under bearbetningen.
För köpare ger kvalificerad pulverproduktion en mer realistisk indikation på utrustningens produktivitet och investeringsvärde än enbart den nominella utfodringskapaciteten.
Materialförsök och prestandaverifiering
En PVC-pulverisator bör testas med material som representerar köparens faktiska produktionsförhållanden.
Rent internt produktionsskrot och blandade återvunna fönsterprofiler kan bete sig annorlunda på grund av variationer i kontaminering, dimensioner, formuleringar och tidigare bearbetningshistorik.
Före testning bör målpartikelstorleksfördelningen, erforderlig bearbetningskapacitet, temperaturövervakningsmetod och provtagningsförfarande vara tydligt definierade.
Efter testning ska resultaten jämföras med överenskomna tekniska krav. För applikationer med strikta krav på ytkvalitet bör det resulterande pulvret också utvärderas genom kundens nedströms extruderingsprocess.
Ett framgångsrikt pulveriseringsförsök visar utrustningens pulverbearbetningsförmåga, men det garanterar inte automatiskt defektfria färdiga profiler. Materialkompatibilitet och extruderingsförhållanden kräver fortfarande ytterligare verifiering.
Hur hjälper Mao Yue till att förbättra konsistensen av återvunnet PVC-pulver?
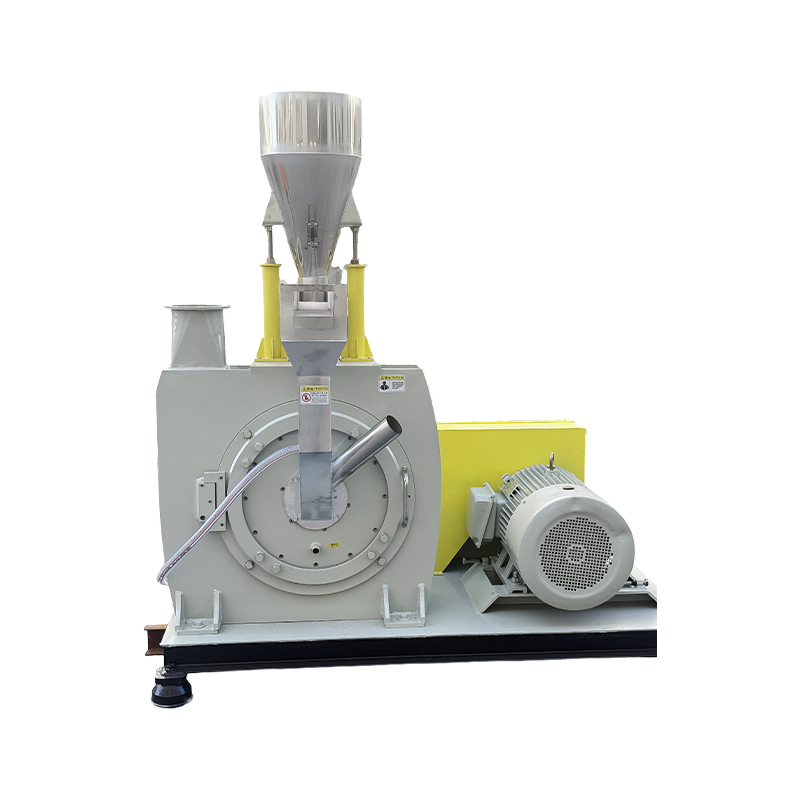
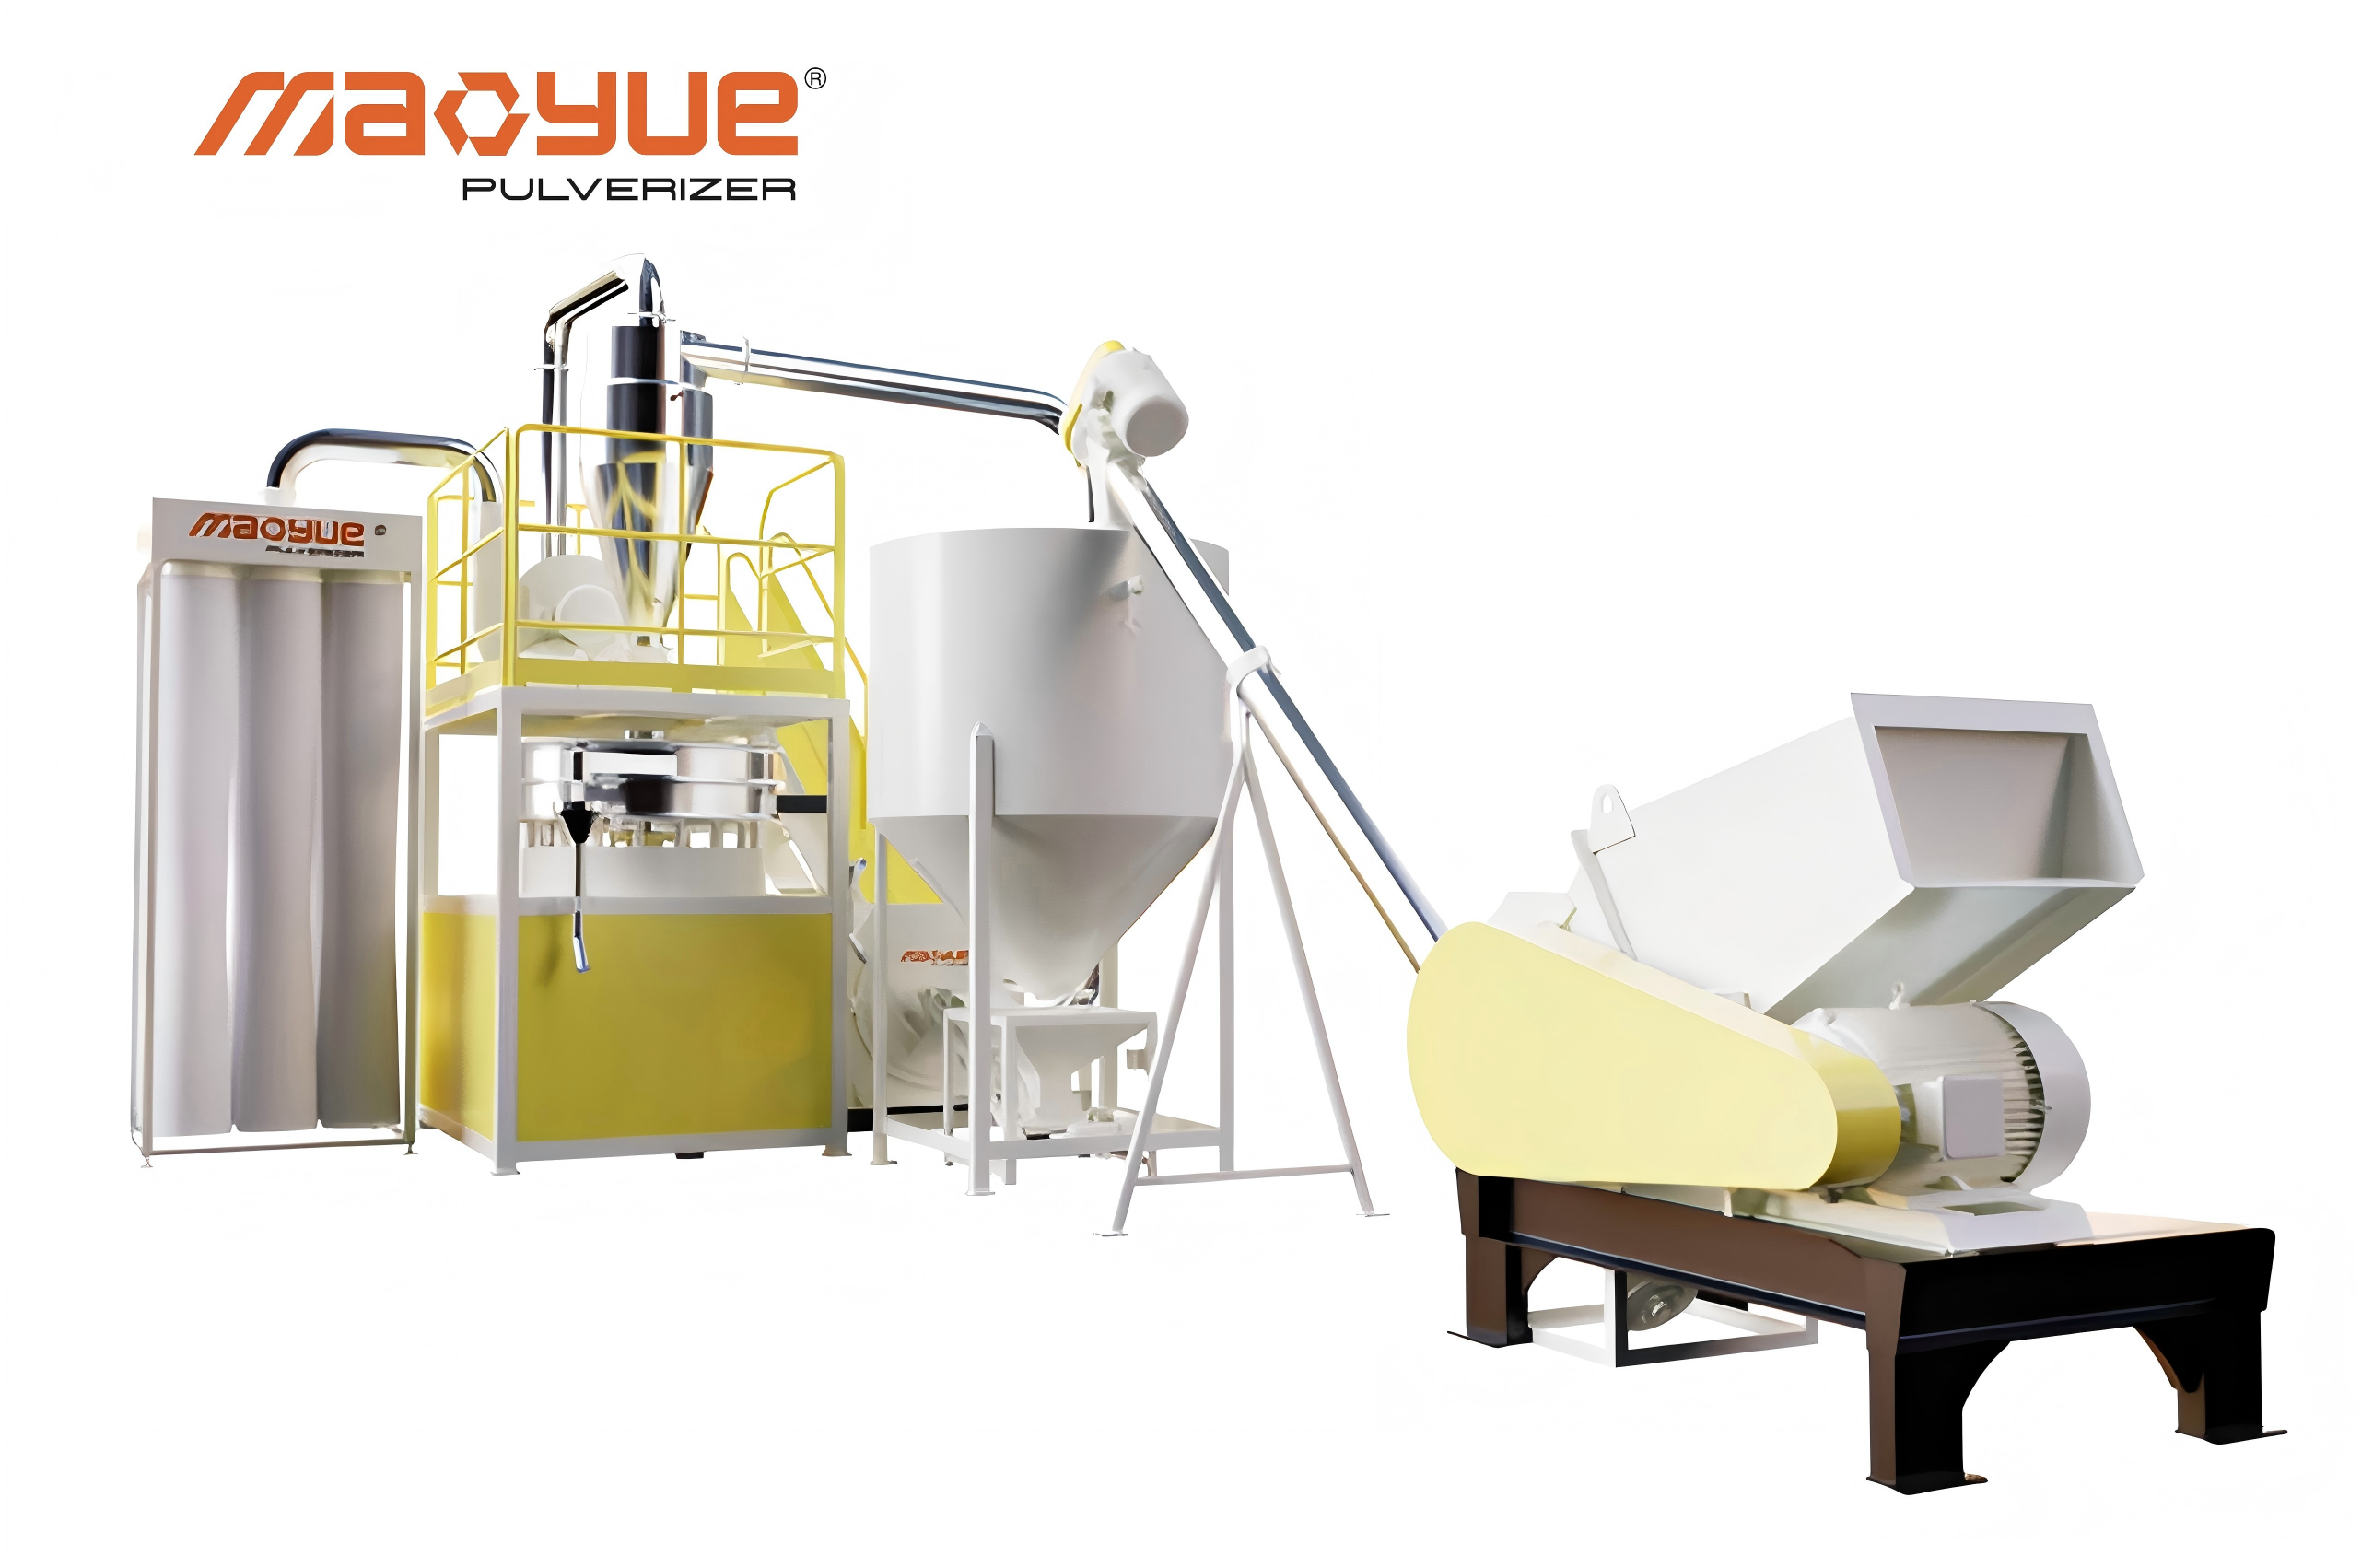
För fönsterprofiltillverkare är värdet av en PVC-pulveriserare inte bara om den kan bearbeta produktionsskrot till pulver. Ännu viktigare, utrustningen bör konsekvent producera pulver som uppfyller de erforderliga specifikationerna samtidigt som utrustningens konfiguration, driftsprestanda och långsiktiga underhållskostnader kan utvärderas.
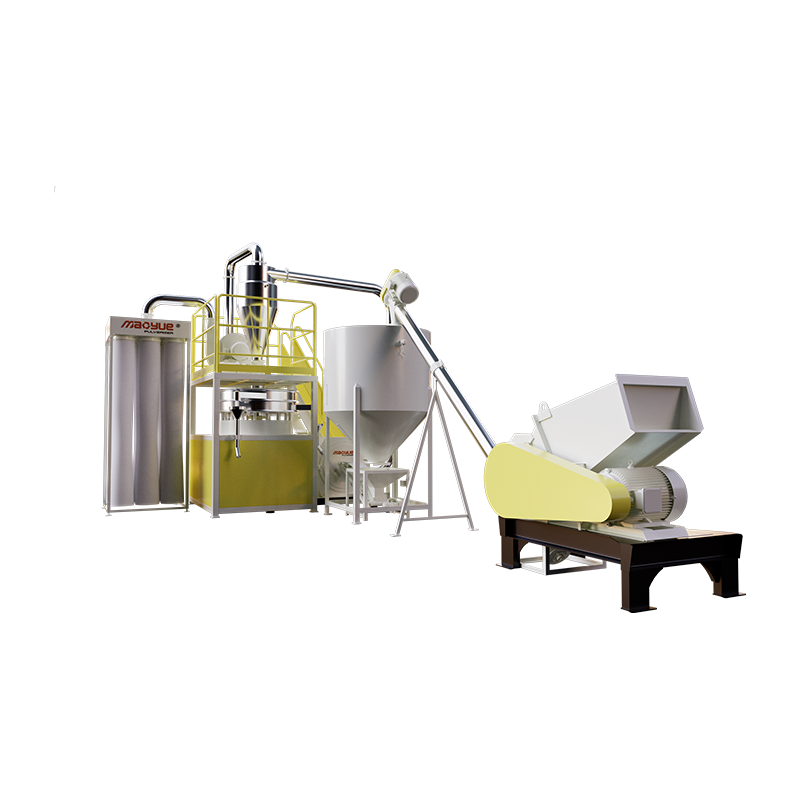
Mao Yue stöder val av utrustning och prestandaverifiering genom tre nyckelområden: egen tillverkning av kritiska slipkomponenter, utvärdering av utrustningskonfiguration och faktisk materialtestning.
Egen tillverkning av PVC-slipkomponenter för att minska osäkerheten vid underhåll
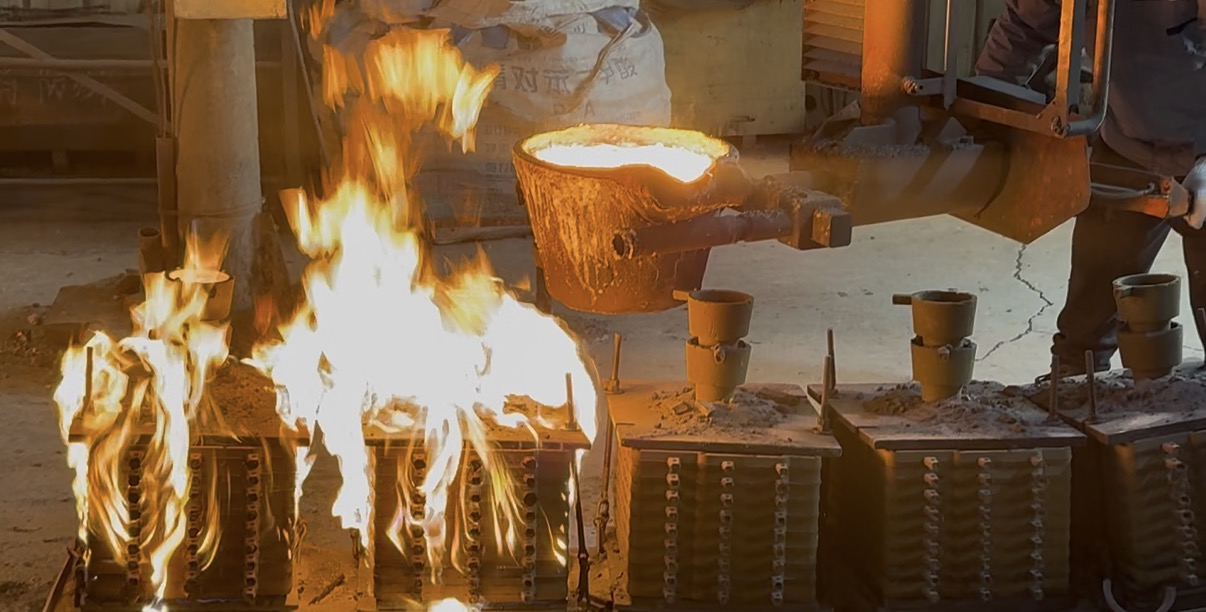
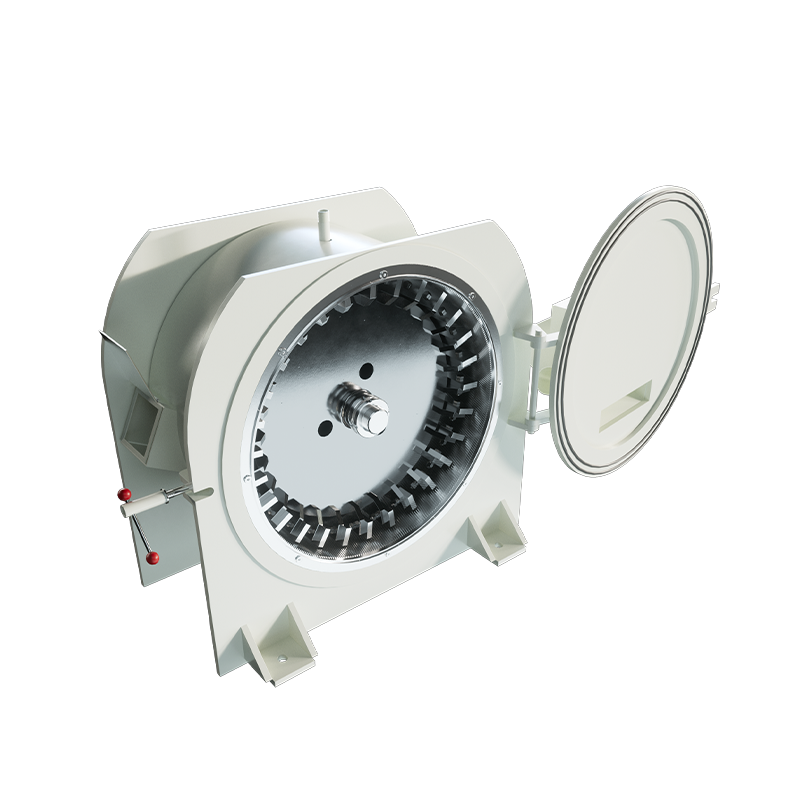
Mao Yue tillverkar kritiska PVC-slipkomponenter internt, inklusive rotorer, tandplattor och blad.
För tillverkare som använder PVC-pulveriserare på lång sikt påverkar slipkomponenter inte bara bearbetningsprestanda utan även underhållsplanering och reservdelskostnader.
Mao Yues interna tillverkningskapacitet gör det möjligt för kunderna att bekräfta material, dimensioner, struktur och leveransomfattning av kritiska slipkomponenter innan de köper. Reservdelar och ersättningskrav kan också planeras efter faktiska driftsförhållanden.
Detta innebär att köpare inte behöver jämföra utrustningsofferter baserat enbart på huvudmaskinens pris. De kan också utvärdera leveransarrangemangen för kritiska slitdelar och uppskatta framtida underhållskostnader i förväg.
För PVC-återvinningsföretag som kräver kontinuerlig produktion bidrar tydligt specificerade komponenter och pålitliga reservdelsarrangemang till att minska osäkerheten i långsiktigt underhåll.
Matcha slipstruktur och kylkonfiguration till materialegenskaper
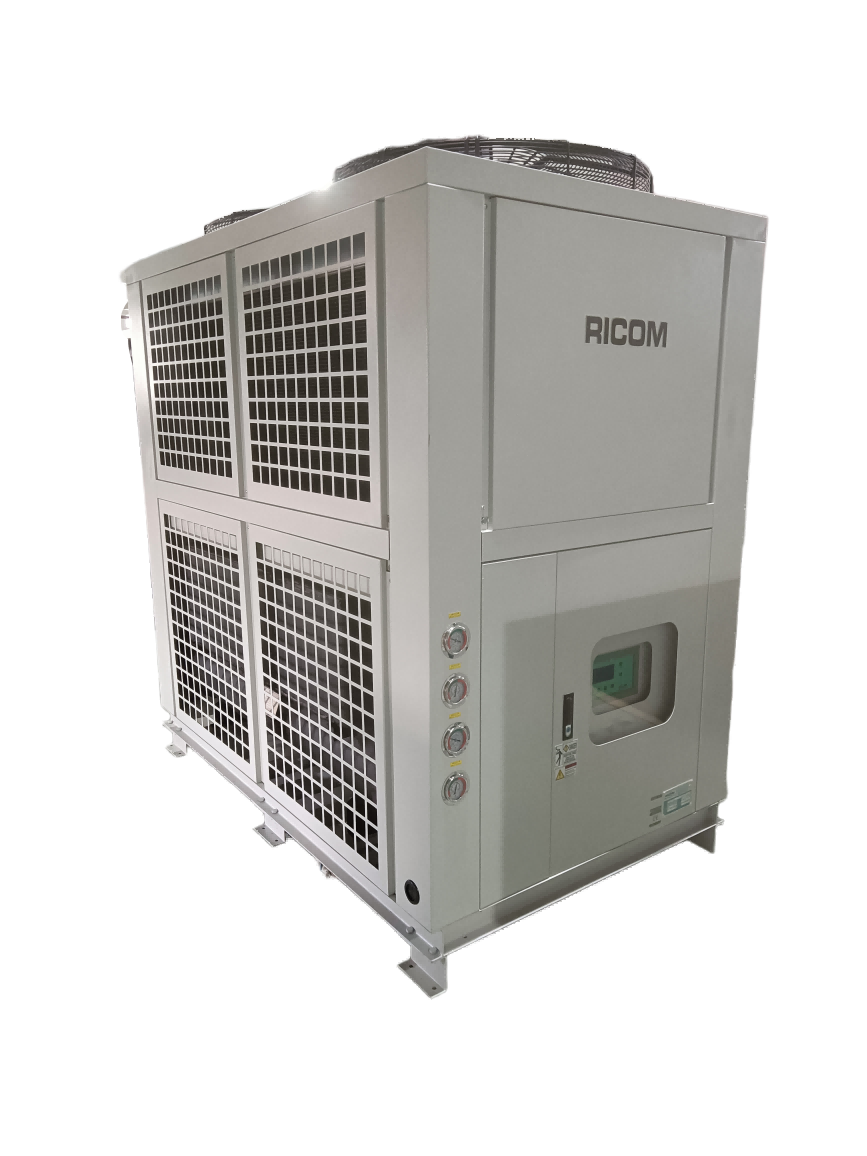
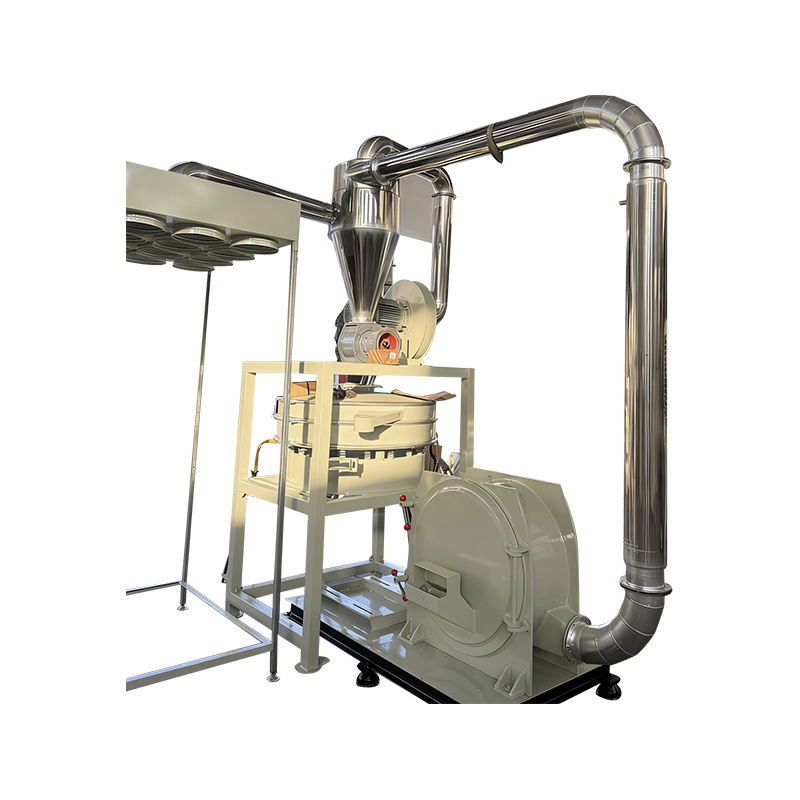
Mao Yue PVC-pulverisatorer antar en rotor-och-stator-slipningsstruktur och är utrustade med motsvarande kylsystem enligt faktiska applikationskrav.
Olika PVC-material varierar i dimensioner, formulering, matningsförhållanden och målpartikelstorlek. Därför bör utrustningens konfiguration inte bestämmas enbart av motoreffekt eller märkkapacitet.
Under utvärdering av utrustning kan Mao Yue bedöma malningsstrukturen, driftsförhållandena och kylkonfigurationen baserat på kundens materialtillstånd, målpartikelstorlek och nödvändig bearbetningskapacitet.
Under materialförsök kan bearbetningstemperatur och pulverpartikelstorleksfördelning också registreras för att utvärdera om den valda konfigurationen uppfyller de förväntade bearbetningskraven.
Denna materialbaserade konfigurationsbedömning hjälper kunder att minska inköpsrisker som är förknippade med att välja utrustning endast baserat på tekniska specifikationer.
Verifiera utrustningens prestanda genom faktisk materialtestning
Vad kunder verkligen behöver bekräfta är inte bara om en pulveriserare kan fungera normalt, utan om den kan bearbeta deras faktiska PVC-fönsterprofilskrot till pulver som passar deras återvinningskrav.
Mao Yue kan genomföra pulveriseringsförsök med faktiska PVC-material som tillhandahålls av kunder och utvärdera resultaten genom följande steg.
Före testning: Definiera testvillkoren
-
Källan och grundsammansättningen av PVC-materialet
-
Råvarans dimensioner och utfodringsskick
-
Mål för pulverpartikelstorleksfördelning
-
Förväntad bearbetningskapacitet
Under testning: Spela in utrustningens prestanda
-
Faktisk matningshastighet
-
Bearbetningstemperatur
-
Slipning och kylningsprestanda
-
Kontinuerlig driftprestanda
Efter testning: Utvärdera pulverbearbetningsresultat
-
Partikelstorleksfördelning och grovpartikelandel
-
Faktisk pulveråtervinning
-
Kvalificerad pulverutgång
-
Puderutseende och andra överenskomna specifikationer
Dessa resultat tillåter kunder att jämföra utrustningens prestanda med deras faktiska produktionskrav och avgöra om den valda konfigurationen är lämplig för deras återvinningstillämpning.
För fönsterprofiltillverkare bör provpulvret också utvärderas genom den avsedda nedströms extruderingsprocessen för att ytterligare verifiera materialkompatibilitet och färdiga profilkvalitet.
Det är viktigt att klargöra att ett pulveriseringsförsök verifierar utrustningens pulverbearbetningsförmåga. Den kan inte självständigt garantera att de färdiga profilerna är fria från ytdefekter. Råmaterialformulering, extruderingsförhållanden och formbetingelser måste fortfarande utvärderas separat.
Vanliga frågor om återvunnet PVC-pulver
Kan återvunnet PVC-pulver användas i fönsterprofiler?
Ja. Återvunnen PVC kan användas i lämpliga tillverkningsprocesser för fönsterprofiler när dess materialsammansättning, föroreningsnivå, termiska stabilitet och andra erforderliga egenskaper uppfyller relevanta tekniska specifikationer.
Vissa tillverkare använder återvunnen PVC i profilernas inre struktur samtidigt som de applicerar lämpliga material på de exponerade yttre ytorna.
Den specifika tillämpningen beror på produktdesign, bearbetningsförhållanden och tillämpliga kvalitetskrav.
Ger finare PVC-pulver jämnare fönsterprofilytor?
Nej. Finare PVC-pulver ger inte nödvändigtvis jämnare fönsterprofilytor.
Partikelstorlek är bara en faktor som påverkar blandning, matning och fusion. Överdriven fina partiklar kan öka pulverhanteringssvårigheterna, medan olämpliga formuleringar eller instabila extruderingsförhållanden fortfarande kan orsaka ytdefekter.
Lämpliga pulverspecifikationer bör fastställas genom faktiska bearbetningsförsök.
Kan en PVC Pulverizer eliminera svarta fläckar?
En PVC-pulverisator kan inte eliminera svarta fläckar från alla källor.
Förbättrad malningskontroll kan hjälpa till att minska variationer i pulverkvaliteten i samband med pulveriseringsprocessen. Men om svarta fläckar härrör från oförenliga föroreningar, tidigare nedbrutet material eller avlagringar inuti extrudern, krävs andra korrigerande åtgärder.
Källan till de svarta fläckarna bör identifieras innan man bestämmer vilken utrustning eller bearbetningssteg som behöver justeras.
Hur ska återvunnet PVC-pulver testas innan man köper en PVC-pulveriserare?
Köpare bör definiera de nödvändiga pulverspecifikationerna och tillhandahålla representativa prover på deras faktiska material.
Pulveriseringsförsök kan användas för att utvärdera partikelstorleksfördelning, temperaturprestanda, pulveråtervinning och kvalificerad pulverproduktion.
Det resulterande pulvret bör sedan testas under de avsedda extruderingsförhållandena för att bekräfta om det uppfyller kraven för profilens utseende och produktspecifikationer.
Slutsats: Förbättring av PVC-pulverkvalitet kräver bättre processkontroll
Ytdefekter i återvunna PVC-fönsterprofiler kan bero på kontaminering, olämplig partikelstorleksfördelning, termisk nedbrytning av material, formuleringsskillnader eller instabila extruderingsförhållanden.
Effektiva lösningar bör börja med att identifiera den faktiska källan till problemet snarare än att automatiskt skylla på återvunnet pulver eller pulveriseraren.
För tillverkare som återvinner PVC-fönsterprofiler, är korrekt sortering, kontrollerad pulverisering, temperaturhantering och materialtestning viktiga steg för att förbättra pulverkonsistensen.
När du köper en PVC-pulverisator bör köpare fokusera på mätbara pulverspecifikationer, kvalificerad pulverproduktion, malkomponentkvalitet och långsiktiga underhållskrav snarare än att endast jämföra nominell kapacitet eller minsta slipfinhet.
Kontakta Mao Yue för PVC-fönsterprofilskrot-försök
Återvinner du avskärningar av PVC-fönsterprofiler men upplever inkonsekvent pulverkvalitet, överdrivna grova partiklar eller instabil bearbetningsprestanda?
Mao Yue kan utvärdera ditt faktiska PVC-material, målpartikelstorleksfördelning och nödvändig bearbetningskapacitet för att hjälpa till att identifiera en lämplig pulveriseringskonfiguration.
Med egentillverkade PVC-rotorer, tandplattor och slipkomponenter, tillsammans med faktiska materialtestningsmöjligheter, hjälper Mao Yue kunder att utvärdera slipprestanda, pulverkonsistens, kvalificerad pulverproduktion och framtida underhållskrav innan de investerar i utrustning.
Vänligen ge Mao Yue följande information:
-
Foton och materialdetaljer av din PVC-fönsterprofilskrot
-
Mål pulverpartikelstorlek
-
Erforderlig bearbetningskapacitet
-
Aktuella produktionsutmaningar