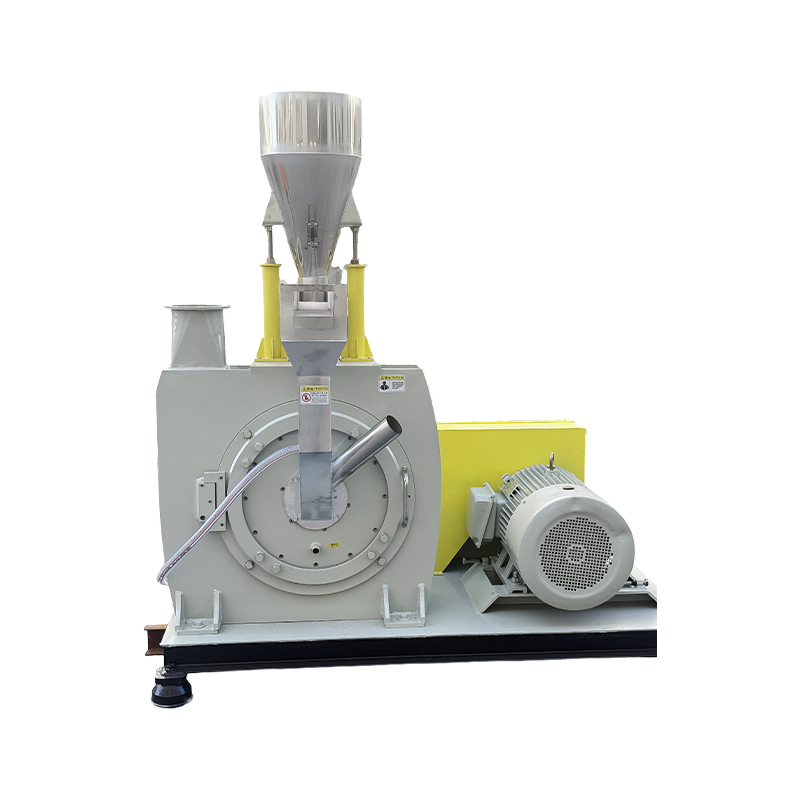
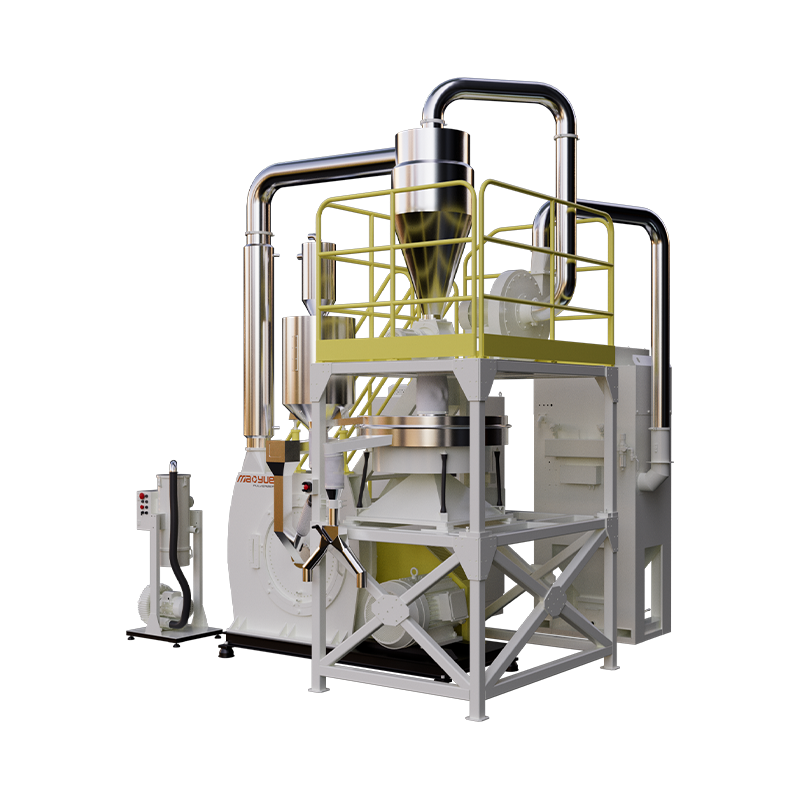
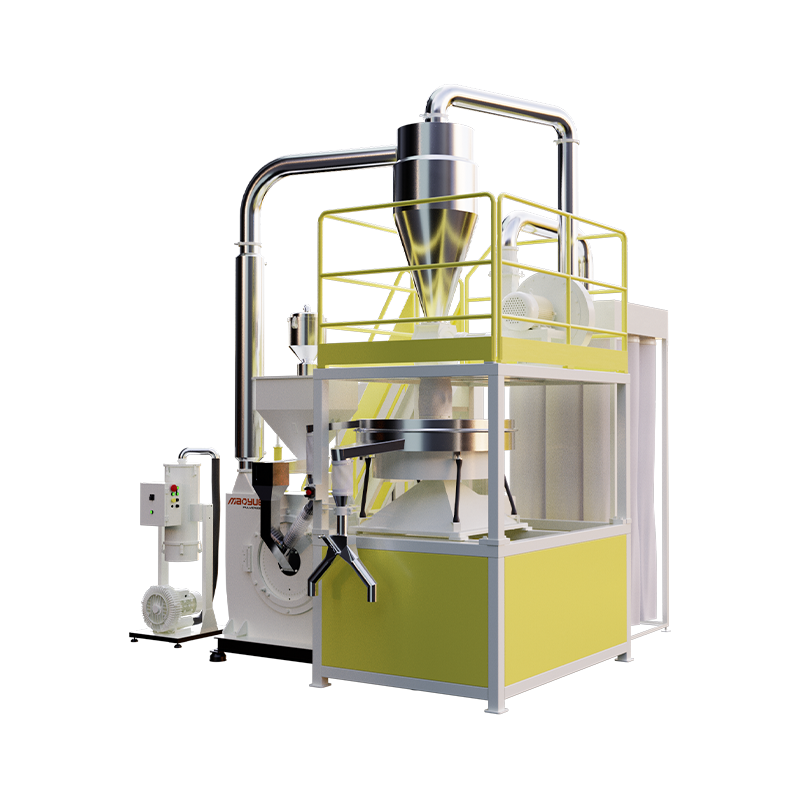
中文简体
När man köper plastpulverisatorblad är nyckelfrågan inte om en leverantör bara beskriver dem som "nötningsbeständiga", utan om deras slitstyrka kan mätas och verifieras genom faktiska produktionsdata.
Bladmaterial, värmebehandling, hårdhet, geometri, bearbetningsnoggrannhet, bearbetat material och driftsförhållanden påverkar alla bladslitage och livslängd. Därför kan ingen enskild parameter korrekt representera ett blads totala prestanda.
En mer tillförlitlig utvärderingsmetod är att upprätta en komplett testprocess:
Initialt bladtillstånd → Kontrollerat produktionstest → Bladets kondition och produktionsdata efter testet
Genom att jämföra bladets skick före och efter testning, tillsammans med faktisk materialgenomströmning, pulverpartikelstorlek, produktion och driftsparametrar, kan köpare utvärdera faktisk bladslitage och göra mer välgrundade tekniska och kostnadsjämförelser mellan bladleverantörer.
Vad orsakar slitage av plastförsörjarblad?
Plastpulverisatorblad utsätts för olika mekaniska och termiska belastningar beroende på bearbetat material och produktionsförhållanden.
Slipande slitage
Slipande slitage är en vanlig form av bladslitage. Under kontinuerlig pulverisering kommer hårda partiklar i materialet upprepade gånger i kontakt med och gnider mot bladets yta, vilket gradvis mattar skäreggen och tar bort material från arbetsytan.
Olika plaster skapar olika slitageförhållanden. Ren PE eller PP uppvisar i allmänhet en annan slitagemiljö än PVC som innehåller mineralfyllmedel som kalciumkarbonat. Glasfiberarmerad plast kan generera högre abrasiva belastningar.
Därför bör klingans slitstyrka inte utvärderas baserat på materialkvalitet eller hårdhet enbart. Det faktiska bearbetade materialet, fyllmedelsinnehållet och produktionsförhållandena måste också beaktas.
Impact och Edge Chipping
Plastpulverisatorblad utsätts för upprepade mekaniska stötar och belastningar under drift. Om bladet saknar tillräcklig seghet, kan skäreggen utveckla spån, skåror eller sprickor.
Sådan skada minskar den effektiva arbetsytan och kan förändra bladets geometri, vilket påverkar pulveriseringseffektiviteten, partikelstorlekskonsistensen och driftsstabiliteten.
Därför bör bladslitagetestning inte bara bedöma materialförlust utan också banbrytande integritet och förändringar i bladgeometri.
Friktion, temperaturökning och främmande material
Under pulveriseringen utsätts bladen kontinuerligt för friktion och termiska belastningar. Instabil matning, överdriven slipbelastning eller olämpliga driftsparametrar kan öka bladtemperaturen och mekanisk påfrestning, vilket accelererar slitaget.
I återvunnen plast kan hårda främmande material som metallpartiklar och stenar också orsaka lokala stötskador och sprickor i banbrytande kant.
Därför beror bladets livslängd inte bara på själva bladet utan också på matningsstabilitet, driftsparametrar, kylförhållanden och materialrenhet.
Vad bestämmer slitstyrkan för plastförsörjarbladet?
Slitagemotståndet för plastpulverisatorbladen bestäms av en kombination av material, tillverkningsprocess, bladdesign och driftsförhållanden.
Därför bör klingans slitstyrka inte utvärderas endast baserat på stålkvalitet eller hårdhet. Bladets tillverkningskvalitet måste beaktas tillsammans med de faktiska produktionsförhållandena.

D2 vs DC53 Plastic Pulverizer Blades
D2 och DC53 är båda verktygsstål som används i slitstarka verktygstillämpningar. För pulveriseringsblad av plast kan dock inte enbart jämföra stålkvaliteter helt bestämma den slutliga bladets prestanda.
En mer meningsfull jämförelse bör överväga värmebehandling, hårdhet, seghet, bladgeometri, bearbetningskvalitet, bearbetat material och driftsförhållanden.
Därför bör en meningsfull jämförelse mellan D2- och DC53-blad ta hänsyn till det faktiska bearbetade materialet, värmebehandlingsförhållandet, hårdhet, bladgeometri och produktionsresultat, snarare än att jämföra stålkvaliteter enbart.
Varför enbart hårdhet inte kan bevisa bladets livslängd

Hårdhet är en viktig indikator på materialets prestanda för plastpulverisatorblad, men högre hårdhet betyder inte nödvändigtvis längre livslängd. Ett HRC-värde reflekterar ett materials motståndskraft mot deformation och ytslitage, men det kan inte direkt indikera hur många timmar ett blad kan arbeta eller hur många ton plast det kan bearbeta.
Även när två uppsättningar blad har liknande hårdhetsvärden, kan deras faktiska livslängd fortfarande variera på grund av skillnader i seghet, värmebehandling, banbrytande geometri, bearbetningsnoggrannhet, bearbetat material och arbetsbelastning.
Dessa tre begrepp kan därför särskiljas enligt följande:
Hårdhet → Materialegenskaper
Slitagehastighet → Slitagebeteende
Livslängd → Drifttid eller materialgenomströmning innan de definierade ersättningskriterierna har uppnåtts
För bladanskaffning är den användbara referensen inte ett enda HRC-värde, utan faktiska slitagedata och produktionsresultat.
Hur man mäter slitaget på plastpulverslitaget
Hårdhetstestning
Hårdhetstestning används huvudsakligen för att verifiera bladets material och värmebehandlingstillstånd och är en viktig del av bladets kvalitetskontroll.
Testprotokoll kan inkludera stålkvalitet, värmebehandlingsskick, mätplats och faktiska HRC-värde, vilket ger en grund för kvalitetsspårbarhet och jämförelse mellan olika produktionssatser.
Hårdheten återspeglar dock endast materialegenskaper och kan inte direkt omvandlas till bladets livslängd. Därför bör hårdhetstestning användas som en grundläggande kvalitetsindikator, tillsammans med faktisk slitage och produktionsdata, för att utvärdera bladets livslängd.
Dimensionell mätning
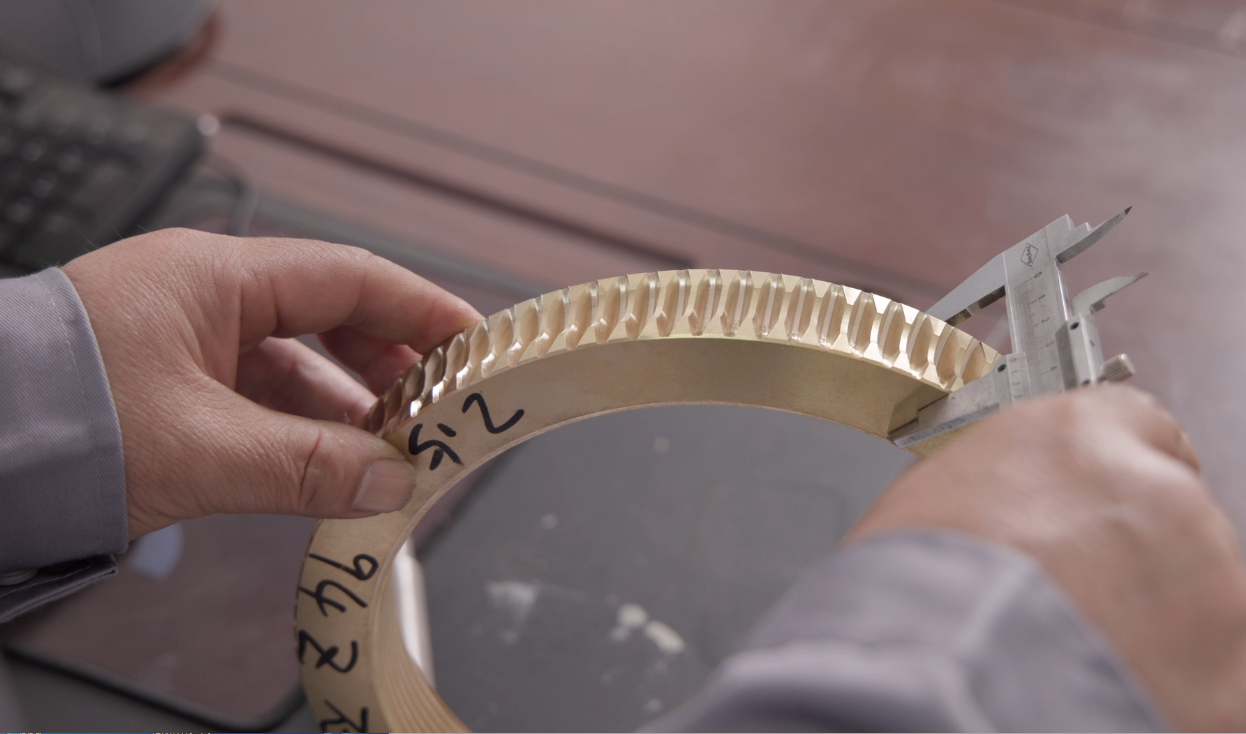
Att mäta nyckelbladsdimensioner före och efter testning kan direkt visa dimensionsförändringar och materialförluster, vilket gör det till en viktig metod för att utvärdera faktisk bladslitage.
För att säkerställa datajämförbarhet bör mätplatserna, verktygen och metoderna förbli konsekventa före och efter testning, och dimensionsskillnaderna bör registreras.
Dessa mätningar kan sedan användas för att beräkna bladslitage och slitagehastighet, vilket ger en grund för att jämföra prestanda hos olika blad.
Banbrytande slitagemätning
Banbrytande slitage kan utvärderas genom att mäta:
-
Banbrytande reträtt
-
Ändringar i kantprofil
-
Slitage på arbetsytan
-
Andra definierade förändringar i kritiska bladdimensioner
Nyckeln är inte att förlita sig på en specifik mätmetod, utan att upprätthålla konsekventa mätplatser, metoder och utvärderingskriterier före och efter testning. Detta gör slitageresultaten mer tillförlitliga och jämförbara.
Hur utför man ett kontrollerat slitagetest för pulverisatorblad i plast?
Ett meningsfullt bladslitagetest bör kontrollera de variabler som kan påverka resultaten. Målet är att hålla testförhållandena så konsekventa som möjligt så att skillnader i bladslitage kan utvärderas mer tillförlitligt.
Steg 1: Registrera det ursprungliga bladets tillstånd
Innan du startar produktionstestet, registrera:
-
Bladmaterial
-
Hårdhet
-
Nyckeldimensioner
-
Banbrytande skick
-
Bladgeometri
-
Installationsskick
Dessa poster ger baslinjen för jämförelse efter testet.
Steg 2: Använd samma bearbetade material
När du jämför två bladlösningar, använd samma typ och liknande skick för bearbetat material när det är möjligt för att minimera påverkan av materialskillnader.
Till exempel kan ett test med ren PE inte direkt jämföras med ett test med glasfiberarmerad plast eftersom de två materialen skapar olika slitmiljöer och mekaniska belastningar.
Steg 3: Kontrollera driftförhållandena för plastpulver
Följande testparametrar bör registreras:
Ju mer konsekventa testförhållandena är, desto mer jämförbara blir bladslitagedata, vilket gör det lättare att utvärdera den faktiska prestandan för olika bladlösningar.
Hur spelar man in produktionsprestanda under testning?
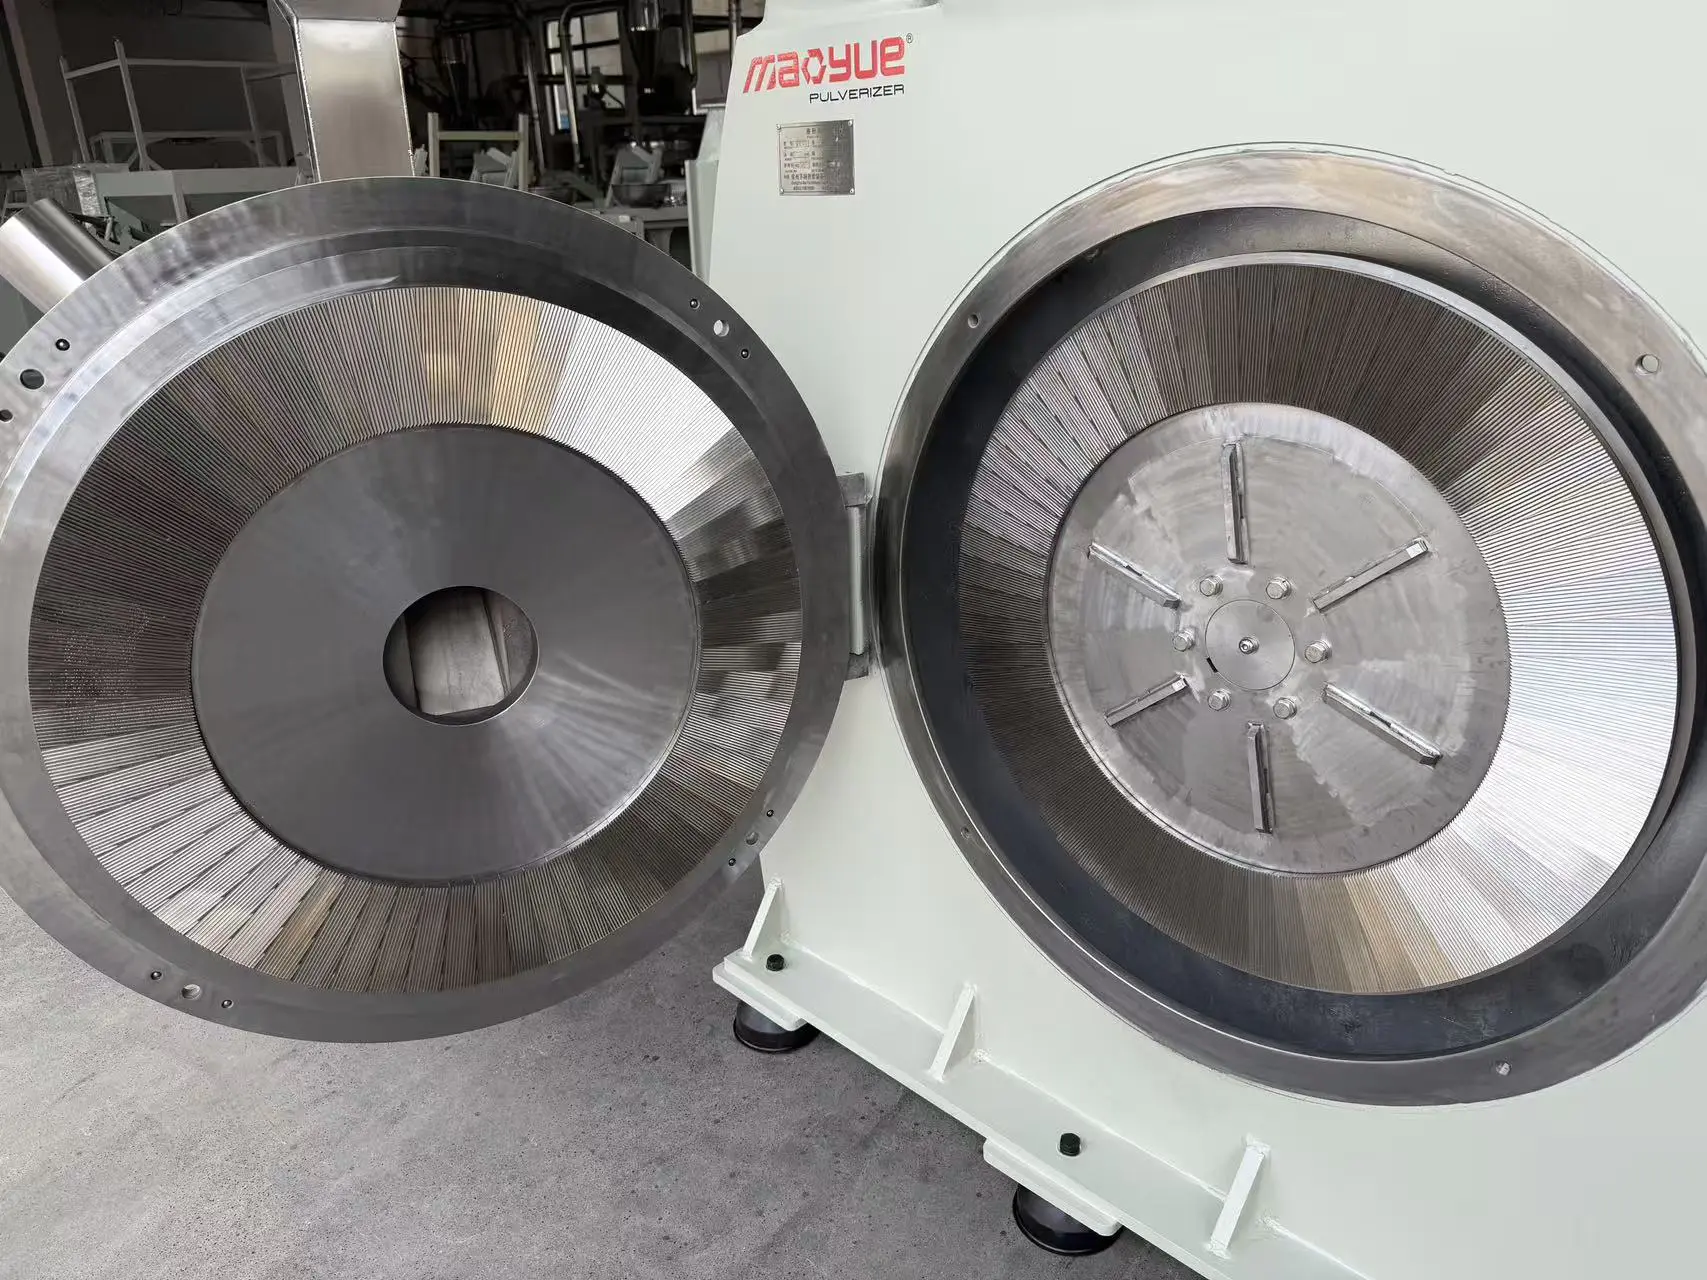
Bladslitage bör inte utvärderas endast genom förändringar i själva bladet. Produktionsdata bör också registreras för att avgöra hur bladslitage påverkar den faktiska driftsprestandan.
Nyckelparametrar att registrera under testet inkluderar:
-
Effekt: kg/h och total materialgenomströmning
-
Materialtemperatur: för att övervaka friktion och temperaturökning
-
Motorström eller belastning: för att identifiera förändringar i driftbelastning
-
Pulverpartikelstorlek och partikelstorleksfördelning: för att utvärdera pulverkonsistensen
-
Vibrationer och onormala förhållanden: för att identifiera förändringar i maskinens funktion
-
Pulveruppsamling: för att kontrollera om utsläpp och uppsamling förblir stabila
Att jämföra dessa produktionsdata med uppmätt bladslitage kan hjälpa till att avgöra om bladslitage har påverkat produktionen, pulverkvaliteten eller utrustningens driftsstabilitet.
Hur beräknar man slitagehastigheten för plastpulverisatorblad?
Enbart drifttimmar räcker inte för att helt utvärdera knivslitaget. Två maskiner kan arbeta under samma antal timmar medan de bearbetar mycket olika mängder material.
I ett kontrollerat jämförelsetest kan därför faktisk materialgenomströmning användas som en viktig referens.
En enkel uträkning är:
Slitagehastighet = Uppmätt bladmaterialförlust ÷ Faktisk materialgenomströmning
Beroende på mätmetoden kan slitagehastigheten uttryckas som dimensionsförlust per ton material, massaförlust per ton eller annan tydligt definierad mätning.
Till exempel, om en specificerad bladdimension minskar med 0,20 mm efter bearbetning av 100 ton material:
Dimensionell slitagehastighet = 0,20 mm ÷ 100 ton = 0,002 mm/ton
Testresultaten ska alltid rapporteras tillsammans med mätmetod, bearbetat material och testförhållanden för att säkerställa att data kan tolkas och jämföras korrekt.
Hur påverkar bladslitaget prestanda för plastförädlare?
Nyckeln är att avgöra när bladslitaget blir tillräckligt betydande för att påverka produktionsmålen.
Ett blad kan fortfarande vara mekaniskt kapabelt att fungera, men dess slitage kan redan påverka pulverkvalitet, produktion eller temperaturkontroll utöver de nödvändiga produktionsspecifikationerna.
När bör man byta ut plastförrådsblad?
De specifika ersättningskriterierna bör bestämmas baserat på bladdesign, pulveriseringsmodell, bearbetat material och produktionskrav.
Hur olika material påverkar slitaget av plastpulverslitage
Olika plaster skapar olika arbetsförhållanden för pulveriseringsblad. Därför bör valet av blad baseras på det faktiska bearbetade materialet och produktionsförhållandena.
Samma bladspecifikation ger inte automatiskt samma livslängd för olika plaster.
Därför bör val av blad och utvärdering av slitage börja med det faktiska materialet och dess produktionsförhållanden.
Vanliga misstag när man jämför slitstyrka för pulverisatorblad av plast
Jämföra olika material
Testresultat från ren PE kan inte direkt jämföras med resultat från glasfiberarmerad plast eftersom de skapar olika slitage och mekaniska belastningsförhållanden.
Jämför endast hårdhet
Ett högre HRC-värde betyder inte automatiskt en längre livslängd för bladet.
Jämför endast drifttimmar
Drifttimmar enbart återspeglar inte helt den faktiska arbetsbelastningen för ett blad. Den totala mängden bearbetat material bör också beaktas.
Ignorera pulverkvalitet
Ett blad kan fortfarande vara mekaniskt kapabelt att fungera, medan dess slitage redan har påverkat partikelstorlek, produktion eller temperaturkontroll.
Ändra flera testförhållanden samtidigt
Om matningshastighet, slipspalt, kylmetod och bearbetat material ändras samtidigt, blir det svårt att avgöra vilken faktor som orsakade skillnaden i bladslitage.
Vad bör du fråga en tillverkare av plastpulverblad innan du köper?
När du köper plastpulverisatorblad, fråga inte bara "Hur mycket kostar en uppsättning blad?"
Det är också viktigt att be tillverkaren om mätbara tekniska data som kan användas för prestanda- och kostnadsjämförelser.
Detta tillvägagångssätt skiftar bladanskaffning från en prisjämförelse till en mätbar jämförelse av produktionsprestanda, slitage och driftskostnader.
Hur man väljer en tillverkare av pulveriserare av plast?
Varför köpa ersättningsblad från en plastpulvertillverkare?
Plastpulverisatorblad fungerar inte som oberoende komponenter. Roterande blad, fasta blad eller tänder, slipskivor, slipkammare, rotorer, matningssystem, kylsystem och slipspaltsjusteringssystem måste fungera tillsammans som ett integrerat system.
Därför är dimensionell och geometrisk kompatibilitet särskilt viktig vid byte av pulveriseringsblad.
Tillverkaren av originalutrustningen kan utvärdera ersättningsblad baserat på faktorer som:
-
Pulverizer model
-
Slipskivans diameter
-
Bladgeometri
-
Drifthastighet
-
Slipspalt
-
Bearbetat material
-
Kylningskonfiguration
-
Installationskrav
Detta är särskilt viktigt för kunder som vill byta ut slitna blad utan att byta ut sin befintliga plastpulveriserare.
Mao Yue Plastic Pulverizer Blade Solutions
Mao Yue utvecklar och tillverkar självständigt kärnkomponenter för plastpulveriseringssystem, inklusive slipskivor, roterande blad, fasta blad, tandplattor och andra slitdelar.
Tillverkningsprocessen kombinerar materialval, värmebehandling, CNC-bearbetning, precisionsslipning, dimensionell inspektion, hårdhetsprovning, banbrytande inspektion och dynamisk balansering.
Målet är inte bara att tillverka ett blad med hög hårdhet, utan att säkerställa att bladet fungerar tillförlitligt som en del av det kompletta plastpulveriseringssystemet.
För olika material och produktionskrav kan faktorer som bladmaterial, hårdhet, geometri, slipspalt, kylning, matning och utrustningsparametrar betraktas som ett integrerat system.
Egen bladtillverkning och CNC-bearbetning
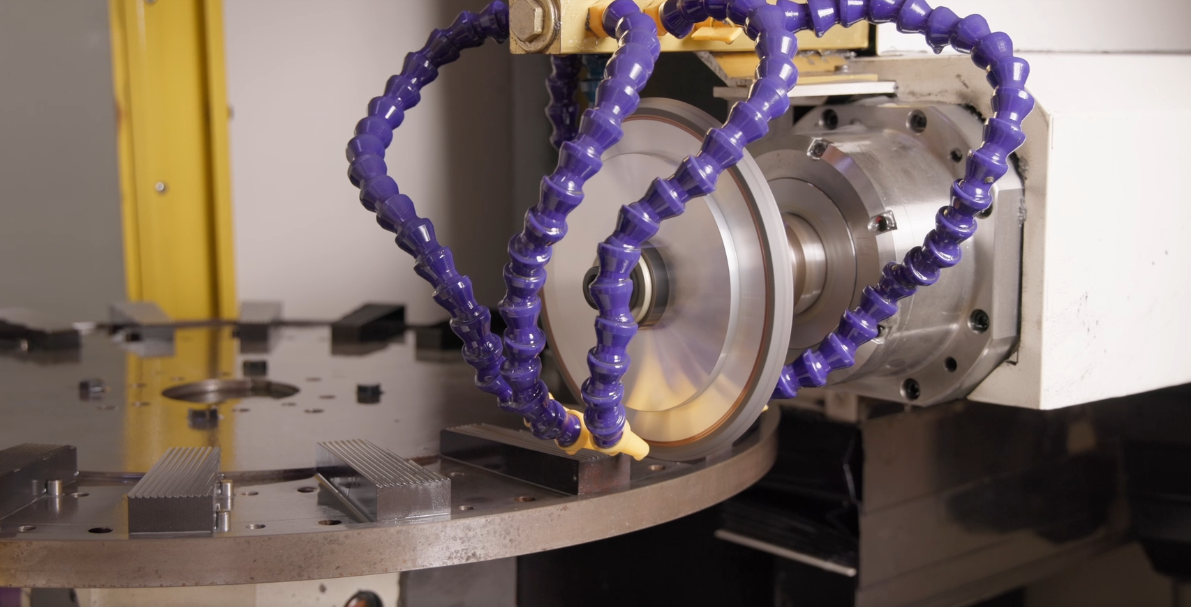
Mao Yue tillverkar viktiga slitdelar för plastpulveriserare internt och använder CNC-bearbetning för att kontrollera bladdimensioner och geometri.
När bladkomponenter och plastpulveriseraren utvecklas inom samma system kan bladgeometri, slipspalt, rotorhastighet och faktiska materialtillämpningar utvärderas tillsammans.
Värmebehandling, inspektion och dynamisk balansering
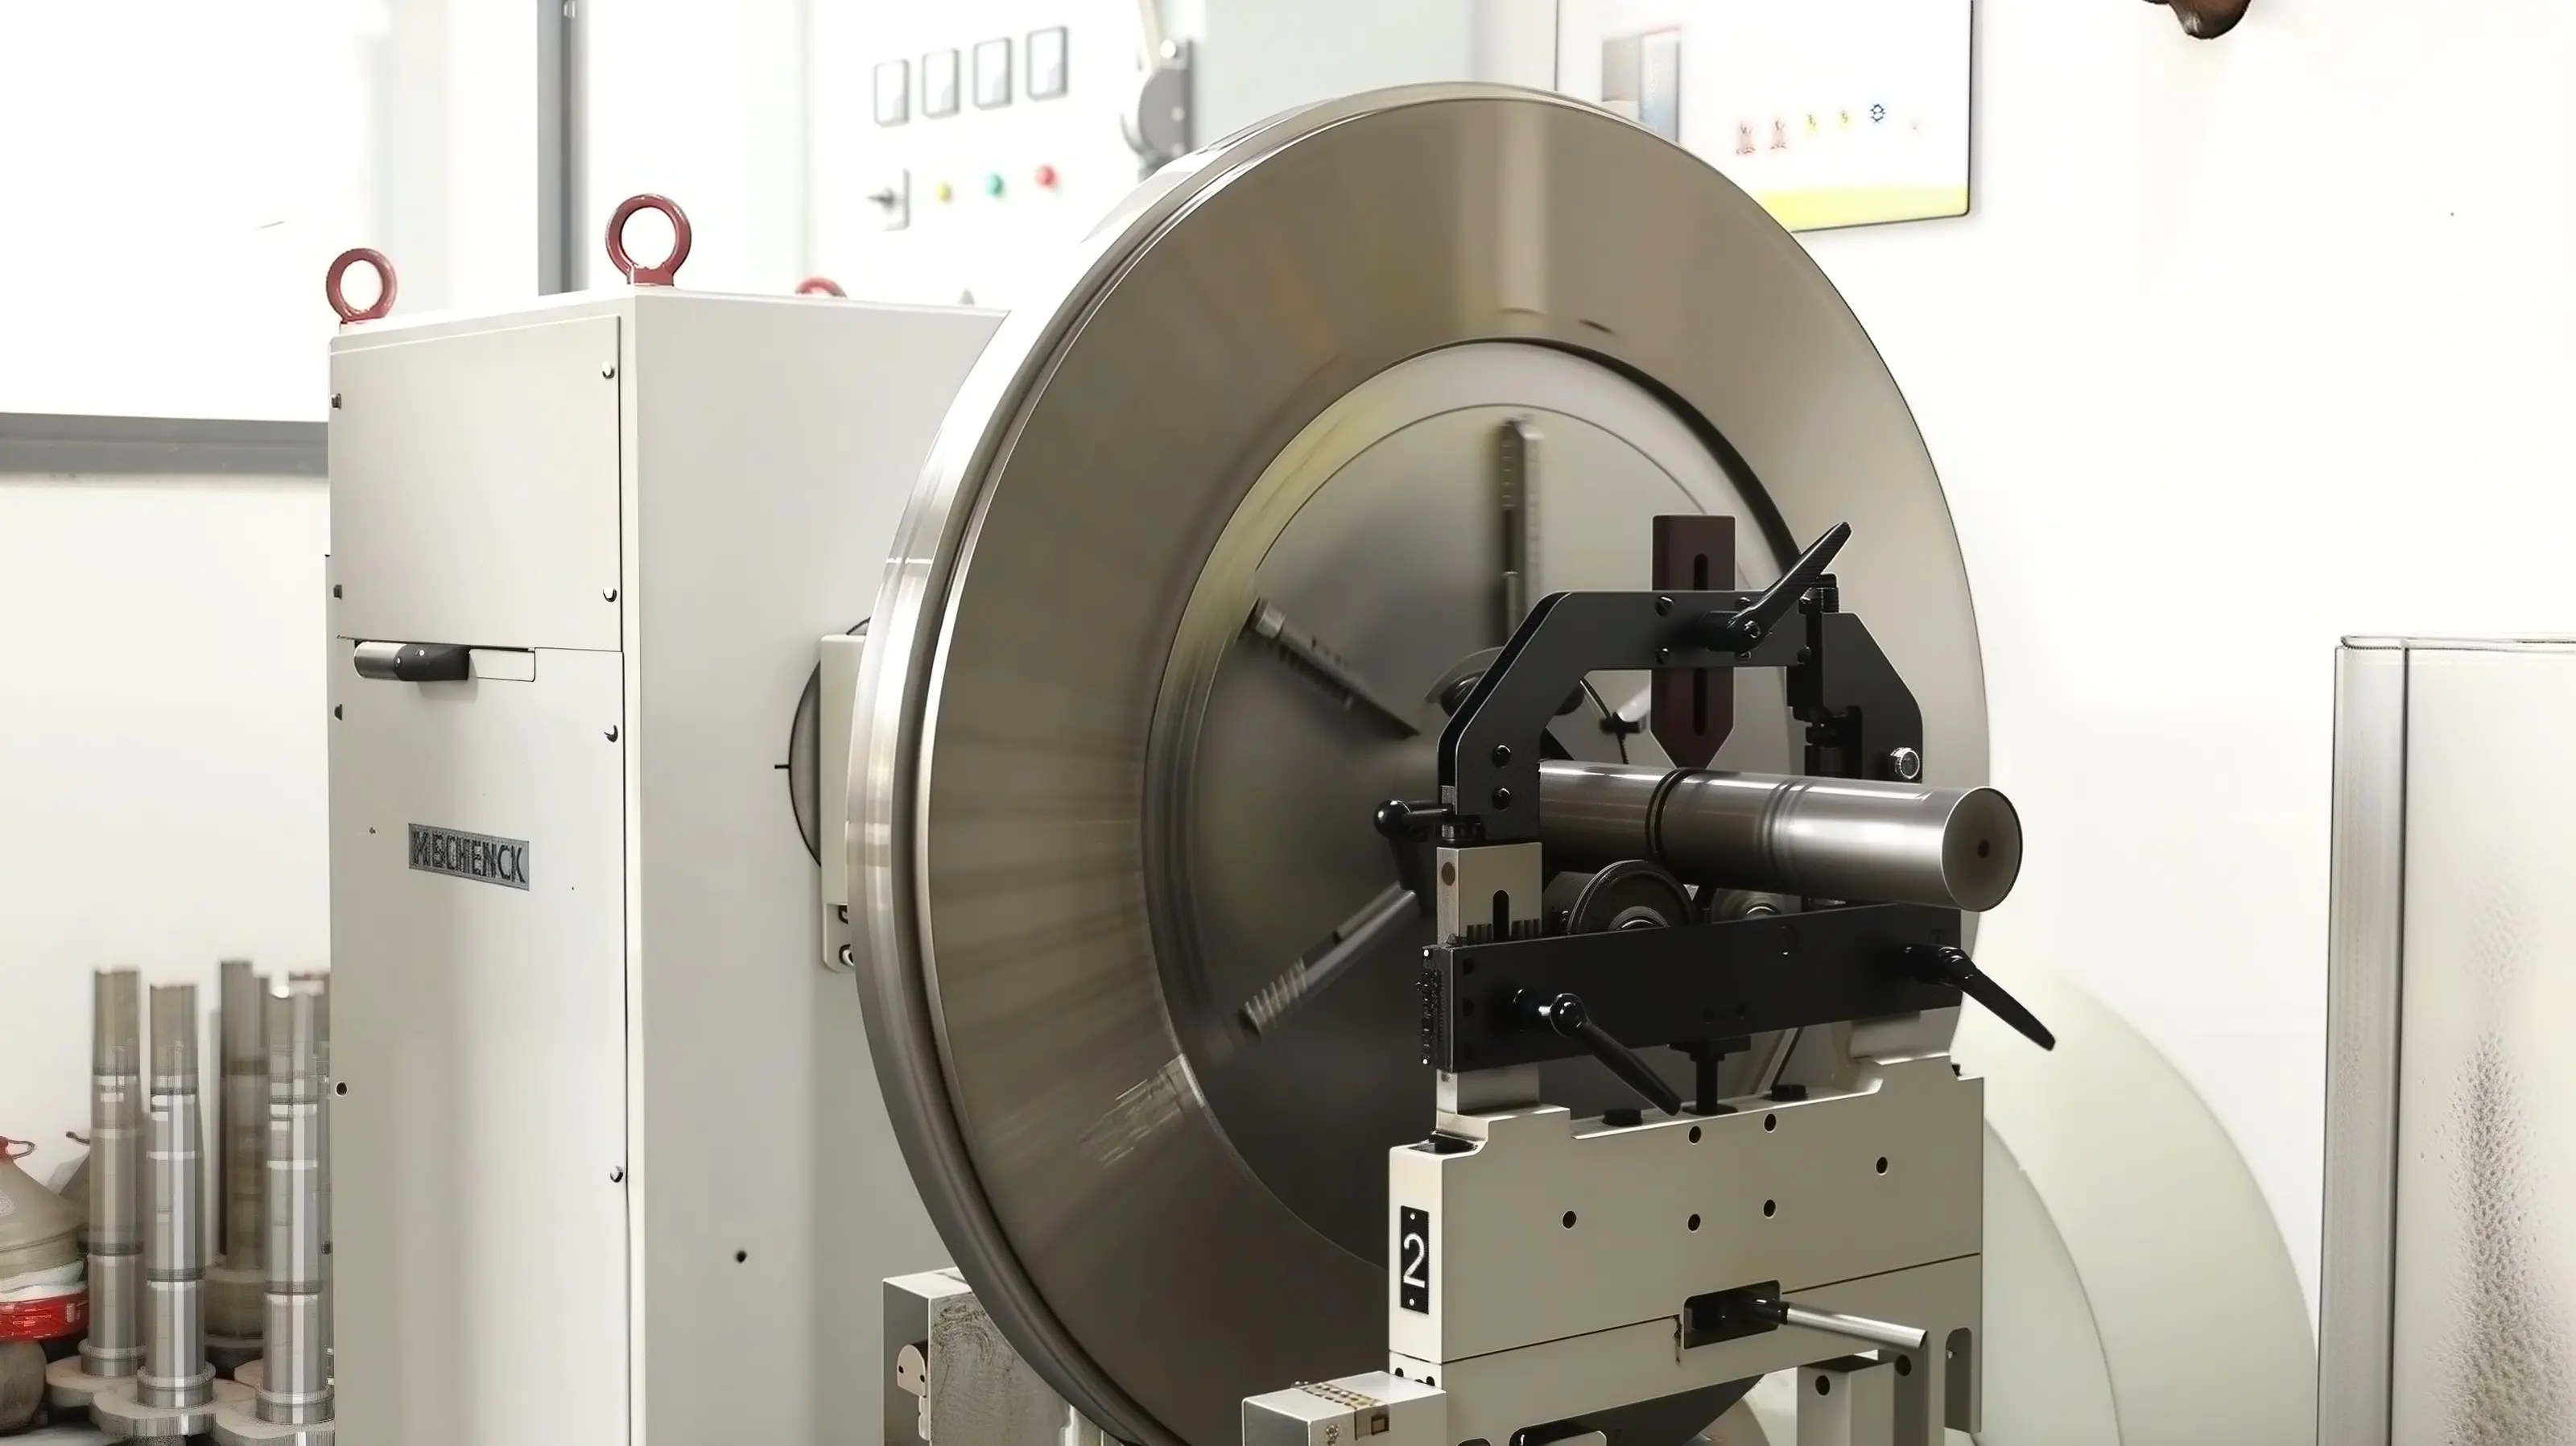
En höghastighetsplastpulverisator kräver mer än en skäregg med hög hårdhet.
Dimensionskonsistens, bladgeometri, korrekt installation och rotorbalans kan också påverka utrustningens driftsstabilitet.
Mao Yues bladtillverkningsprocess inkluderar värmebehandling, hårdhetstestning, dimensionell inspektion, banbrytande inspektion och dynamisk balansering, som ingår i produktions- och kvalitetskontrollprocessen.
Vanliga frågor
Vilket är det bästa materialet för pulveriseringsblad av plast?
Det finns inget enskilt material som är lämpligt för alla driftsförhållanden. D2 och DC53 kan båda användas för slitstarka blad, men det specifika valet bör ta hänsyn till plasttyp, fyllmedelsinnehåll, driftsbelastning, bladdesign och värmebehandlingsskick.
Betyder en högre HRC alltid bättre bladprestanda?
Inte nödvändigtvis. Hårdhet är en viktig indikator på klingans slitstyrka, men den faktiska livslängden påverkas också av seghet, värmebehandling, banbrytande geometri, bearbetningsnoggrannhet, bearbetat material och driftsförhållanden.
Hur länge håller plastförrådsbladen?
Bladets livslängd beror på bearbetat material, materialgenomströmning, målpulverstorlek, föroreningar, kylförhållanden, utrustningskonfiguration och driftsförhållanden. Drifttiden bör därför alltid beaktas tillsammans med de specifika testförhållandena.
Hur kan man mäta slitaget på pulverisatorbladen i plast?
Bladslitage kan utvärderas genom hårdhetstestning, dimensionsmätning, banbrytande profilmätning, före- och efterbladsfoton, drifttid, materialgenomströmning och pulverkvalitetsövervakning.
Vad är skillnaden mellan D2 och DC53 Plastic Pulverizer Blades?
Både D2 och DC53 är verktygsstål som kan användas i slitstarka applikationer. Deras lämplighet beror på erforderlig hårdhet, seghet, slitstyrka, värmebehandling och faktiska driftsförhållanden.
Påverkar fyllmedel slitaget av plastpulverisatorblad?
Ja. Mineralfyllmedel, glasfibrer och andra hårda komponenter kan öka abrasiv belastning och kan påskynda bladslitaget jämfört med relativt rena polymerer.
Kan Mao Yue testa mitt material innan jag väljer blad?
Kunder kan tillhandahålla materialinformation och, när förhållandena tillåter, faktiska materialprover för testning och teknisk utvärdering. Testning kan överväga målpulverstorlek, genomströmning, temperatur, matningsprestanda och bladkonfiguration.
Slutsats: Bevisa klingans slitstyrka med data
Ett slitstarkt plastpulverisatorblad bör inte definieras av ett enda nummer.
Hårdhet spelar roll. Stålkvalitet spelar roll. Värmebehandling spelar roll. Men de värdefulla bevisen kommer från faktiska produktionsprestanda.
Kan bladet behålla sin arbetsgeometri?
Kan slipspalten förbli stabil?
Kan maskinen konsekvent producera pulver inom målpartikelstorleksintervallet?
Hur mycket material kan bladet bearbeta innan det byts ut?
Hur påverkar bladslitage pulverkvalitet, produktion och driftskostnader?
När dessa frågor kan besvaras genom kontrollerade testdata är slitstyrkan inte längre bara en marknadsföringsbeskrivning. Det blir en mätbar produktionsprestandaindikator.
Behöver du plastförrådsblad eller ersättningsslitdelar? Skicka Mao Yue dina material- och pulveriseringskrav
Rätt plastpulverisatorblad bör väljas baserat på det faktiska bearbetade materialet och produktionskraven, snarare än bara enligt ett allmänt specifikationsblad.
Om du bearbetar PE, PP, PVC, färgmasterbatch, teknisk plast, fylld plast eller återvunnen plast, kan du förse Mao Yue med:
-
Materialtyp
-
Foderstorlek
-
Mål pulverpartikelstorlek
-
Krävd genomströmning
-
Drifttimmar per dag
-
Aktuella bladproblem
-
Slutlig ansökan
När förhållandena tillåter kan du också tillhandahålla ett faktiskt materialprov för testning.
Baserat på material- och produktionskraven kan Mao Yue vidare diskutera lämpliga bladmaterial, hårdhet, pulveriseringsstruktur, kylkonfiguration, matningssystem och andra utrustningsparametrar.
Målet är inte bara att leverera ett "nötningsbeständigt blad", utan att utveckla ett plastpulveriseringssystem som konsekvent kan bibehålla målpulverkvaliteten samtidigt som det kontrollerar bladbyte, underhåll och driftskostnader.