中文简体
Föreställ dig en rotomformningsverkstad vars delar fortsätter att gå sönder längs svetslinjen. Pulverisatorn går med sitt nominella tonnage, bladen byttes ut förra månaden och operatören matar med ren PE-omslipning. Problemet är inte genomströmningen. Det är partikelstorleksspridningen av pulvret som lämnar kvarnen: grova korn smälter för långsamt, fina partiklar bär bort pigment och stabiliseringsmedel och formen fylls ojämnt. Det är den punkt då plastsliputrustning slutar vara ett råvaruköp och blir ett processbeslut.
Den praktiska slutsatsen kommer först: dimensionera malningskapaciteten runt det smalaste partikelstorleksfönstret som din nedströmsprocess kommer att acceptera, och jämför först därefter tonnagevärden. Två maskiner med identiska effektsiffror kan bete sig väldigt olika när du väl sätter dem sida vid sida vid pulverfördelning, omgivande kontra kryogen drift och hur snabbt deras blad och skivor slits. Avsnitten nedan förklarar var dessa skillnader kommer ifrån och hur du prissätter dem innan du skriver under en inköpsorder.
Om du vill ha orientering om kategorierna först, detta allmän guide till plastpulveriseringstyper och köptips täcker de viktigaste maskinfamiljerna innan du begränsar dig till en enda modell.
Ambient Grinding First: The Liquid Nitrogen Line Item Most Buyers Miss
Pulverisering i rumstemperatur är standardvalet för PE, PVC, PA och PP, och anledningen är aritmetisk snarare än preferens. Kryogen malning håller en polymer spröd genom att injicera flytande kväve i kvarnen. I tuffa PA- och PP-kvaliteter kan förbrukningen närma sig ungefär ett kilogram kväve för varje kilogram polymer som bearbetas. Till industrigaspriser är den kostnaden kopplad till varje kilo pulver du gör, år efter år, utan att förbättra den del du så småningom formar.
Omgivande kvarnar kontrollerar värmen genom rotorgeometri, luftflöde och genomströmningsdisciplin istället. Avvägningen är äkta: mata för aggressivt och pulvret smetar mot skivan, missfärgar eller förblindar skärmen. Den förnuftiga regeln är inte "aldrig kryogen" utan "kryogen endast när omgivande malning inte kan hålla materialet under dess mjukningsintervall." Lågtsmältande föreningar med hög töjning förblir undantaget; PE, PP, PA och styv PVC är det inte.
Ett praktiskt prov är ett prov på dina egna flingor. Om en omgivande maskin håller utmatningen vid ditt målnät utan temperaturlarm eller skärmbländning, visas aldrig kväveräkningen. Rumstemperaturenheter som PA/PP 500-klassen, som uttryckligen är byggda för att köras utan flytande kväve, är värda att jämföra först eftersom de tar bort den största återkommande kostnaden från jämförelsen.
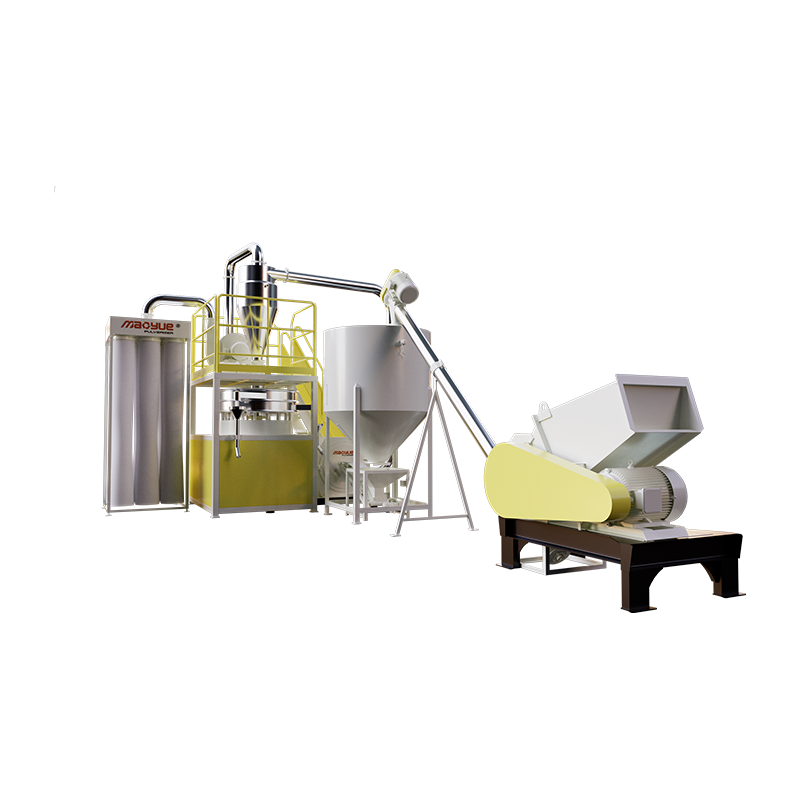
 500PA/PP omgivningstemperaturkvarn för PA och PP Pulverisering Ambient PA/PP-pulveriserare utformad för att fungera utan flytande kväve; värda benchmarking för återvinning eller FoU där kvävekostnaden dominerar. Visa produkt →
En varning värd att uttrycka tydligt: omgivande slipning skiftar kostnaden från gas till slitdelar och kylande luftflöde. Om ditt material är nötande eller tungt fyllt, budgetera för tätare bladservice innan du firar besparingarna.
Dimensionera maskinen efter materialet, inte bara tonnaget
Modellnummer i denna utrustningsklass återspeglar i allmänhet en rotor- eller skivdiameterklass, inte en garanterad effekt i kilogram per timme. Output beror på foderform, bulkdensitet, målnät och hur mycket finmaterial du är villig att tolerera. Använd tabellen nedan som ett screeningverktyg och bekräfta sedan reella siffror på ett försök.
| Materialfamilj | Typiskt modellutbud | Vad storleksklassen brukar köpa dig |
|---|---|---|
| PE för rotomformning | 500, 600, 800 | Högre effekt och snävare distribution; större klasser passar anläggningar som kör flera skift och flera formar samtidigt. |
| Masterbatch och polymerföreningar | 500, 600, 800 | Finmalning av färgkoncentrat med kontrollerade finkorn, så spridning och färgstyrka förblir repeterbara. |
| PA och PP | 500, 600, 800, omgivande | Slipning i rumstemperatur utan flytande kväve; slitstarka och energibesparande varianter förekommer i 600- och 800-klasserna. |
| PVC | 500, 700, 800, 850, 900 | Den bredaste spridningen, från grov krossning till fint pulver; 850-klassmaskiner är placerade som slitstarka, 900-klassade som finpulverenheter. |
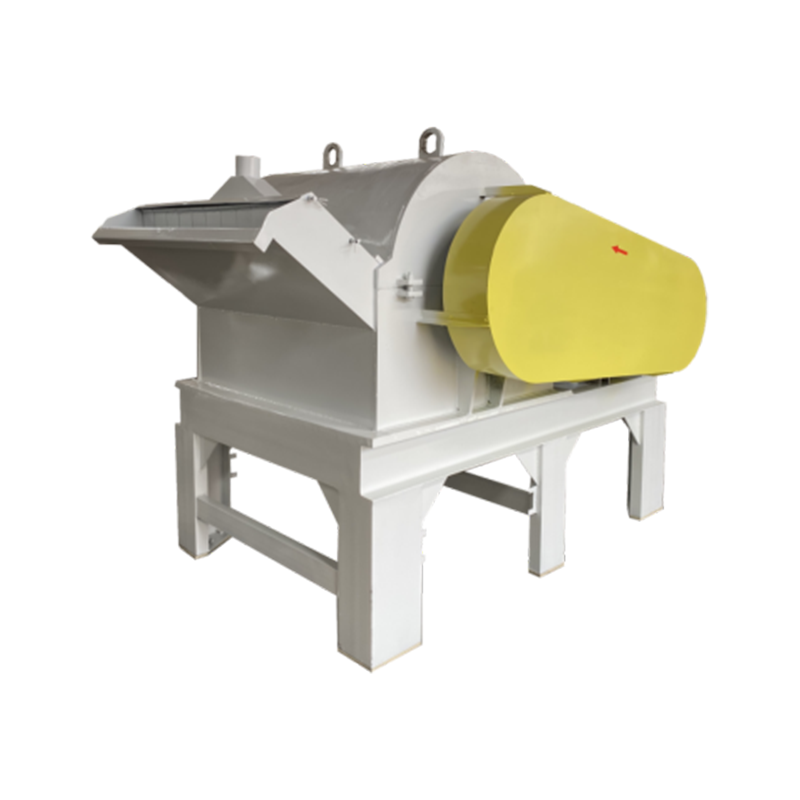
Speciellt för rotomformning är enhetlighet viktigare än toppeffekt. En maskin som producerar ett smalt band runt ditt målnät kommer att fylla formdetaljer och släppa mer konsekvent än en större enhet som kör på sin gräns. Konfigurationer med hög enhetlighet, såsom 600-klassens rotomformningsmodell, specificeras vanligtvis där väggtjocklekens konsistens och cykeltiden båda är under tryck.
 600-Type PE Rotomolding Pulver Pulverizer för hög enhetlighet PE rotomformningspulveriserare för medelstora till stora producenter, lämpad för kontrollerad pulverfördelning där väggtjocklekens konsistens och cykeltid har betydelse. Visa produkt →
Partikelstorleksfördelning är den specifikation som sällan förekommer i en offert
Fråga tre leverantörer om "35 mesh pulver" så får du kanske tre olika produkter. Ett siktsnitt på 35 mesh är ungefär 500 mikron, men den användbara frågan är vilken andel av satsen som sitter ovanför och under den linjen. Rotomformning vill generellt ha en bulk av pulvret mellan cirka 200 och 500 mikron, med en kontrollerad fraktion av fina partiklar. För många grova korn och formens hörn förblir underfyllda; för många böter och du tappar tillsatser till dammuppsamling och riskerar bubblor i tjocka partier.
Två mätmetoder är vanliga och de stämmer inte helt överens. Siktanalys är billig, allmänt förstådd och bra för rutinkontroller. Laserdiffraktion ger en fylligare distributionskurva och fångar upp svansen under 100 mikron som siktar tenderar att underrapportera. Vilken du än använder, fixa metoden i köpspecifikationen så att "inom toleransen" betyder samma sak för båda parter ett halvår senare.
Finpulverapplikationer pressar hela distributionen nedåt. Masterbatch- och PVC-blandningsarbeten, där dispergering och flöde till en mixer är avgörande, kräver ofta snävare toppsnitt och lägre finhalter. Det är ett problem med maskinkonstruktion lika mycket som ett driftproblem, eftersom skivgeometrin, gapinställningen och klassificerarens beteende alla formar kurvan.
 Modell 900 PVC Finpulver Pulverizer för högvolymslipning Fin PVC-pulveriserare för högnötande eller tungt fyllda föreningar, där konsekvent pulverfördelning och långvariga slitagekostnader formar produktionsekonomin. Visa produkt →
Blad, skivor och rotorer: där driftskostnaden faktiskt bor
Sliputrustning bedöms på pulvret den gör i månad ett och på vad det kostar att fortsätta göra det pulvret i månad tjugo. Blad, skivor och rotorer av legerat stål är förbrukningsvaror och deras livslängd beror på materialets nötningsförmåga, fyllmedelsinnehåll, spaltdisciplin och hur noggrant rotorn balanseras efter varje byte.
Två skivdesigner visas upprepade gånger i denna kategori. En dubbeltandsskiva ökar skjuvningen och passar material som behöver kraftig storleksminskning; en integrerad skiva byter ut lite bett för stabilitet och jämnt slitage. Att välja mellan dem är en fråga om ditt råmaterial och ditt underhållsschema, inte om vilken som är allmänt sett bäst. Samma logik gäller för bladstål: hårdare kanter håller ett gap längre men flisar lättare mot trampmetall.
Bladmaterialkvaliteter, egggeometri och omslipningsintervall behandlas mer djupgående i detta material för pulveriseringsblad och underhållsguide , som är värd att läsa innan du låser in ett reservdelskontrakt.
En checklista före köp som förhindrar dyra revisioner
Arbeta igenom följande punkter innan du gör en beställning. Var och en är billig att klargöra nu och kostsam att korrigera efter att maskinen har skruvats fast i ditt golv.
- Målnät och acceptabel toppskärning, angivna i mikron, med testmetoden benämnd.
- Maximal finkornsfraktion du kan tolerera utan att förlora tillsatser eller flytbarhet.
- Foderform och skrymdensitet: flingor, ommalen, pellets eller agglomerat beter sig väldigt olika.
- Fukthalt, eftersom fuktig foder förblindar skärmar och minskar genomströmningen kraftigt.
- Genomströmningen mäts vid ditt målnät, inte vid maskinens bästa möjliga inställning.
- Pulverutloppstemperatur, som talar om för dig om kvarnen bearbetar materialet för hårt.
- Blad-, skiv- och rotormaterialkvalitet, plus ledtid och pris för utbyten.
- Krav på dammutsug och kylluftflöde och hur kvarnen är sammankopplad med dem.
- Tillgång till slitageinspektion, så en luckkontroll tar minuter istället för en halvdags nedbrytning.
Vad en källfabrik förändrar med köpupplevelsen
Förbrukningsmaterial är den tysta risken i detta köp. En maskin är bara så bra som tillgången på skivan, rotorn eller bladuppsättningen som håller den i specifikationen. Tillverkare som bearbetar dessa delar internt, snarare än att köpa in dem, tenderar att förkorta ledtiderna och hålla toleranserna mer konsekvent över batcher.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. presenterar sig i exakt den positionen. Företaget uppger att det har fungerat i tre decennier som en källfabrik, driver sex bearbetningsverkstäder på i genomsnitt cirka 1 400 kvadratmeter vardera och har ett dedikerat bladtillverkningscenter vid sidan av sitt monteringsarbete. Dess modellutbud sträcker sig över 500 till 900 klasser inom PE rotomformning, masterbatch och polymerblandningar, PA och PP omgivande slipning och PVC. Den rapporterar också mer än 5 000 globala partners och uppger att den tillverkar enligt europeiska kvalitetsstandarder, med personal som regelbundet skickas utomlands för att studera maskinapplikationer. Dessa siffror är företagets egen räkning och är värda att bekräfta under ett fabriksbesök eller provförsök.
Det som är verifierbart i specifikationsstadiet är mer användbart än något marknadsföringspåstående: be om prov på ditt material, begär pulverdistributionsrapporten från det försöket och få bytespriserna för blad och skivor skriftligt. Om dessa tre poster stämmer överens med ditt processfönster och din underhållsbudget, är beslutet om val av maskin redan mestadels korrekt.