中文简体
En formgjutningsanläggning byter hartsleverantör och inom en vecka börjar pulvret överbrygga matarskruven. De vanliga reaktionerna är att torka den hårdare, skruva fast en vibrator på tratten eller skylla på det nya hartset. Ett pulverflödestest ersätter den gissningen med siffror som du kan skriva in i en köpspecifikation.
Testet mäter hur ett bulkpulver beter sig under de påfrestningar din utrustning utsätter, inte hur det ser ut i en väska eller känns mellan fingrarna. Två pulver med identiskt siktresultat kan tömmas ut väldigt olika, och gapet är vanligtvis mätbart långt innan det övergår till en kasserad batch.
Vad ett pulverflödestest faktiskt mäter
Flytbarhet är förmågan hos ett pulver att röra sig på det sätt som en specifik utrustning behöver den för att röra sig: ut ur en behållare, genom en skruvmatare, över en form, in i en extruder. Den definitionen är medvetet utrustningsspecifik, varför ett enda nummer sällan avgör en diskussion mellan leverantör och kund.
- Sammanhållning — hur starkt partiklar håller fast i varandra utan yttre belastning. Finesser, fukt och ytklibbighet höjer den.
- Inre friktion — motstånd när partiklar glider förbi varandra. Kantiga, malda partiklar genererar mer av det än rundade.
- Väggfriktion — motstånd där pulver möter stål, vilket avgör om en behållare behöver en 60-graders kon eller en 70-graders.
- Kompressibilitet och permeabilitet — hur mycket bulkdensiteten förändras under belastning och hur lätt luften rör sig genom bädden. Båda påverkar översvämningar och råtthål.
Förutsättningarna har lika stor betydelse som metoden. Ett resultat som registrerats vid 10 kPa konsolidering säger lite om utsläpp vid 1 kPa i en grund behållare. Rapportera alltid spänningen, fukthalten och partikelstorleksfördelningen bredvid flödesvärdet; utan dem kan antalet inte reproduceras eller jämföras.
Testmetoder och vad var och en ger
De flesta laboratorier väljer mellan ett snabbt indextest för rutinkontroller och ett skjuvtest för konstruktionsarbete. Tabellen nedan visar vad de vanliga metoderna faktiskt ger.
| Metod | Vad det ger tillbaka | Praktiska anteckningar |
|---|---|---|
| Vilovinkel | Högvinkel i grader | Snabbt och billigt; ingen stresskontroll och känslig för hällteknik |
| Tappad densitet, Carr-index, Hausner-förhållande | Kompressibilitet i procent, eller ett förhållande | Tio minuter med en graderad cylinder; blind för friktion och permeabilitet |
| Öppnings- eller trattflöde | Sekunder för att tömma en standardkopp | Fin för granulat; sammanhängande plastpulver blockerar ofta helt enkelt |
| Skjuvcell, direkt eller ring (ASTM D6128, ASTM D6773) | Sammanhållning, flow function, internal and wall friction angles | Grund för trattdesign; utbildad operatör och några hundra gram prov |
| Dynamisk reometri | Energi eller vridmoment per bladcykel | Bra för rankning och luftningsstudier; ej överförbar till silodesign |
| Roterande trumma eller lavin | Lavinvinkel och spridning | Passar tunnskiktsflöde som pulverspridning i en form |
| Väggfriktion | Väggfriktion angle against a named steel | Behöver det riktiga väggmaterialet och ytfinishen |
Två praktiska anteckningar. Trattmetoder som fungerar bra för granulat fastnar ofta med sammanhängande plastpulver, så en blockerad tratt är ett resultat snarare än ett misslyckat test. Skjuvcellsdata är bara så bra som provberedning: övertorkning av ett prov kan få ett borderlinepulver att se mycket bättre ut än det beter sig på växtgolvet.
Förvandla nummer till en godkänd eller underkänd rad
Gränsvärden publicerade i standarder och läroböcker är konventioner hämtade från stora urvalsuppsättningar, inte fysiska lagar. De är användbara som screeningfilter, och de bör aldrig vara den enda meningen i en specifikation.
| Indikator | Fritt flödande (typiskt) | Sammanhållet (typiskt) |
|---|---|---|
| Hausner förhållande | under 1,25 | över 1.40 |
| Carr kompressibilitetsindex | under 15 procent | över 25 procent |
| Vilovinkel | under 30 grader | över 40 grader |
| Flödesfunktion ff (skjuvcell) | över 10 | under 4 |
Läs flödesfunktionen noggrant. Mellan ungefär 4 och 10 är ett pulver vanligtvis bearbetbart i en korrekt proportionerad behållare; under 4, förvänta sig välvning; under 2 kommer materialet endast att röra sig med luftning, vibration eller mekanisk hjälp. Håll konsolideringsspänningen fäst vid resultatet, eftersom ett kohesivt pulver testat vid 20 kPa inte är jämförbart med ett friflytande testat vid 1 kPa.
För en inköpsspecifikation, nämn en indexmetod för rutinmässiga lotskontroller och ett skjuvtest för kvalifikationsprovet, ange sedan konditioneringsrutinen, testspänningen och det acceptabla området i samma dokument.
Varför malda plastpulver är ett specialfall
Formen är viktigare än medianstorleken. En pulverisator skär och klipper, så utmatningen är kantig och innehåller vanligtvis en plattliknande fraktion. Förreglingsfriktionen är därför högre än för ett spraytorkat eller kristalliserat pulver av samma D50, och två prover kan dela en medianstorlek samtidigt som de beter sig helt olika i samma behållare.
Böter dominerar beteendet. På rotomformningskvaliteter är en blygsam ökning av fraktionen under 100 mikron ofta tillräckligt för att flytta Hausner-förhållandet från cirka 1,2 till 1,35 till 1,45-bandet, vilket är där bryggningen börjar. Rapportera partikelstorleksfördelningen och flödesresultatet tillsammans, aldrig utan varandra.
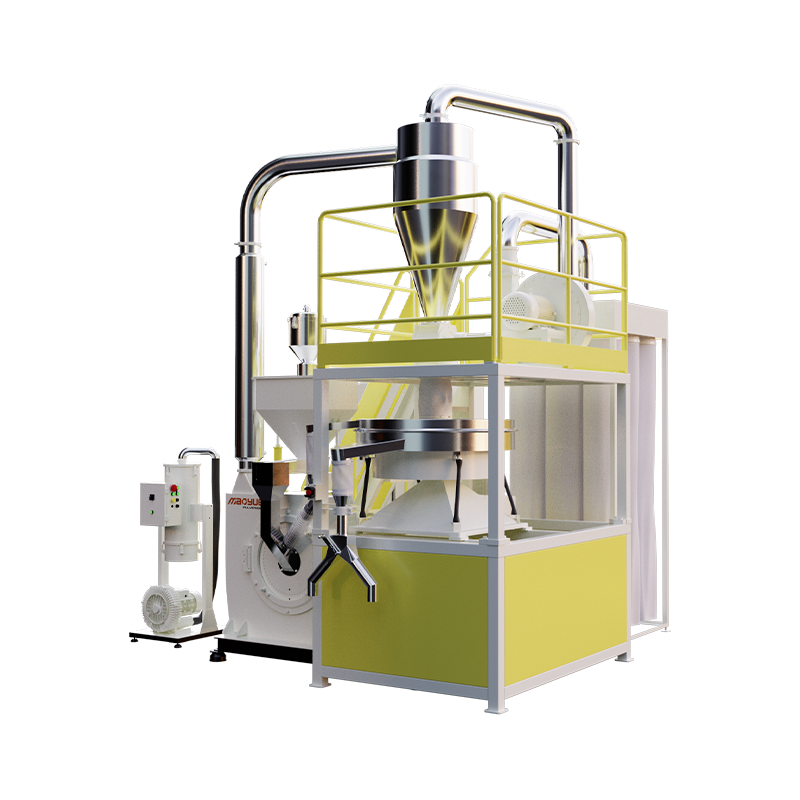 PE Rotomolding Powder Pulverizer modell 600 En 600 mm skivkrossare för PE-formningspulver, med justerbar finhet och temperaturkontrollerad slipning för konsekvent flödesfokuserad produktion. Visa produkt →
Kemi lägger till sina egna effekter. Polyamid tar upp fukt från luften och blir märkbart mer sammanhållen inom några timmar efter slipning. Polypropen är mindre hygroskopisk men genererar statisk elektricitet i pneumatisk transport, vilket ger samma symptom, fastnar och råtthål, av en helt annan anledning.
Formulerade föreningar är ännu hårdare. Masterbatch och tungt fyllda föreningar bär vaxer, stearater och pigmentagglomerat på partikelytan. Flödesresultat kan glida mellan partier även när bashartsen och kvarninställningarna inte har ändrats, vilket gör ett lagrat referensprov till det mest användbara föremålet i laboratoriet.
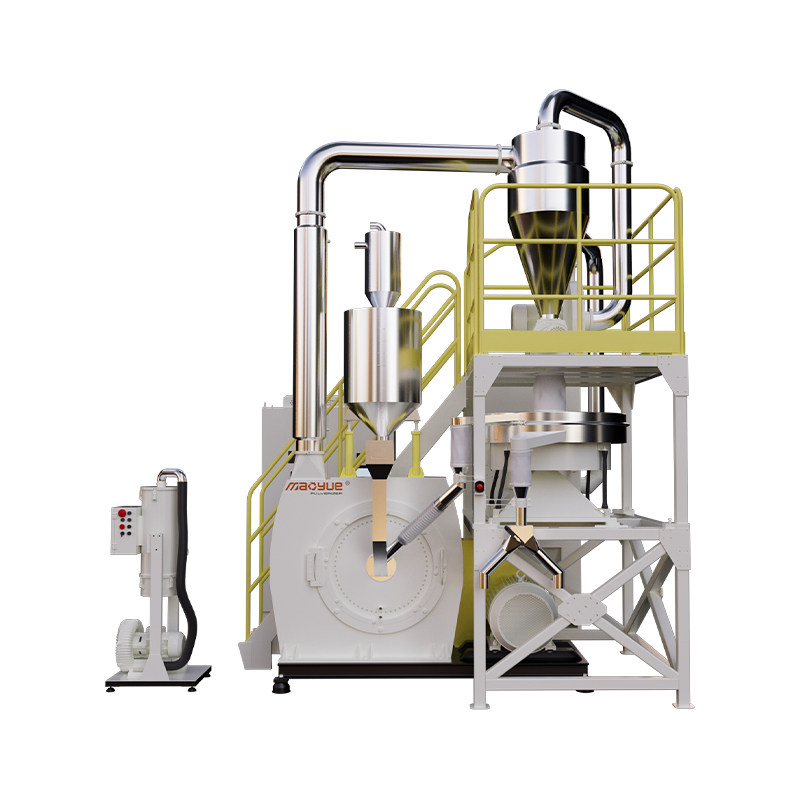 800-serien med hög kapacitet Masterbatch Pulverizer För masterbatch- och fyllda sammansatta linjer där parti-till-lot-flöde spelar roll, erbjuder denna högkapacitetspulveriserare inverterhastighetskontroll och dubbel kylning. Visa produkt →
Från testresultat till Pulverizer-inställning
Flödesdata blir användbara när de pekar på en maskinjustering. Om kohesionen ökar på grund av att finfraktionen har växt, sitter fixeringen vanligtvis i klassificering, silkondition, matningshastighet eller slipelementens spel och skärpa. Skicket och utformningen av slipskiva skiftar hela fördelningen, så ett blad- eller skivbyte bör alltid följas av en ny flödeskontroll snarare än ett antagande om att uteffekten är oförändrad.
Termisk historia räknas också. Omgivningsslipning av polyamid och polypropen utan flytande kväve håller driftkostnaderna nere, men en varmslipning kan runda och lätt smälta samman partikelytor. Det kan förbättra utsläppet samtidigt som det minskar skrymdensitet och dispergerbarhet, så båda egenskaperna hör till acceptanskriterierna. Utrustning byggd för bearbetning i rumstemperatur återspeglar denna avvägning i dess kylnings- och matningsdesign.
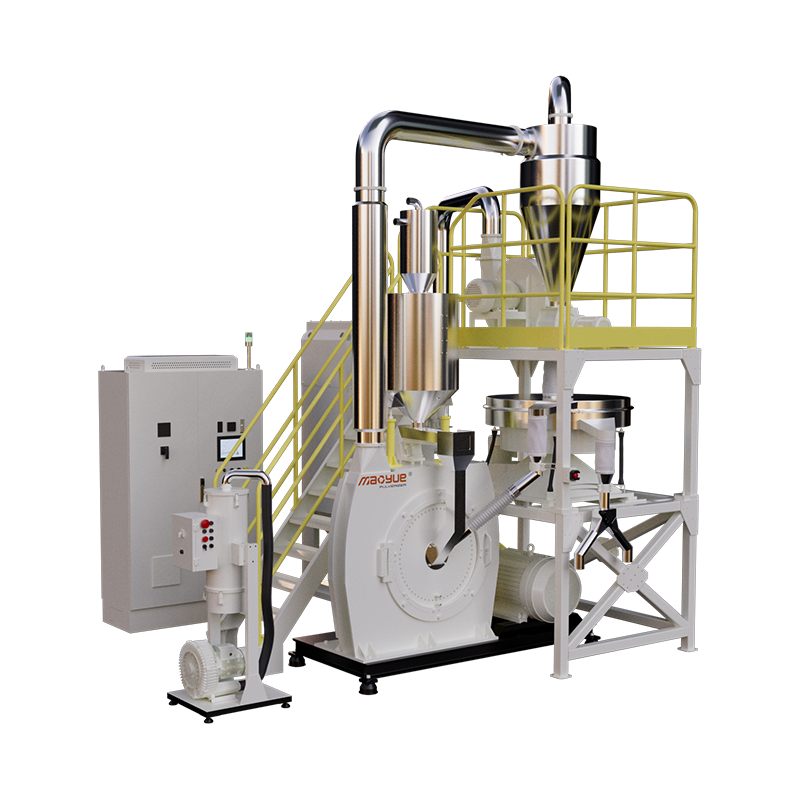 800PA/PP rumstemperatur energibesparande plastpulveriserare För PA/PP-slipning där värmehistoriken påverkar pulverkvaliteten, kombinerar denna rumstemperaturpulveriserare hög kapacitet med dubbelkrets kylning och ±2°C temperaturkontroll. Visa produkt →
En enkel underhållstrigger följer av detta: testa det första pulvret som produceras efter en ny knivsats, upprepa sedan med fasta intervall. När kohesion eller finfraktionen rör sig bortom det överenskomna bandet, måste verktyget uppmärksammas. Det kostar mycket mindre än ett avvisat produktionsparti, och det förvandlar flödestestet till ett schemaläggningsverktyg snarare än en obduktion.
Provtagning, konditionering och en testplan du kan köra nästa vecka
Mest dålig reproducerbarhet kommer från provtagning, inte från instrument. Ta provet från den faktiska processströmmen snarare än från toppen av en påse, förslut det omedelbart och registrera fukt, bulkdensitet och partikelstorleksfördelning tillsammans med flödesvärdet. Om du fortfarande begränsar maskinalternativ, denna översikt över pulveriserare typer och köptips är en vettig utgångspunkt innan du förbinder dig till en specifikation.
- Definiera beslutet först: magasindesign, partiacceptans eller övervakning av verktygsslitage.
- Konditionera proverna i 24 timmar vid 23 grader Celsius och 50 procent relativ luftfuktighet, kontrollera sedan fukten igen.
- Kör den valda indexmetoden tre gånger per prov och rapportera medelvärde och intervall; skillnader under cirka 10 procent är vanligtvis buller.
- Testa kvalifikationsprovet i en skjuvcell vid den konsolideringsspänning som uppmätts eller uppskattas i din utrustning.
- Testa igen efter en, fyra och tolv veckors lagring för att fånga tidkonsolidering och kakning.
- Behåll ett förseglat referensprov från varje godkänt parti så att framtida jämförelser har en baslinje.
Flödesbeteende är ett av få kvalitetsegenskaper du kan mäta innan en enskild del gjuts, och det är billigt jämfört med en avvisad batch. Välj den metod som matchar beslutet framför dig, registrera förhållandena varje gång och titta på trenden över partier. Körriktningen berättar mer än någon enskild läsning.