中文简体
En dokumentförstörare som fastnar på PVC-profilskrot och en som stannar på PE-avluftningar är ofta samma modell, matad på olika sätt. Det är det första användbara faktumet om plastförstörare: maskinen är bara en länk i en storleksreduktionskedja, och de flesta problem med genomströmning spåras tillbaka till hur den kedjan specificerades snarare än till dokumentförstöraren själv.
Den praktiska slutsatsen kommer först: välj kedjan, sedan maskinen. Bestäm vilken partikelstorlek din nedströmsprocess behöver, arbeta baklänges genom pulverisering, granulering och rivning och jämför först då rotorer, siktar och bladstål. Anläggningar som köper en dokumentförstörare först och anpassar allt annat senare tenderar att betala för det i silbyten, avstannade rotorer och omslipning som ingen extruder vill ha.
Där en plastförstörare sitter i storleksreduktionskedjan
Strimling är primär storleksminskning. En dokumentförstörare förvandlar balar, reningsverk, tjockväggiga rör, plåt, profilavskärningar och stora gjutna delar till bitar som en granulator kan acceptera. Det är en låghastighetsmaskin med högt vridmoment och dess syfte är att minska hanteringsstorleken, inte att producera en kontrollerad partikelstorlek. Den distinktionen förklarar varför en dokumentförstörare ensam sällan löser ett materialåtervinningsproblem.
| Scen | Typisk maskin | Utdatastorlek | Huvudsakliga slitdelar | Vad den bestämmer nedströms |
|---|---|---|---|---|
| Primär fragmentering | En- eller dubbelaxlad dokumentförstörare | 20-100 mm bitar | Rotor, motknivar, skärm | Foderkonsistens för granulering |
| Sekundär granulering | Granulator eller kross | 6-12 mm omslipning | Roterande blad, sängknivar, skärm | Omslipningskvalitet för extrudering eller formning |
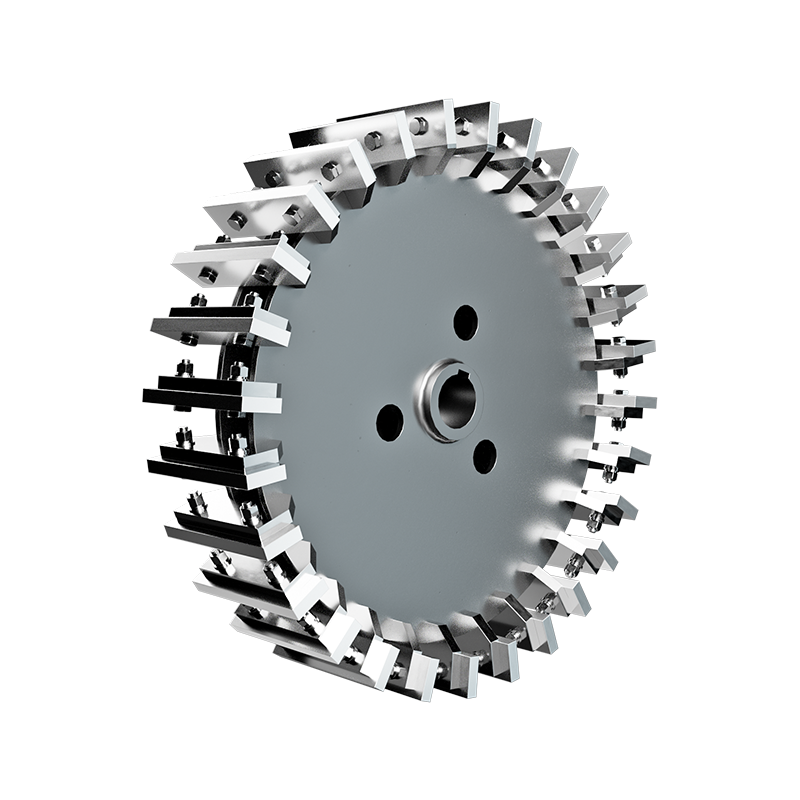
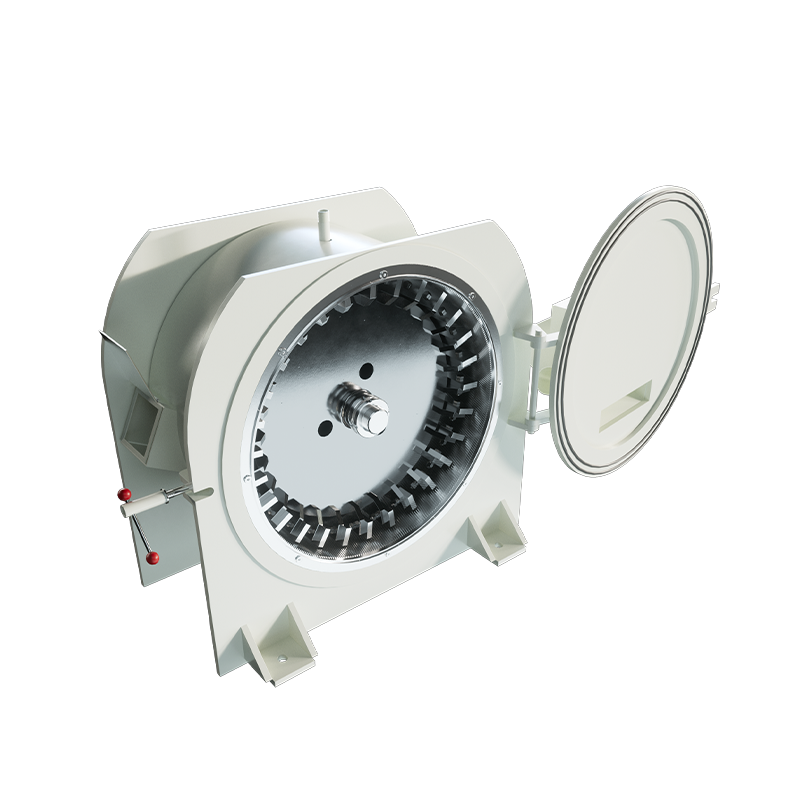
| Fin pulverisering | Skiva, kniv eller hammarkvarn | Pulver, ofta 200-800 mikron | Slipskivor, blad, rotor | Pulverflöde, sintring och dispersion |
Två konsekvenser följer av den tabellen. För det första är rivet material en mellanprodukt, inte en färdig. Om din process behöver granulat eller pulver är rivaren steg ett av tre. För det andra, när en linje underpresterar, är flaskhalsen ofta steget efter fragmenteringsmaskinen: en underdimensionerad granulator eller en kvarn som inte klarar av formen på omslipning av fragmenteringsmaskinen.
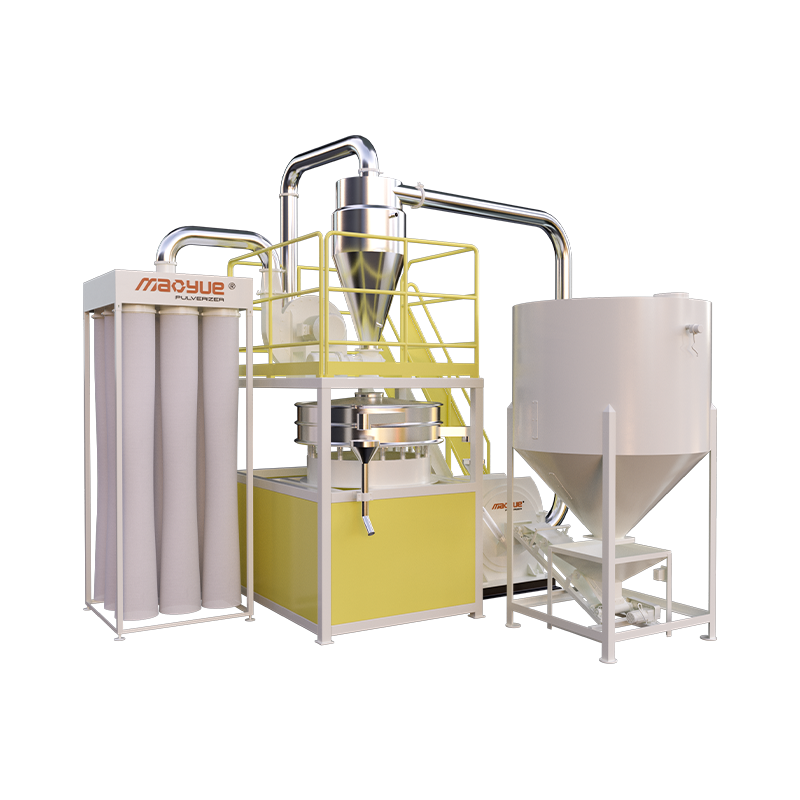
Processorer som helst inte vill integrera tre separata maskiner själva köper ofta stegen som en koordinerad uppsättning, med matchad genomströmning och matchade utloppshöjder.
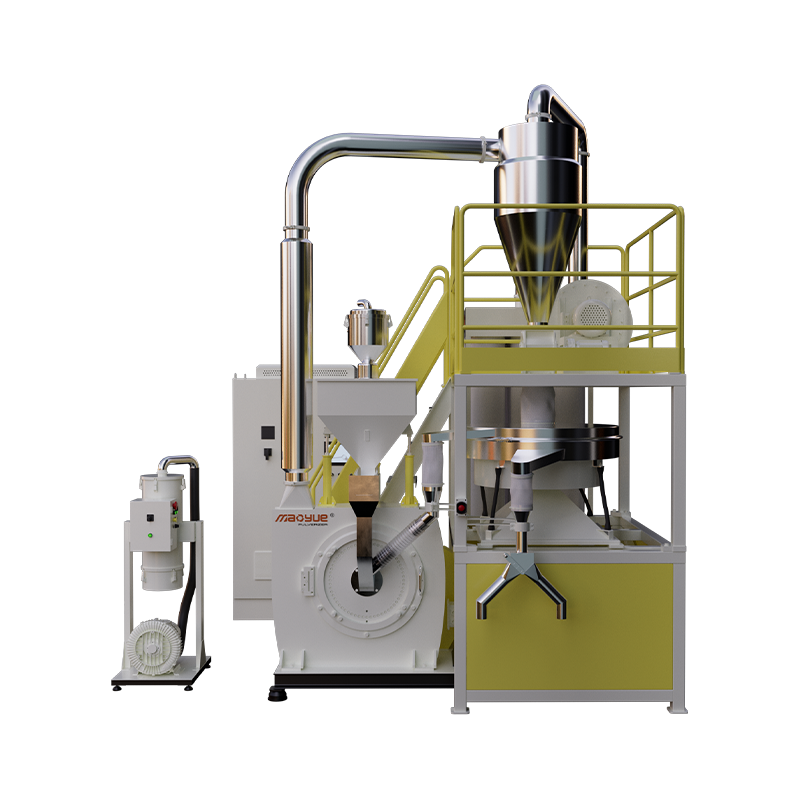
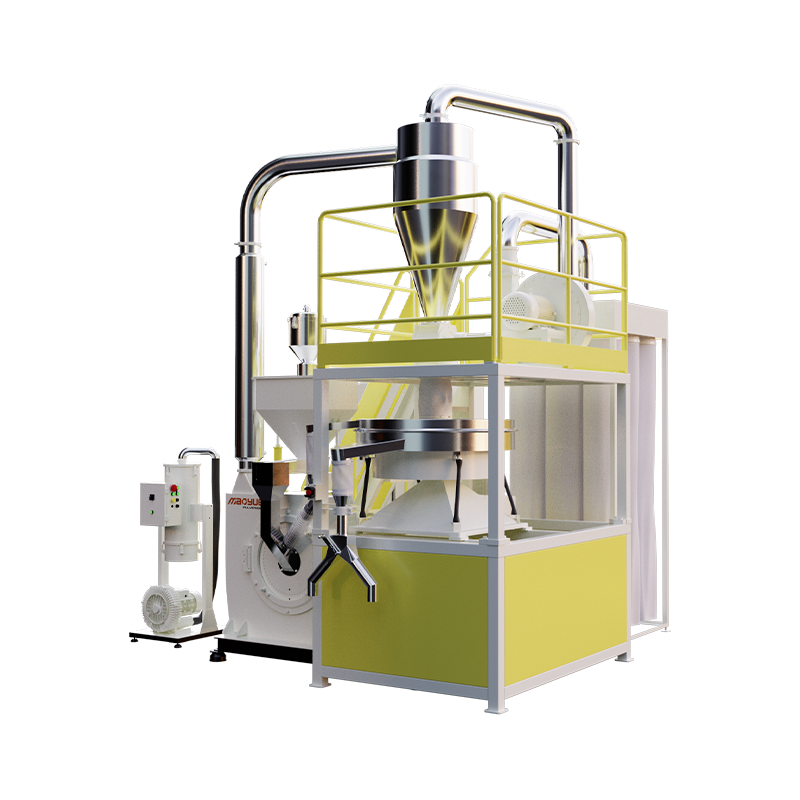
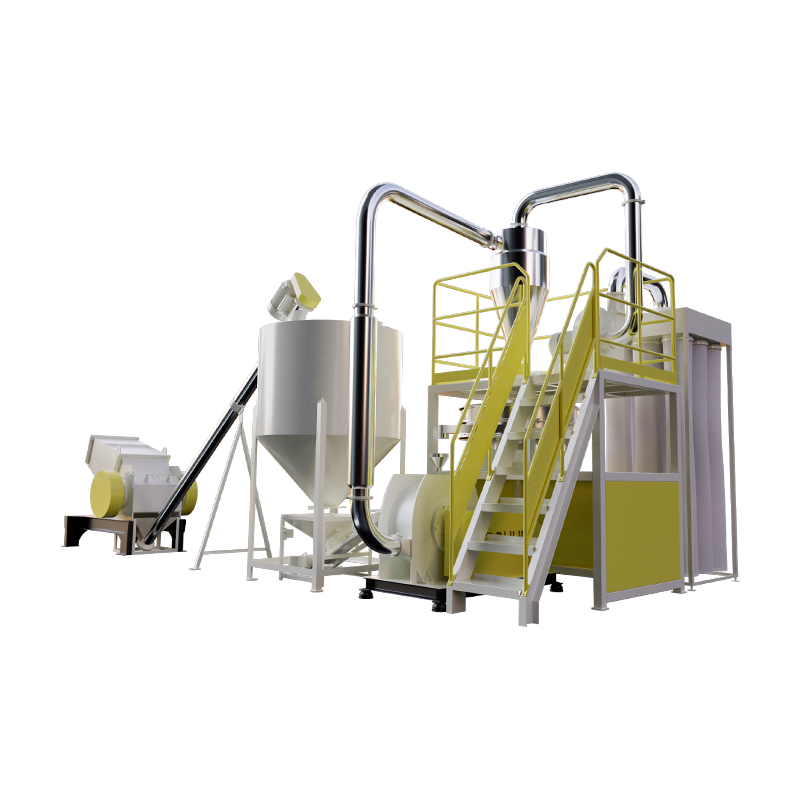 Mao Yue Blade-Type Strimling-Slipning Produktionslinje En samordnad rivnings-slipsats för processorer som söker matchad genomströmning och utmatning, med skivfräsalternativ och sluten dammuppsamling. Visa produkt →
Samordnade linjer finns i olika skärprinciper av exakt denna anledning: fragmenteringen, granulatorn och kvarnen måste komma överens om matningsstorlek, utmatningsstorlek och kapacitet, eller så blir en av dem den permanenta begränsningen.
Matcha rotorn, fräsen och skärmen till materialet
Materialbeteende förändrar maskinspecifikationerna mer än vad de flesta datablad medger. Skillnaderna nedan är de som dyker upp på verkstadsgolvet efter den första produktionsveckan.
PVC-rör, profil och plåtskrot
PVC är nötande och värmekänsligt på samma gång. Rör- och profilskrot bär ofta höga fyllmedelsbelastningar som mattar skäreggarna snabbt, medan själva polymeren kan missfärgas eller försämras om den dröjer sig kvar i skärkammaren. Slitstark bladgeometri, generösa spelrum och en rotor som snabbt för igenom material betyder mer här än motorkraften.
PE för rotomformning
Vid rotomformning är pulvret effektivt produkten. En kvarn som ger en bred partikelstorleksspridning kommer att ge hål, ojämn väggtjocklek och dålig ytfinish senare i ugnen, oavsett hur bra formen är. Konsistensen av toppsnittet är ofta viktigare än maximal genomströmning, vilket är anledningen till att konfigurationer med hög enhetlighet specificeras för denna applikation snarare än den största tillgängliga enheten.
 Mao Yue 600 PE Rotomolding Powder Pulverizer Höglikformig PE-formningspulveriserare med 20–100 mesh-justering, vattenkylning, PLC-temperaturkontroll och över 99,9 % dammfångning. Visa produkt →
PP och PA
PP och PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
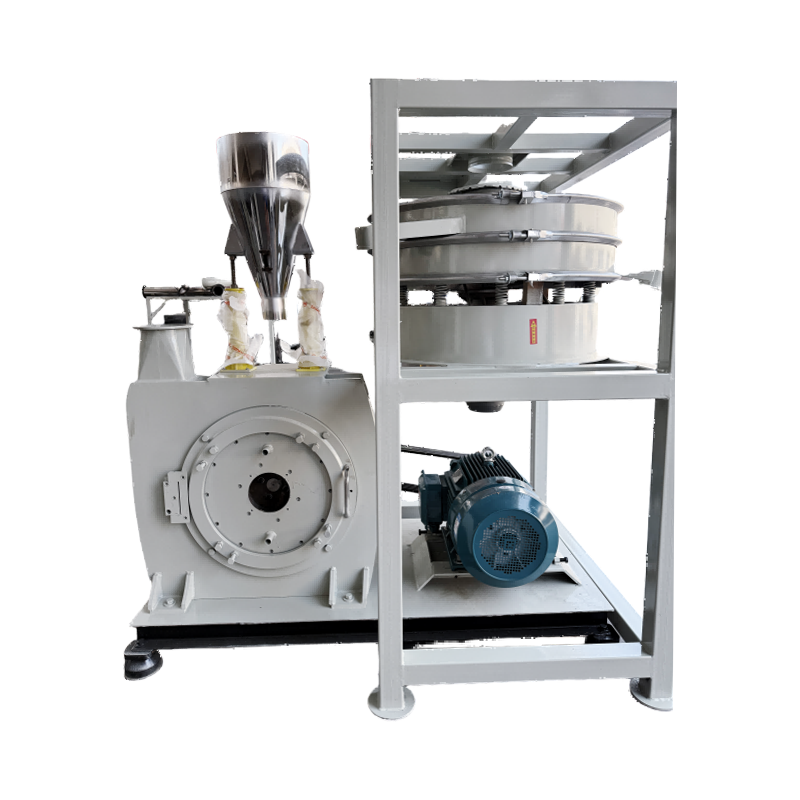 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer Ingångsnivå omgivande PA/PP-pulverisator med högkrom-molybden-vanadinskivor och ±3–5°C temperaturkontroll för små till medelstora, multimaterialproduktion. Visa produkt →
Masterbatch och fyllda föreningar
Färg masterbatch och fyllda föreningar ger nötning till blandningen. Kalciumkarbonat, talk och glasfyllda kvaliteter förkortar bladens och skivans livslängd märkbart, och de belönar en maskin som snabbt kan öppnas, återställas och balanseras om. När en anläggning kör flera hartser på en plattform, utbytbara skivor och en konsekvent sortiment av plastpulveriserare minska både reservdelslager och bytestid.
Specifikationer som avgör verklig genomströmning
När materialet och målpartikelstorleken är fixerade avgör en handfull specifikationer om maskinen fungerar som citerat:
- Rotordiameter och arbetsbredd, som bestämmer halsstorleken och tillgängligt vridmoment.
- Skärgeometri och knivtal, inklusive om rotorn använder raka, V-formade eller förskjutna knivarrangemang.
- Skärmöppning, som styr utdatastorlek och kapacitet direkt; varje millimeter storleksminskning kostar genomströmning.
- Drivkraft och svänghjulsmassa, som betyder mycket mer för spolningar och tjocka sektioner än för tunnfilm.
- Spelrum mellan roterande och fasta knivar, vanligtvis satt i bråkdelar av en millimeter; driftavstånd visar sig som trådig omslipning och värmeuppbyggnad.
- Trakt- och matararrangemang, antingen med transportör, ram eller gravitation; foderökningar är den vanligaste orsaken till stopp.
Leverantörer anger ofta en enskild genomströmningssiffra utan att ange materialet, skärmen eller målpartikelstorleken. Ett tal som citeras utan dessa tre variabler är inte en specifikation, det är ett marknadsföringsuttalande.
Vad en plastförstörare kostar över fem år
Inköpspriset är den minsta delen av totalsumman. Driftskostnaden för en storleksreduktionslinje domineras av fyra poster:
- Energi per bearbetat ton, som stiger brant när en maskin uppmanas att mala finare än den är konstruerad för.
- Slitdelar per ton, inklusive blad, skivor och skärmar; fyllmedelsinnehåll och kontaminering driver detta mycket mer än maskintimmar.
- Driftstopp per kniv- eller skivbyte, vilket beror på hur tillgänglig skärkammaren är.
- Finmaterial och dammförluster, vilket minskar användbar avkastning och skapar hanterings- och filtreringskostnader.
Valet av bladstål, dess hårdhet och hur det underhålls är en av de mest tillförlitliga prediktorerna för långsiktiga kostnader, och det förtjänar mer uppmärksamhet än det vanligtvis får i offertstadiet; en praktisk referens är detta pulveriserare bladstyrning täcker material, underhåll och val.
Frågor att ställa till en leverantör innan du beställer
Dessa frågor skiljer leverantörer som förstår din process från de som helt enkelt säljer maskiner:
- Kan du testa mitt faktiska material och ge en partikelstorleksfördelning, inte ett intervall från ett generiskt harts?
- Vad är genomströmningen på det här materialet med skärmen jag tänker använda?
- Hur många timmars livslängd för blad eller skivor bör jag förvänta mig med tanke på mitt fyllmedelsinnehåll och föroreningsnivå?
- Hur lång tid tar ett komplett knivbyte med denna design, och vilka verktyg krävs?
- Vilka reservdelar finns i lager och vad är ledtiden för en rotor eller en skiva?
- Om jag skalar upp om två år, vilket skede av linjen kommer att bli flaskhalsen först?
Be om svar skriftligt. En leverantör som kommer att åta sig en partikelstorleksfördelning och en genomströmningssiffra på ditt material berättar något om hur maskinen konstruerades, och om hur relationen kommer att gå efter leverans.
Att få rätt kedja
En plastförstörare är en arbetshäst, men det är ingen komplett lösning. De anläggningar som får ut det mesta av storleksreduktion behandlar fragmentering, granulering och pulverisering som ett system, specificerar varje steg mot det material det faktiskt kommer att se och budgeterar för slitdelar från dag ett snarare än att upptäcka dem år två.
Börja från pulvret eller slipa om dina processbehov, mät det material du verkligen har och storleksanpassa varje steg med en marginal för den hårdare insatsen du oundvikligen kommer att bli ombedd att köra. Utrustning byggd som ett matchat set, med blad, skivor och rotorer som stöds från samma källa, är lättare att hålla igång och lättare att kosta under sin livslängd.