中文简体
Funktion och kritisk roll för Pulverizer-skivor
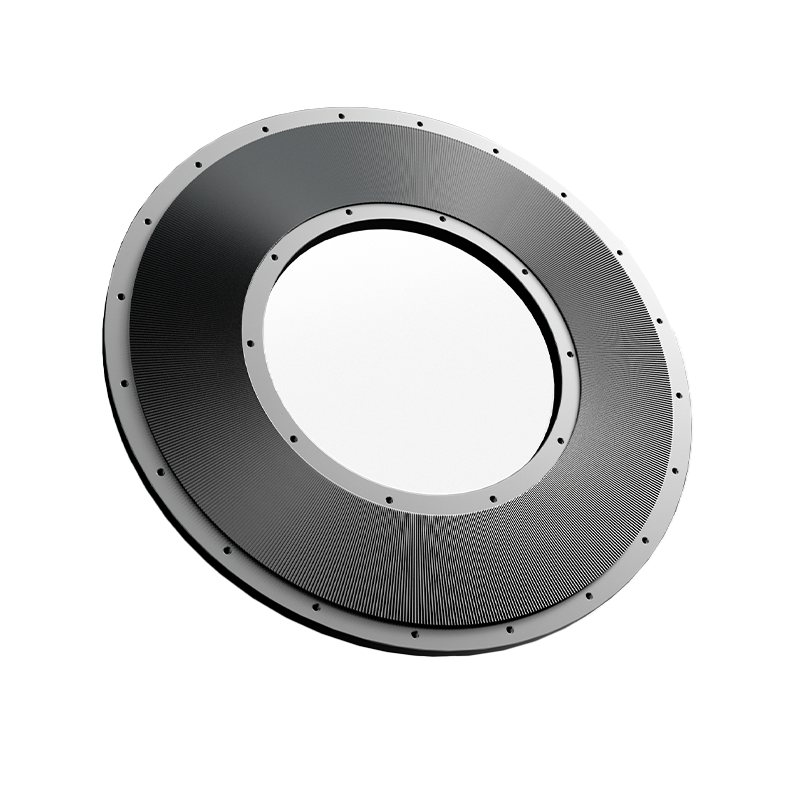
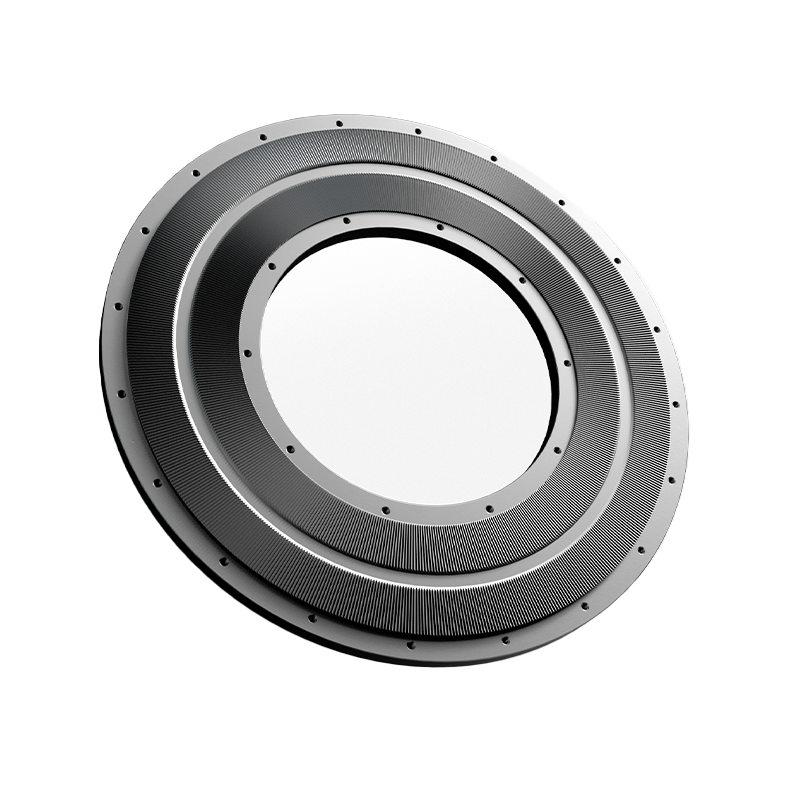
A pulveriseringsskiva är en roterande komponent med hög slitage inom slipverk som applicerar tryck- och skjuvkrafter för att reducera fasta ämnen som kol, kalksten eller mineraler till fint pulver för industriell bearbetning. Dessa skivor fungerar som det primära gränssnittet mellan mekanisk energitillförsel och materialstorleksreduktion, som direkt bestämmer genomströmningseffektivitet, partikelstorleksfördelning och driftskostnader. Skivans slitage varierar vanligtvis från 0,5 mm till 3 mm per 1 000 drifttimmar beroende på materialets nötningsförmåga och skivmetallurgi, vilket gör dem till det förbrukningsmaterial som oftast ersätts i vertikala valsverk och skivkrossare. Att välja rätt skivgeometri, legeringssammansättning och hårdskärningsmönster är viktigt för att bibehålla målfinhet (t.ex. 70–90 % passerar 200 mesh för kol) samtidigt som oplanerad stilleståndstid och specifik energiförbrukning minimeras.
Skivkonfigurationer och applikationsspecifika konstruktioner
Pulverisatorskivor är inte universella komponenter; deras design måste matcha foderråvarans egenskaper, fabrikstyp och produktionsmål. Tre primära konfigurationer dominerar industriella applikationer:
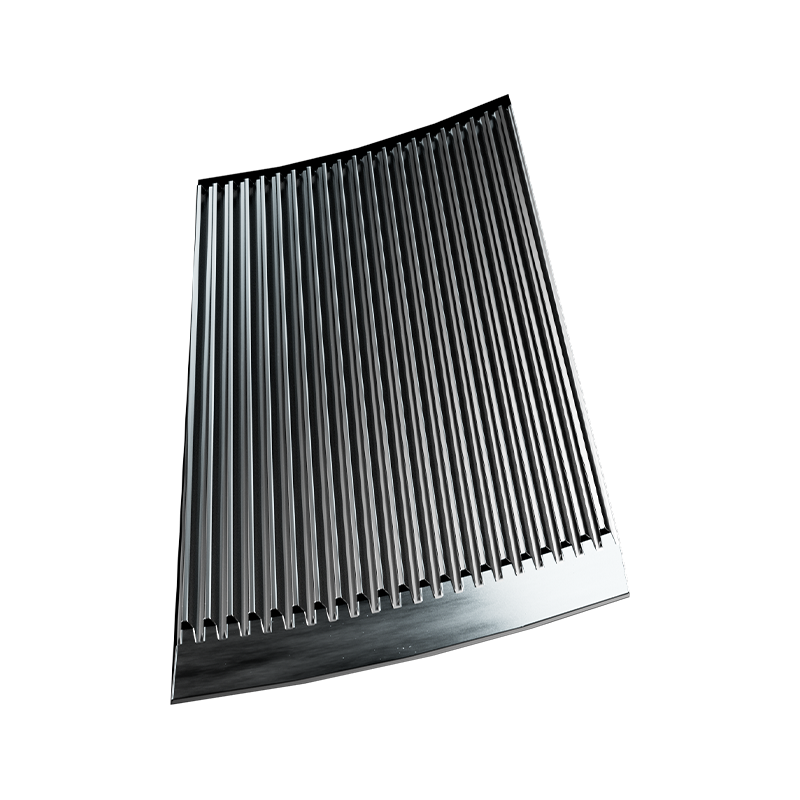
- Platta slipskivor: Används i kvarnar av Raymond-typ för mjuka till medelhårda material (kol, gips); har utbytbara fodersegment bultade till en basplatta av gjutet stål för kostnadseffektivt underhåll.
- Däckformade skivor: Anställd i Loesche och Pfeiffer vertikala valsverk för cementråmjöl och slagg; krökt profil matchar rullkonturen för att skapa optimal nypzonstryckfördelning över 1 200–2 000 mm diametrar.
- Tandade/tandade skivor: Finns i slagskivpulveriserare för plast, kemikalier och livsmedelsförädling; sammangripande tänder genererar skjuvdominant finfördelning vid 3 000–6 000 RPM för värmekänsliga material.
Geometrins inverkan på prestandamått
Skivans yttopografi påverkar direkt slipeffektiviteten. Räfflade eller räfflade mönster ökar materialretentionstiden och återcirkulationsförhållandet, förbättrar finhetskontrollen men ökar kraftförbrukningen med 8–15 %. Släta profiler minskar den specifika energiförbrukningen med 5–10 % men kan ge grövre produktfördelningar. Modern CFD-modellering (Computational Fluid Dynamics) möjliggör skräddarsydda spårgeometrier optimerade för specifika råmaterial, vilket ger genomströmningsförbättringar på 10–20 % över generiska konstruktioner utan att öka motorbelastningen.
Materialval och slitageskyddsstrategier
Skivans livslängd beror helt på metallurgiska val anpassade till abrasiva förhållanden. Basmaterial ger strukturell integritet medan ytbehandlingar motstår erosion och slagtrötthet.
| Materialsystem | Hårdhet (HRC/HV) | Bästa applikationen | Relativ kostnadsfaktor |
|---|---|---|---|
| Ni-Hårt gjutjärn | 45–55 HRC | Kol, lågkiselhaltiga mineraler | 1,0x (baslinje) |
| Högkrom vitt järn | 58–65 HRC | Cementklinker, järnmalm | 2,5–3,0x |
| Tungsten Carbide Overlay | 1 200–1 600 HV | Högkiseldioxidsand, bauxit | 4,0–6,0x |
| Keramisk-metallkomposit | 1 800–2 200 HV | Extrem nötningspåverkan | 8,0–12,0x |
Hårdbeläggning kontra solid legeringsekonomi
För skivor med stor diameter (>1 500 mm) visar sig hårdbeläggning av slitna ytor med volframkarbidsvetsavlagringar ofta mer ekonomiskt än fullt utbyte. En korrekt utförd överlagring återställer ursprungliga dimensioner vid 30–50 % av kostnaden för ny skiva samtidigt som livslängden förlängs med ytterligare 8 000–15 000 timmar. Detta tillvägagångssätt kräver dock exakt termisk hantering under svetsning för att förhindra sprickbildning i basmetallen; värmebehandling efter svetsavlastning är obligatorisk för skivor som överstiger 60 mm tjocklek.
Beslutskriterier för slitageövervakning och utbyte
Proaktiv skivhantering förhindrar katastrofala fel och upprätthåller konsekvent produktkvalitet. Nyckelindikatorer som utlöser inspektion eller utbyte inkluderar:
- Vibrationsamplitudökning: Baslinjevibrationer som stiger >25 % tyder på ojämnt slitage eller att segmentet lossnar; omedelbar avstängning krävs om accelerationen överstiger 7,1 mm/s RMS enligt ISO 10816-3.
- Power Draw Avvikelse: Specifik energiförbrukning som ökar >10 % över baslinjen indikerar minskad slipeffektivitet på grund av sliten profilgeometri.
- Produktfinhet Drift: Grov fraktion (200 mesh) som överskrider specifikationsgränserna trots klassificerarens justeringar signalerar otillräckligt djup för kompressionszonen.
- Trösklar för visuell inspektion: Maximalt tillåtet slitdjup varierar beroende på design; typiska gränser är 40–60 mm för platta skivor och 25–35 mm för däckprofiler innan rekonditionering blir oekonomisk.
Implementera ultraljudstjocklekskartering under schemalagda avbrott för att spåra slitageutvecklingen kvantitativt. Att dokumentera slitage i förhållande till bearbetat tonnage möjliggör förutsägande ersättningsschemaläggning, vilket minskar nödstopp med i genomsnitt 60–80 timmar per år per kvarn enligt branschens benchmarkstudier.