中文简体
Välja rätt Pulverizer-skiva för målpartikelstorlek
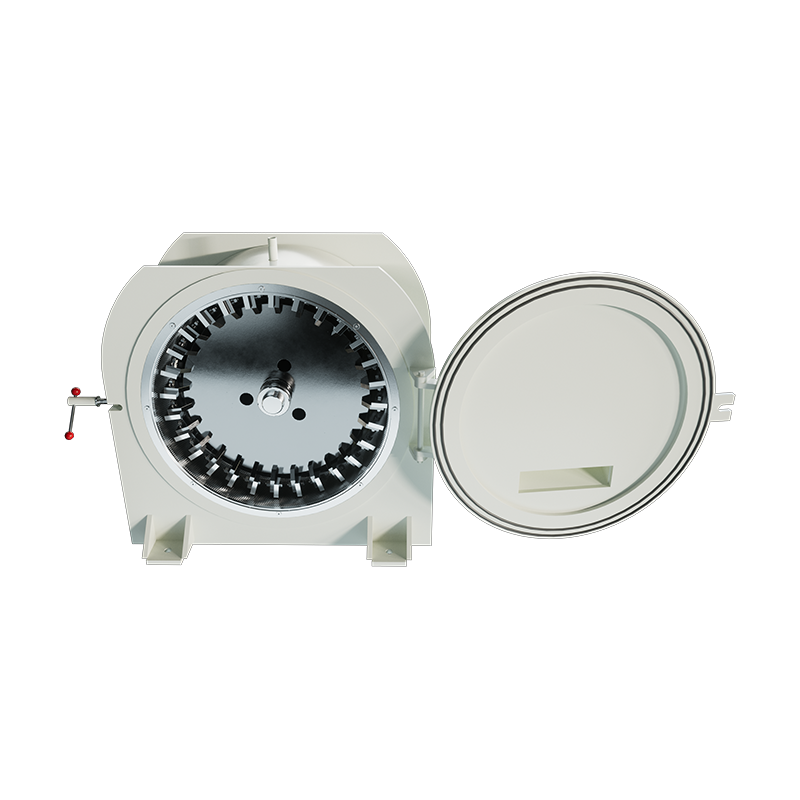
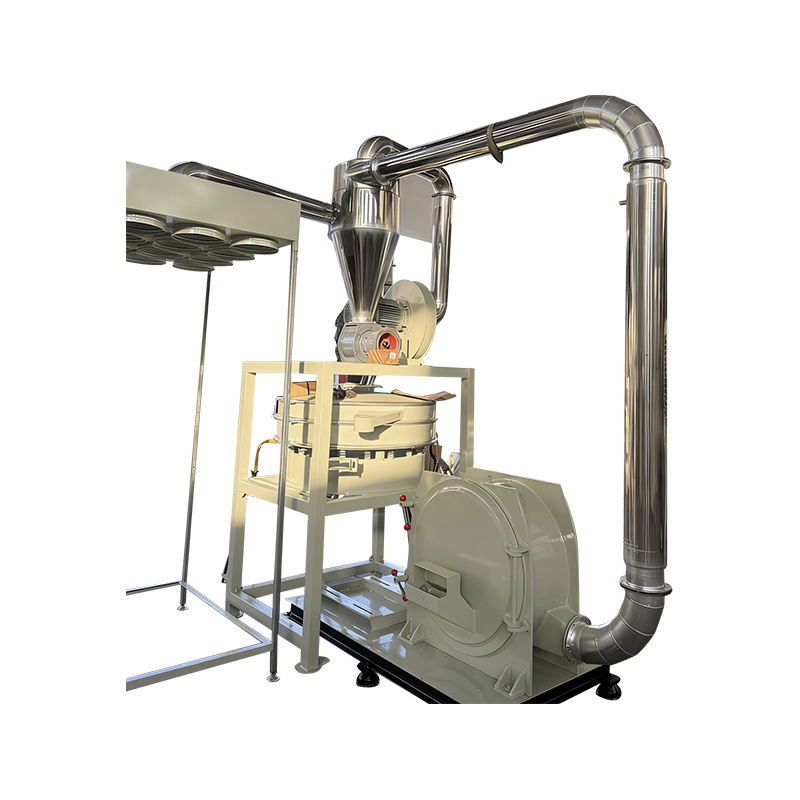
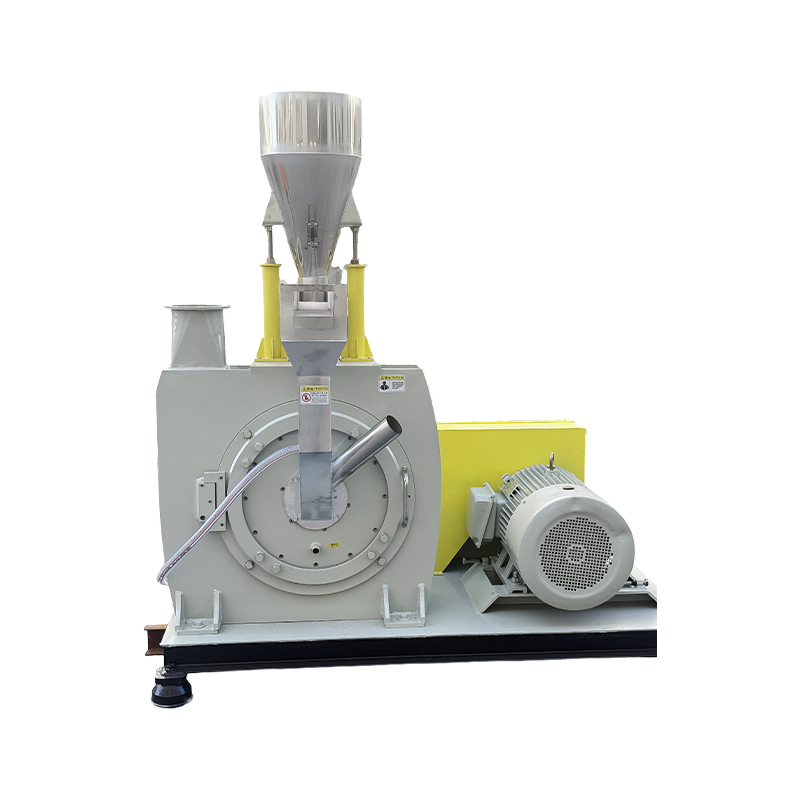
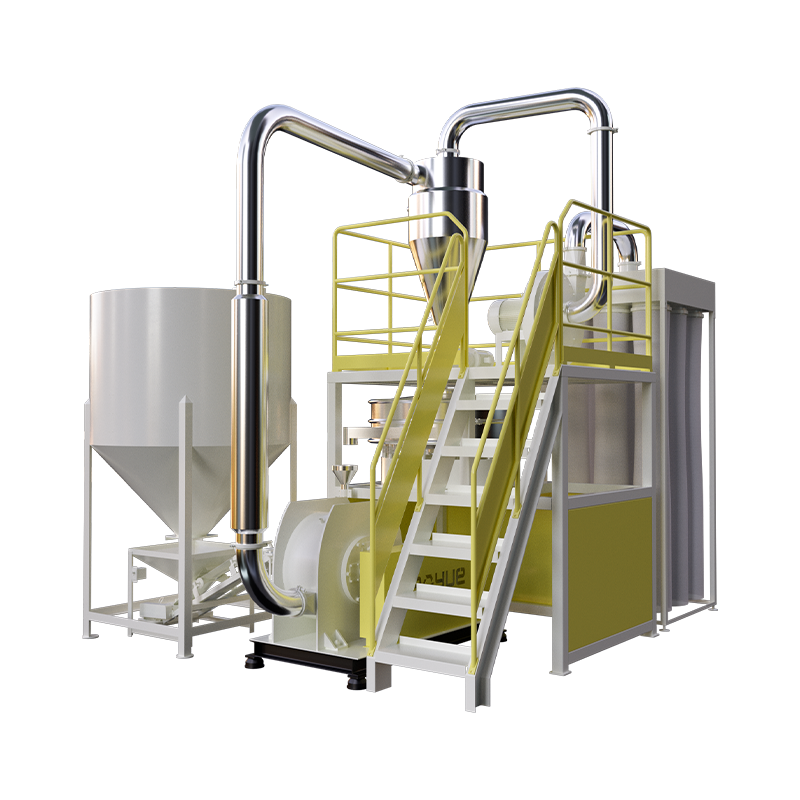
Den pulveriseringsskiva är den primära bestämningsfaktorn för slutlig partikelstorleksfördelning, genomströmningskapacitet och energieffektivitet i utrustning för mekanisk storleksminskning. Att välja en skivprofil som matchar materialets sprödhet och målmaskstorlek är viktigare än enbart motorhästkrafter. En felaktig skiva kan minska uteffekten med upp till 40 % och öka slitaget tre gånger, oavsett maskinspecifikationer.
För de flesta industriella tillämpningar, från plast till mineraler, uppnås den optimala skivkonfigurationen 85-95 % utbyte inom ±10 % av målmaskan samtidigt som den specifika energiförbrukningen hålls under 0,15 kWh/kg. Denna balans uppnås genom exakt inriktning av skivgeometri, rotationshastighet och spaltinställningar snarare än grovslipning.
Skivgeometriprofiler och deras tillämpningar
Pulverisatorskivor är inte utbytbara; varje profil genererar distinkt brottmekanik som är anpassad till specifika materialklasser. Att förstå dessa skillnader förhindrar kostsamma trial-and-error-tester och säkerställer konsekvent produktkvalitet.
| Skivtyp | Bästa materialklass | Typiskt nätområde | Nyckelfördel |
|---|---|---|---|
| Tandad / Impact | Sköra mineraler, keramik | 20-80 mesh | Hög genomströmning, grov kontroll |
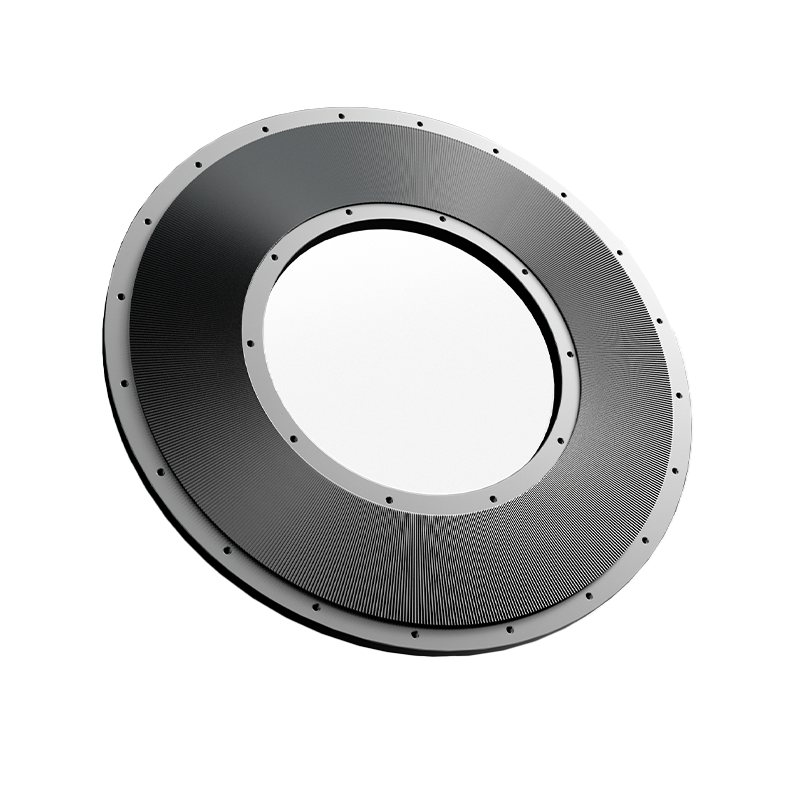
| Tandade / klippta | Plast, elastomerer, fibrer | 40-200 mesh | Rent snitt, minimal värmeutveckling |
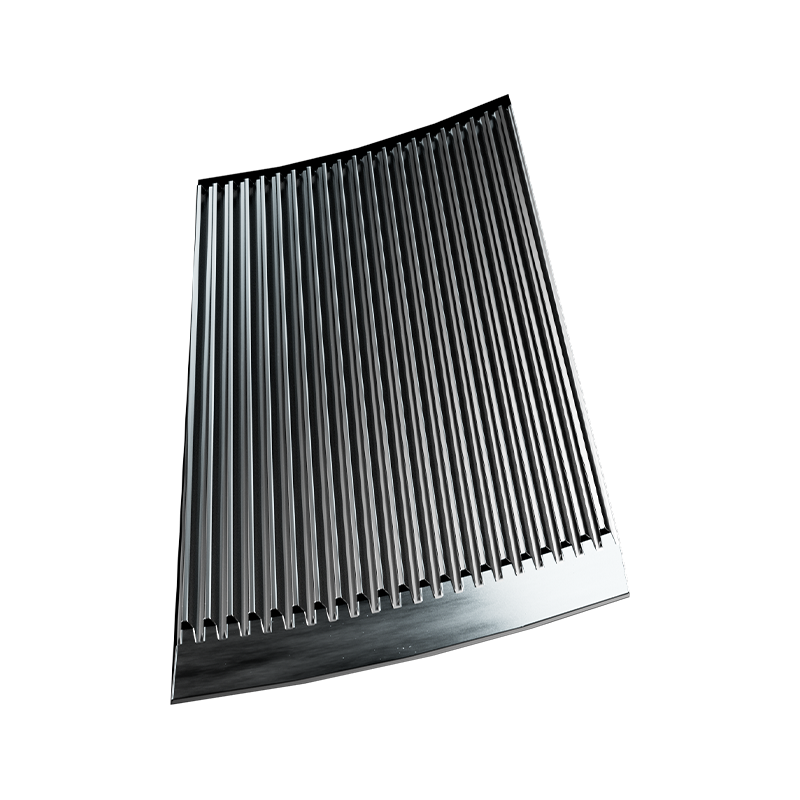
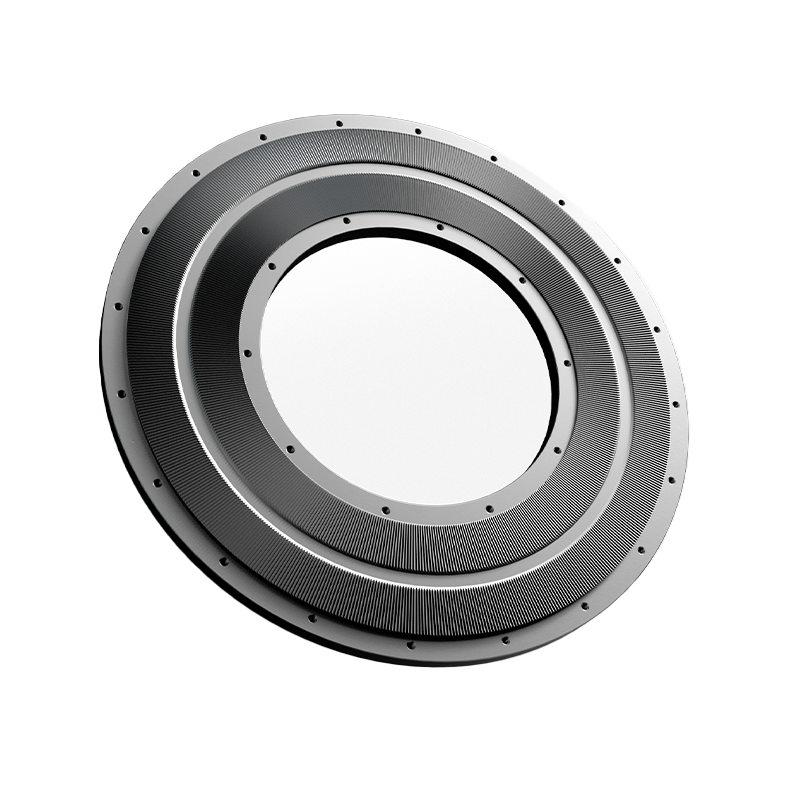
| Korrugerad / Nötning | Mat, kemikalier, pigment | 100-400 mesh | Fint pulver, smal PSD |
| Jämn / Kompression | Vaxartade eller oljiga ämnen | Variabel | Förhindrar igensättning, flagning |
Varför tandade skivor dominerar plaståtervinning
Denrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° spånvinkel att skära material rent, genererande 60 % mindre värme än tandade alternativ. Denna termiska hantering förhindrar smältning och återagglomerering, vilket är den primära orsaken till skärmblindning vid plastpulverisering.
Materialval för slitstyrka och kontamineringskontroll
Skivmetallurgi påverkar direkt livslängd, produktrenhet och driftskostnader. Det optimala materialet balanserar hårdhet mot seghet baserat på råvarans nötningsförmåga och myndighetskrav.
- D2 Verktygsstål: Standardval för allmän slipning; ger bra slitstyrka till måttlig kostnad. Typisk livslängd för 800-1 200 timmar på icke-slipande plaster innan ytbeläggning krävs.
- Tungsten Carbide Tipped: Viktigt för kiseldioxidrika mineraler, glasfyllda polymerer eller keramiska pulver. Förlänger livslängden med 5-8x jämfört med D2-stål men kostar 3-4x mer i förskott. Berättigat när stilleståndsfrekvensen överstiger månatliga intervall.
- Rostfritt stål (316L/420): Obligatorisk för livsmedel, läkemedel och kemiska tillämpningar där järnkontamination är oacceptabelt. Lägre slitstyrka än verktygsstål men uppfyller FDA/USP-överensstämmelse. Förvänta dig 30-50% kortare livslängd mot D2 under likvärdiga förhållanden.
- Keramisk belagd: Framväxande alternativ som kombinerar stålsubstratseghet med aluminiumoxid/zirkoniumoxidhårdhet. Minskar metall-till-metall-kontakt och statisk elektricitet vid applikationer med fint pulver. Bäst för <100 mikron mål där elektrostatisk vidhäftning orsakar avkastningsförlust.
Gapjustering och driftsoptimering
Den inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Upprätta inställningar för baslinjegap
Börja med tillverkarens rekommenderade luckor som initiala börvärden och förfina sedan empiriskt. För korrugerade skivor som är inriktade på 200 mesh, börja kl 0,010-0,015 tum (0,25-0,38 mm) . Minska i steg om 0,002 tum medan du övervakar strömförbrukningen; a >15 % strömtopp indikerar överslipning eller skivkontakt. Dokumentera sweet spot där avkastningen toppar utan överdriven strömförbrukning.
Kompenserar för progressivt slitage
När skivans kanter är matta ökar det effektiva skärspelet även om det mekaniska gapet förblir konstant. Implementera ett slitagespårningsprotokoll: mät partikelstorleksfördelning varje 50 drifttimmar och justera gapet tätare med 0,001-0,003 tum för att bibehålla specifikationen. När justering inte längre återställer mål-PSD, schemalägg återuppbyggnad eller utbyte. Att ignorera denna drift tillåter överdimensionerade partiklar att passera, förorenar nedströmsprocesser och utlöser kundavslag.
Underhållsprotokoll för att maximera skivans livslängd
Proaktivt underhåll förlänger skivans livslängd långt bortom reaktiva utbytescykler. De flesta förtida misslyckanden beror på förebyggbara operativa missbruk snarare än normalt slitage.
- Daglig visuell inspektion: Kontrollera om det finns avhuggna tänder, spruckna segment eller inbäddade främmande föremål före start. En enda metallförorening kan förstöra en hel skiva på några minuter.
- Övervakning av lagertemperatur: Slitna lager orsakar axiellt utslag som skapar ojämna skivslitagemönster. Byt ut lagren när temperaturen överstiger 70°C över omgivningen eller vibrationer överstiger 4,5 mm/s RMS.
- Verifiering av kylsystem: Se till att luft- eller vattenkylningskretsarna är fria. Överhettning mjukar upp skivans kanter och accelererar slitaget exponentiellt; a 20°C stiga över designtemp kan halvera återstående livslängd.
- Matningshastighetskonsistens: Svältmatning orsakar disk-på-skiva-kontakt; övermatning inducerar stallförhållanden. Håll jämn belastning kl 80-90 % av märkström för optimala slitegenskaper.
- Schemalagd ytbehandling: Vänta inte på fullständigt misslyckande. Lätt slipning kl 60-70% slitagedjup återställer geometrin till 20 % av ersättningskostnaden och förhindrar katastrofala skador på matchande komponenter.