中文简体
Agglomerering av färgförrådspulver och material som fastnar under pulverisering kan påverka pulverkonsistensen, materialtransport och kontinuerlig produktion. Under slipning kan material fastna på slipskivorna, samlas inuti malkammaren eller bilda klumpar efter utmatning.
Dessa problem kan vara relaterade till polymerbäraregenskaper, formuleringsskillnader, friktionsvärme, instabil matning, otillräcklig kylning eller förändringar i slipskivans tillstånd.
För att minska agglomerationen är det viktigt att identifiera var stickning uppstår, undersöka de potentiella bidragande faktorerna och verifiera om justeringar förbättrar pulverkvaliteten och produktionsstabiliteten genom faktisk materialtestning.
Varför tenderar Color Masterbatch Powder att agglomerera under pulverisering?
Färgförrådsformuleringar varierar, så agglomerering bör undersökas baserat på det faktiska materialet snarare än att anta att alla formuleringar beter sig på samma sätt under pulverisering.
Friktionsvärme orsakar polymermjukning
Mekanisk pulverisering genererar värme genom friktion mellan materialet och slipytorna. När temperaturen närmar sig mjuknings- eller klibbighetsintervallet för en speciell formulering, kan vissa polymerbärare bli klibbiga och svårare att bryta ned effektivt.
Det uppmjukade materialet kan fästa vid slipskivorna eller kammarytorna. Fint pulver kan sedan ansamlas på dessa avlagringar och gradvis bilda större klumpar.
Skillnader i råvaruegenskaper och formuleringar
Olika polymerbärare reagerar olika på temperatur och mekaniska krafter. Pigment, fyllmedel, vaxer, smörjmedel och andra tillsatser kan också påverka pulveriseringsförmågan.
Därför kanske malningsförhållanden som är lämpliga för en färgförrådsblandning inte är lämpliga för en annan. Faktisk materialtestning behövs för att fastställa lämpliga driftsförhållanden.
Instabil matning eller materialansamling
Överdriven matning kan öka materialbelastningen och värmeutvecklingen, medan fluktuerande matningshastigheter kan göra malningsprocessen instabil.
Om material kommer in i malningskammaren snabbare än vad det kan bearbetas och tömmas kan ansamling uppstå. Dessa avlagringar kan samla ytterligare pulver och öka risken för agglomeration.
Otillräcklig kylkapacitet
Om kylluftflödet är otillräckligt, kylkanaler är blockerade eller kylsystemet inte klarar den faktiska produktionsbelastningen, kan värme ackumuleras under kontinuerlig drift.
Pulver som presterar bra under ett kort maskinförsök kan fortfarande utveckla problem med att sticka fast under långvarig produktion. Temperaturförändringar under kontinuerlig drift ger därför mer användbar information än observationer som endast görs under uppstart.
Inställningar för slipskivor och skivgap
Slitning av slipskivor, ojämna arbetsytor eller olämpliga skivspaltinställningar kan förändra slipeffektiviteten och friktionsförhållandena. Beroende på materialegenskaper och driftsparametrar kan dessa förändringar påverka temperatur, uteffekt och partikelstorleksfördelning.
Slipskivans tillstånd bör därför utvärderas tillsammans med matnings- och kylprestanda för att avgöra om mekaniska förändringar påverkar produktionen.
Hur kan agglomerering och klibbning minskas under Color Masterbatch Pulverisering?
Ett effektivt tillvägagångssätt är att matcha materialegenskaperna med lämpliga slipförhållanden och kylkapacitet och sedan verifiera resultaten genom målinriktad testning.
Steg 1: Testa det faktiska färgförsamlingsmaterialet
Börja med att testa det material som är avsett för produktion. Registrera polymerbäraren, tillgänglig formuleringsinformation, matningsstorlek, målfinhet och önskad utmatning.
Under testningen, observera var vidhäftning sker och jämför det resulterande pulvret med målpartikelstorleksfördelningen. Detta hjälper till att avgöra om huvudproblemet är relaterat till materialegenskaper, värmeackumulering, matningsförhållanden eller malningsprestanda.
Steg 2: Matcha slipförhållanden med materialegenskaper

Kontrollera slipskivans gap, matningshastighet, justerbar rotationshastighet där tillämpligt och målfinhet.
Om materialet blir klibbigt, minska inte skivans gap automatiskt eller öka slipintensiteten. Under vissa förhållanden kan dessa justeringar öka friktionen och temperaturen.
Justera en huvudparameter åt gången och jämför resultaten före och efter varje ändring. Målet är att uppnå önskad finhet samtidigt som man undviker onödig värmeutveckling och materialansamling.
Steg 3: Kontrollera temperaturökningen under kontinuerlig produktion

Övervaka temperaturförändringar under uppstart och förlängd drift. Om fastsättningen blir allvarligare när drifttiden ökar, jämför temperaturtrenden med platsen och omfattningen av materialavlagringar.
Kontrollera även kylluftflöde, vattencirkulation där så är tillämpligt och kylkanalernas tillstånd. Beroende på material, maskinkonfiguration och produktionsbelastning kan luftkylning eller kombinerad luft- och vattenkylning hjälpa till att avlägsna värme som genereras under pulverisering.
Att öka kylkapaciteten eliminerar dock inte automatiskt agglomeration. Lämpligheten av kylkonfigurationen måste fortfarande verifieras under faktiska material- och driftsförhållanden.
Steg 4: Upprätthåll stabil utfodring och materialutsläpp

Håll utfodringen stabil och bekräfta att transport-, sållnings- och uppsamlingssystemen kan hantera den faktiska produktionen.
Inspektera matnings- och utloppskanalerna, siktutrustningen och dammuppsamlingskomponenterna för att se om det finns blockeringar eller materialansamling.
Om malningskammaren förblir relativt ren men klumpar uppstår efter utmatning, undersök nedströms transport-, silnings-, uppsamlings- och materialhanteringsförhållanden snarare än att anta att problemet enbart har sitt ursprung i malningskammaren.
Steg 5: Inspektera slipskivans skick och verifiera resultaten

Kontrollera slipskivornas slitage, arbetsytans enhetlighet och eventuella förändringar i skivspalten. Efter varje justering, jämför driftsresultat under konsekventa förhållanden när det är möjligt.
Fokusera på följande indikatorer:
-
Pulvertemperatur vid konsekventa provtagningspunkter
-
Material vidhäftning och avsättningsplatser
-
Partikelstorleksfördelning och andelen överdimensionerade partiklar
-
Faktisk produktion under kontinuerlig produktion
-
Pulverutsläpp och transportstabilitet
En effektiv justering bör minska fastsättning eller agglomeration samtidigt som de erforderliga finhetsmålen och produktionsmålen uppnås. Kontinuerlig produktionstestning under en lämplig period är också nödvändig för att bekräfta att förbättringen kan upprätthållas.
Color Masterbatch Powder Agglomeration Felsökningsguide: Var uppstår problemet?
Dessa observationer är felsökningsspår snarare än definitiva diagnoser. Flera faktorer kan bidra till samma problem, så riktade tester är nödvändiga för att identifiera de faktiska orsakerna.
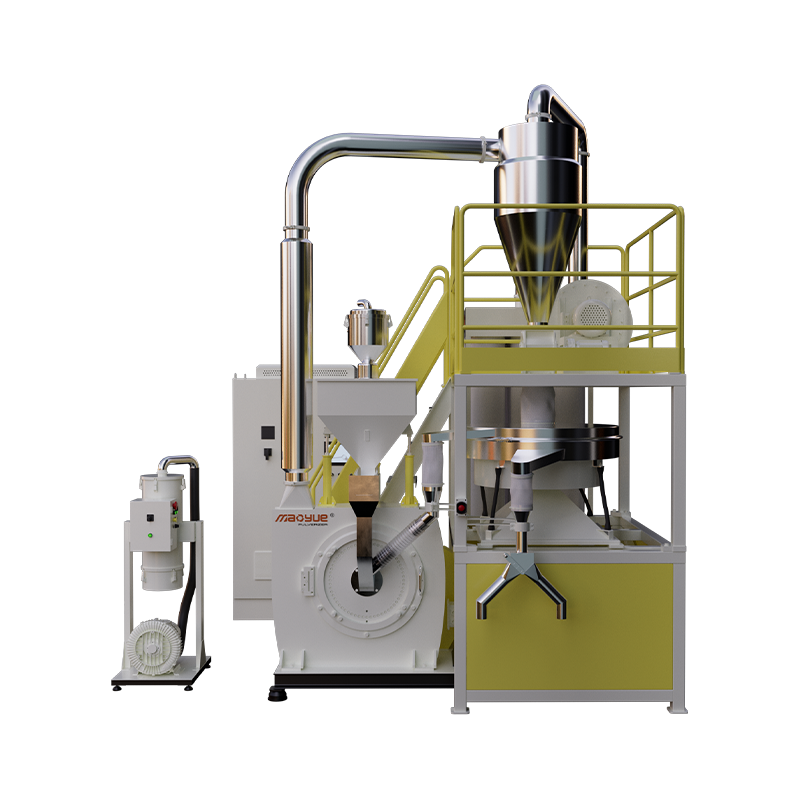
Hur kan Mao Yue Pulverizers hjälpa till att hantera Color Masterbatch Powder Agglomeration?
Agglomerering av färgförrådspulver kan bero på skillnader i polymerbärare, formuleringar och produktionsförhållanden. Genom faktisk materialtestning, matchning av utrustningskonfiguration och egen tillverkning av viktiga arbetskomponenter, Mao Yue hjälper kunder att utvärdera maskinlämplighet innan de köper och fatta mer välgrundade beslut om val av utrustning.

Faktisk materialtestning för mer välgrundat utrustningsval
Olika färgförrådsformuleringar kan uppvisa olika temperaturhöjningar, klibbningstendenser och pulveregenskaper under pulverisering. Enbart maskinspecifikationer kan inte exakt förutsäga faktiska produktionsprestanda.
Mao Yue stöder materialförsök med kunders faktiska färgförrådsmaterial. Baserat på målfinhet och utmatningskrav, utvärderar testerna pulvertillstånd, produktion, temperaturförändringar och observerbar vidhäftning under de överenskomna testförhållandena.
Dessa tester hjälper kunder att bedöma maskinens lämplighet för deras specifika material innan de köper och ger en mer praktisk grund för val av utrustning än att bara förlita sig på allmänna specifikationer.
Matcha utrustning och processkonfigurationer till produktionskrav
Val av utrustning kräver mer än att ta hänsyn till målfinhet och utgång. Materialegenskaper, matningsförhållanden, kylbehov och nedströms uppsamlingssystem måste också utvärderas.
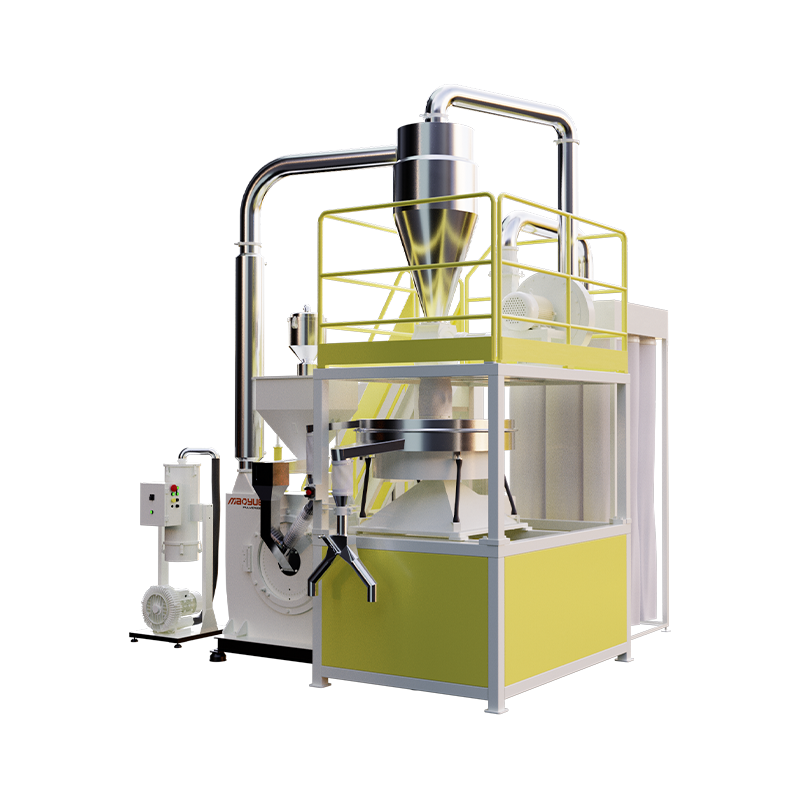
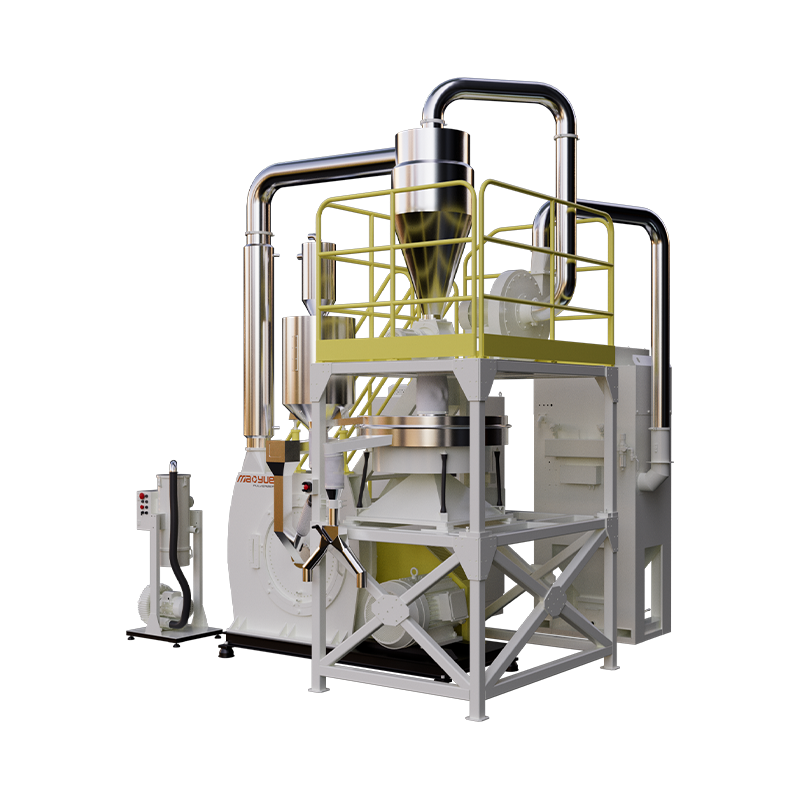
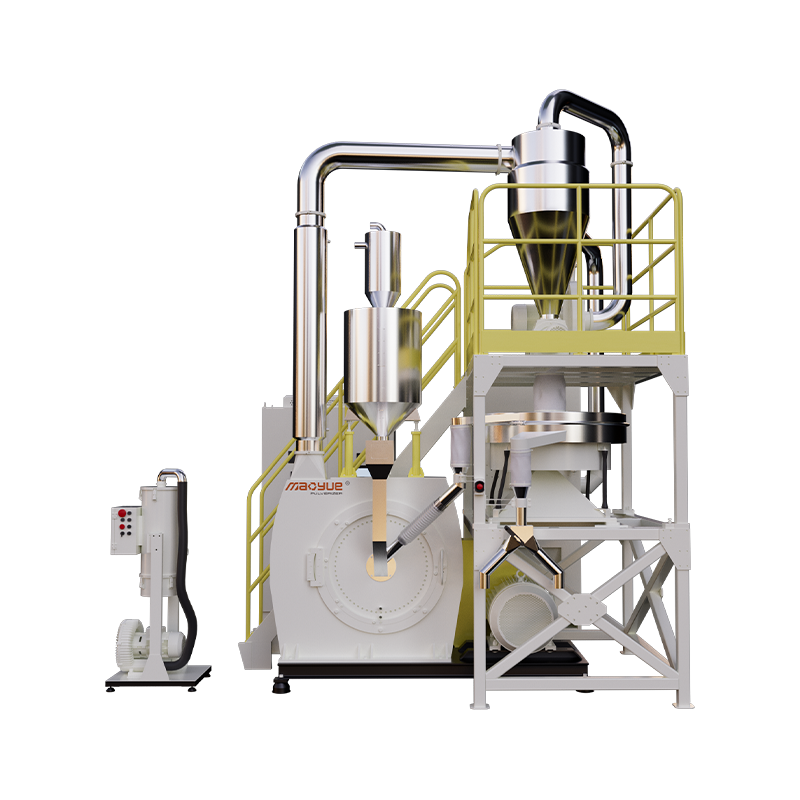
Baserat på materialtestresultat och produktionskrav bedömer Mao Yue lämpliga slipskivor, matningsmetoder, kyllösningar och materialinsamlingssystem. Beroende på applikation kan luftkylning eller kombinerad luft- och vattenkylning övervägas, med lämplighet utvärderad mot faktisk driftprestanda.
Detta material- och processbaserade tillvägagångssätt hjälper kunder att förstå hur olika konfigurationer kan påverka pulverkvalitet, produktionskapacitet och driftsstabilitet före inköp, vilket minskar osäkerheten vid val av utrustning enbart baserat på teoretisk kapacitet eller standardkonfigurationer.
Egen tillverkning av slipskivor och nyckelkomponenter

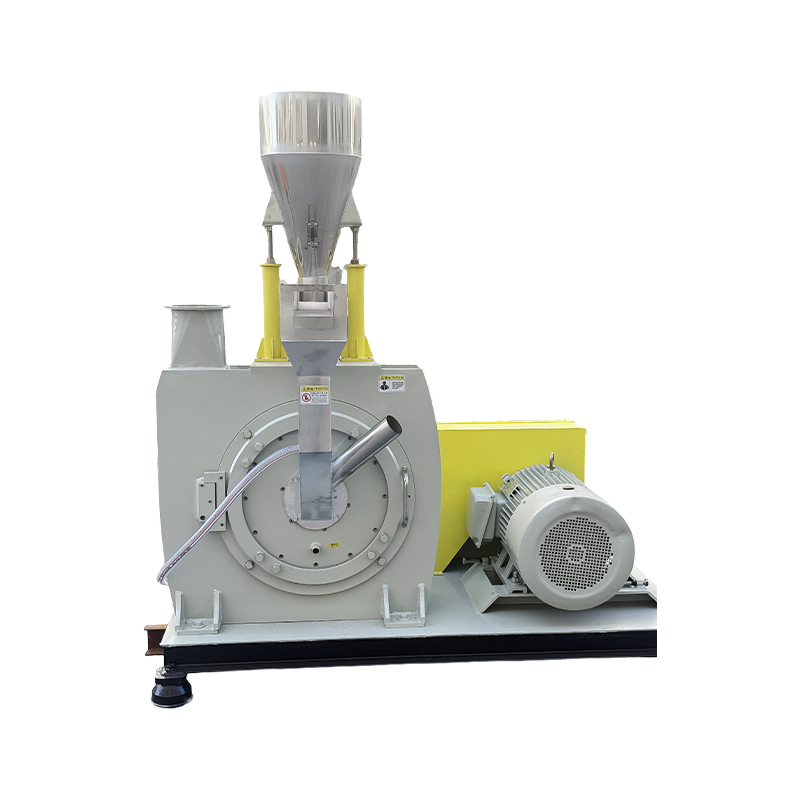
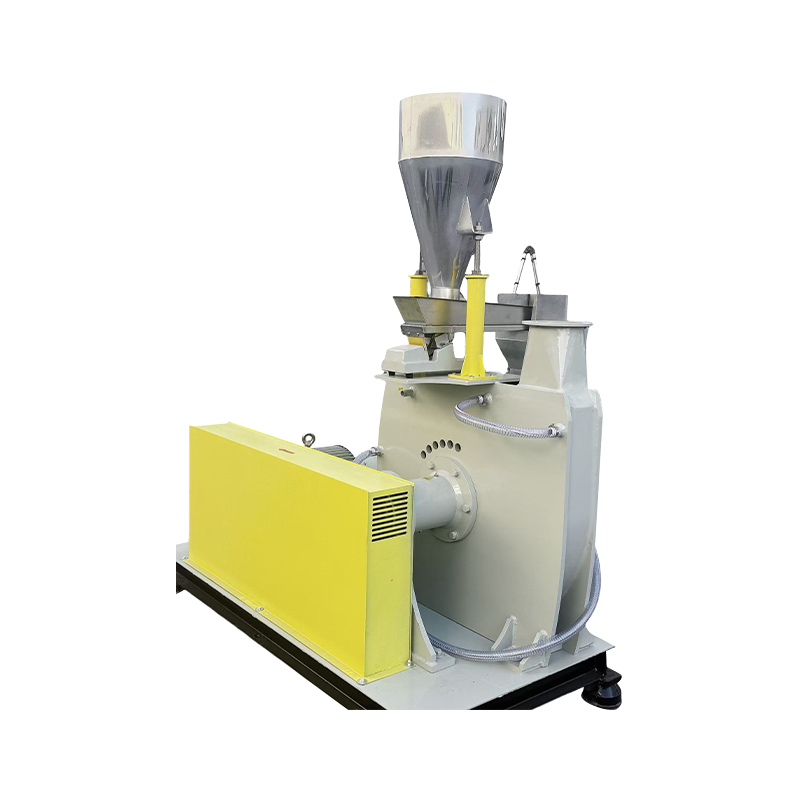
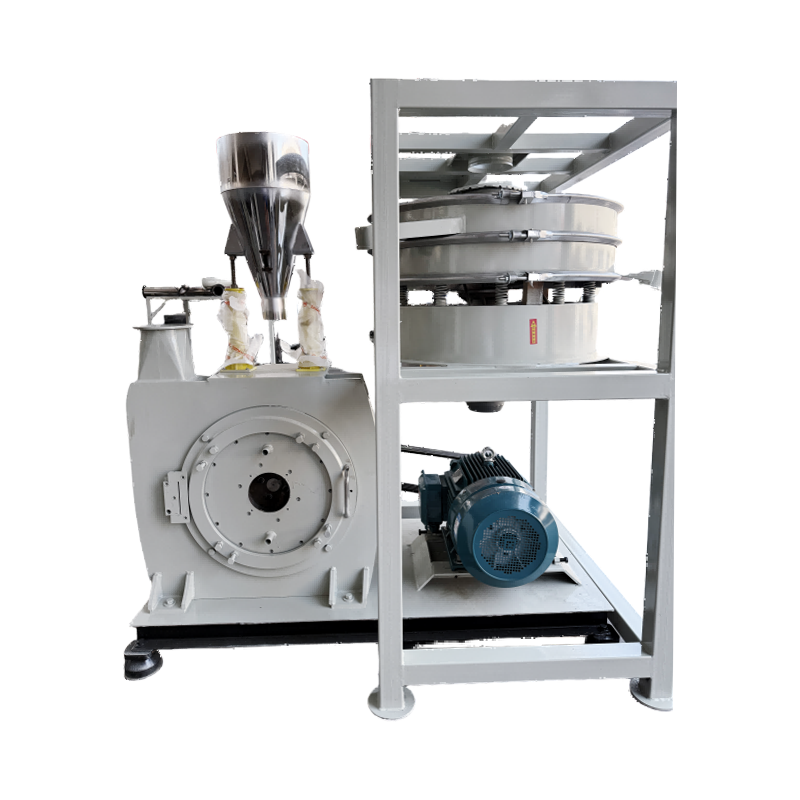
Slipskivor och -blad är kritiska arbetskomponenter i plastpulveriserare av skivtyp. Deras arbetsgeometri, yttillstånd och slitage kan påverka slipprestanda, uteffekt och partikelstorleksfördelning.
Mao Yue tillverkar sina egna slipskivor och -blad och behåller kontroll över nyckelkomponentdesign, tillverkningsprocesser och inspektion. Detta hjälper till att hantera tillverkningskonsistens och gör slipskivans kondition till en viktig faktor att undersöka när produktionsprestanda förändras.
När variationer i partikelstorleken, utgångsfluktuationer eller ökad vidhäftning inträffar, kan materialegenskaper, driftsparametrar och nyckelkomponentens tillstånd utvärderas tillsammans för att avgöra om slipskivans slitage eller förändringar i arbetstillståndet är bidragande faktorer, snarare än att automatiskt tillskriva alla agglomerationsproblem till maskinen eller temperaturen.
För kunder som kräver långvarig kontinuerlig produktion ger denna kontroll över tillverkning och inspektion av nyckelkomponenter en mer tillförlitlig grund för underhåll av utrustning, bedömning av produktionstillstånd och efterföljande processjusteringar.
Skaffa en Color Masterbatch Pulverizing-lösning för ditt material
Agglomerering av färgförrådspulver kan involvera flera faktorer, inklusive materialegenskaper, malningsförhållanden och utrustningskonfiguration. En lämplig lösning bör baseras på de faktiska material- och produktionskraven.
Kontakta Mao Yue med din färgförrådstyp, matningsstorlek, målfinhet, förväntad produktion och aktuella agglomerationsproblem för att arrangera en faktisk materialförsök. Under överenskomna testförhållanden kan Mao Yue utvärdera pulverfinhet, produktion, temperaturförändringar och observerbar fasthållning för att stödja utrustningsval och konfigurationsmatchning.