中文简体
Under färgförrådspulverisering kan en maskin bibehålla normal produktion vid start, men produktionen kan gradvis minska efter en period av kontinuerlig drift. I andra fall kan driftsförhållandena verka oförändrade, men mängden pulver som samlas in varierar mellan produktionsperioderna.
Instabil produktion försvårar produktionsplanering, faktisk kapacitetsbedömning och kontinuerlig produktionsstyrning. En minskning av det slutliga uppsamlade pulvret betyder dock inte nödvändigtvis att pulveriseringsmotorn saknar tillräcklig effekt eller att slipskivorna är slitna.
Potentiella orsaker inkluderar instabil matning, materialvidhäftning, förändringar i slipskivans tillstånd, temperaturfluktuationer och blockeringar i utlopps- eller pulveruppsamlingssystemet. Felsökning bör börja med att identifiera vilket steg som är ansvarigt för förändringen innan man beslutar om man ska justera driftsparametrar eller byta ut komponenter.
Vilka är de vanligaste tecknen på instabil Color Masterbatch Pulverizer-utgång?
Tidpunkten och egenskaperna för utgångsändringar kan hjälpa till att begränsa de möjliga orsakerna.
Dessa symtom är ledtrådar för felsökning snarare än definitiva diagnoser. Driftsregister och faktiska materialförhållanden måste också kontrolleras för att identifiera den bakomliggande orsaken.
Vanliga orsaker till utgångsfluktuationer i Color Masterbatch Pulverizers
Instabil matning eller en obalans mellan matningshastighet och bearbetningskapacitet

Otillräcklig matning begränsar maskinens faktiska genomströmning, medan frekventa förändringar i matningshastigheten kan orsaka fluktuationer i slipbelastning och effekt.
Vad du ska kontrollera:
-
Oavsett om materialinmatningen sker kontinuerligt eller påverkas av överbryggning, blockeringar eller intermittenta avbrott.
-
Huruvida förändringar i matningshastighet sammanfaller med förändringar i produktion.
-
Om de aktuella matningsförhållandena är lämpliga för materialformen och maskinens bearbetningskapacitet.
Rekommenderade åtgärder:
Kontrollera först utfodringssystemets drifttillstånd. Justera sedan matningshastigheten efter faktisk bearbetningsprestanda. Om produktionen fortsätter att minska efter att matningen blivit stabil, inspektera pulveriseringsprocessen och nedströmssystemen istället för att bara öka matningshastigheten.
Materialvidhäftning eller pulveragglomerering
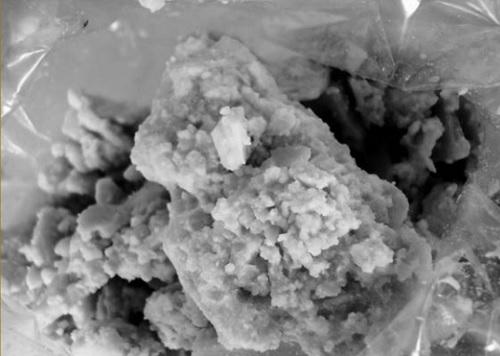
Olika polymerbärare, formuleringar och tillsatser kan påverka mjukgörings-, vidhäftnings- och flytegenskaperna hos färgförrådsmaterial. Om material fäster på slipskivans ytor eller slipkammarens innerväggar kan det gradvis ackumuleras och störa kontinuerlig bearbetning och utmatning.
Vad du ska kontrollera:
-
Oavsett om synlig materialansamling har bildats på slipskivorna eller inuti slipkammaren.
-
Om det utmatade pulvret innehåller agglomerat.
-
Om bearbetningsprestandan ändras efter att en materialsats eller formulering har ändrats.
Rekommenderade åtgärder:
Utvärdera temperatur-, matnings- och kylförhållanden i förhållande till platsen för materialuppbyggnad och det observerade materialtillståndet. För formuleringar som upprepade gånger orsakar vidhäftning, utför materialtestning för att identifiera lämpliga bearbetningsförhållanden snarare än att behandla en lägre matningshastighet som en universallösning.
Felaktig slipskivspalt eller slitage av kritiska komponenter

Slipskivans gap och arbetsytans tillstånd påverkar slipprocessen och finheten hos det resulterande pulvret. En olämplig spaltinställning, skivslitage eller ytskada kan förändra maskinens bearbetningsprestanda.
En sjunkande effekt bevisar dock inte att slipskivorna är slitna eller behöver bytas ut.
Så här diagnostiserar du problemet:
-
Kontrollera att slipskivans spalt uppfyller drifts- och underhållskraven för den specifika maskinmodellen.
-
Inspektera slipskivans ytor för onormalt slitage eller skador.
-
Jämför pulverfinhet och partikelstorleksfördelning före och efter utgångsändringen.
-
Om onormala vibrationer eller buller uppstår samtidigt, utför ytterligare inspektioner enligt maskinens underhållsrutiner.
Rekommenderade åtgärder:
Efter att ha stängt av maskinen och följt nödvändiga säkerhets- och underhållsprocedurer, inspektera slipskivorna och tillhörande komponenter och verifiera spaltinställningen. Jämför testresultat före och efter eventuell justering. Justera eller byt ut komponenter endast när inspektionsresultat indikerar att deras tillstånd eller gapinställningen kan påverka produktionsprestanda.
Otillräcklig kylning eller instabil temperaturkontroll

Värmen som genereras under pulveriseringen påverkas av materialegenskaper, bearbetningsförhållanden och maskinbelastning. För material som lätt mjuknar kan temperaturförändringar påverka vidhäftnings- och utsläppsprestanda ytterligare.
En temperaturökning indikerar inte nödvändigtvis ett fel i kylsystemet. Det kan också vara relaterat till förändringar i matningsbelastning eller materialegenskaper.
Vad du ska kontrollera:
-
Huruvida material- eller malningskammartemperaturerna skiljer sig markant före och efter effektändringen.
-
Om luft- och vattenkylningssystemen fungerar korrekt.
-
Huruvida kylkanaler är blockerade eller faktisk kylprestanda har förändrats.
Rekommenderade åtgärder:
Jämför temperaturregistreringar med effekt, materialvidhäftning och matningsförhållanden. Om en temperaturökning inträffar tillsammans med förändringar i bearbetningsprestanda, undersök kylkapacitet och relaterade driftsförhållanden för att verifiera orsaken.
Begränsad utsläpp eller pulveruppsamling

Det slutliga uppsamlade resultatet beror inte bara på pulveriseringsprocessen utan också på pulvertransport, separering och uppsamlingseffektivitet. Materialansamling i rörledningar, blockeringar i cyklonseparatorer eller uppsamlingstrattar och avvikelser i dammuppsamlingssystemet kan minska mängden pulver som slutligen samlas upp.
Vad du ska kontrollera:
-
Om pulver släpps ut kontinuerligt.
-
Oavsett om material har ansamlats i transportrörledningar, cyklonseparatorer eller uppsamlingstrattar.
-
Om luftflöde, tätning och dammuppsamlingsutrustning fungerar korrekt.
Rekommenderade åtgärder:
Inspektera hela vägen från utsläpp till slutlig insamling för att identifiera materialretention eller förluster. Om huvudmaskinen inte visar någon uppenbar förändring i drifttillstånd medan den insamlade produktionen fortsätter att minska, prioritera att kontrollera nedströmssystemet för att undvika att feldiagnostisera ett insamlingsproblem som otillräcklig huvudmaskinens bearbetningskapacitet.
En missmatchning mellan materialegenskaper, utrustningskonfiguration och produktionskrav
En maskins nominella kapacitet betyder inte att samma effekt kan uppnås med varje material och under alla bearbetningsförhållanden. Materialegenskaper, målfinhet, erforderlig genomströmning och kontinuerliga driftkrav kan alla påverka utrustningens lämplighet.
Kortvariga tester kan ge en första förståelse av materialbearbetningsprestanda, men de kanske inte helt representerar förhållanden under långvarig drift.
Vad du ska kontrollera:
-
Om det aktuella materialet stämmer överens med det material som användes under de ursprungliga testerna för val av utrustning.
-
Huruvida de faktiska pulvrets egenskaper uppfyller målfinhetskraven.
-
Huruvida den befintliga huvudmaskinen och hjälpsystemen är lämpliga för den erforderliga effekten och drifttiden.
Rekommenderade åtgärder:
Omvärdera utrustningens konfiguration mot de faktiska material- och produktionskraven. Om utrustningens lämplighet inte har verifierats på ett adekvat sätt, definiera erforderlig finhet, uteffekt och driftsförhållanden innan man beslutar om konfigurationsändringar är nödvändiga.
Hur man mäter Pulverizer-effekten exakt
Efter den första felsökningen behövs en konsekvent mätmetod för att bekräfta om insamlad utdata faktiskt har minskat och för att hjälpa till att identifiera vilket steg som är ansvarigt.
Steg 1: Mät den faktiska pulveruppsamlingshastigheten
Välj en tydligt definierad mätperiod och registrera maskinens faktiska drifttid och nettovikten på det insamlade pulvret.
Till exempel, om maskinen samlar upp 120 kg nettopulver under 30 minuters verklig drifttid:
Genomsnittlig pulveruppsamlingshastighet = 120 kg ÷ 0,5 h = 240 kg/h
Detta representerar den genomsnittliga pulverinsamlingshastigheten under den perioden. Det är inte nödvändigtvis lika med pulveriserarens faktiska materialgenomströmning eftersom en del material tillfälligt kan finnas kvar inne i maskinen eller transportsystemet, medan annat material kan gå förlorat innan det når uppsamlingsplatsen.
Steg 2: Jämför data för att skilja huvudmaskinproblem från insamlingsproblem
Jämför data som registrerats under stabil drift med data som samlats in efter att produktionen minskat. Granska utfodrings-, temperatur-, pulvertillstånd och utsläppsposter samtidigt.
Där förhållandena tillåter kan en förenklad materialbalans användas för verifiering:
Materialinsats under perioden = Insamlat pulver under perioden Redovisade materialförluster Ökning av materiallager inom systemet
Ökningen av materiallager beräknas som mängden material som finns kvar i systemet vid slutet av mätperioden minus mängden kvarvarande i början. Om mängden material som finns kvar i systemet minskar kan detta värde vara negativt.
Mätperioderna och systemgränserna måste vara konsekventa över alla termer, och mätfel bör också beaktas.
Om den faktiska genomströmningen under pulveriseringssteget inte kan mätas direkt, bör resultatet rapporteras som den genomsnittliga pulveruppsamlingshastigheten snarare än att behandlas som maskinens faktiska bearbetningskapacitet.
Steg 3: Verifiera orsaken genom kontrollerad jämförande testning
Baserat på de misstänkta faktorerna som identifierats i de två stegen, justera en relevant variabel åt gången och upprepa testet under jämförbara driftsförhållanden. Håll materialsatsen, målfinheten och mätmetoden konsekventa när det är möjligt och dokumentera alla förhållanden som inte kan hållas konstanta.
Utvärdera följande indikatorer tillsammans:
-
Utgång eller genomsnittlig pulveruppsamlingshastighet.
-
Pulverfinhet och partikelstorleksfördelning.
-
Temperaturförändringar och materialvidhäftning.
-
Utsläpp och pulveruppsamlingsförhållanden.
En justering bör endast anses effektiv när förbättringen är repeterbar och inte skapar andra oacceptabla produktionsproblem.
Hur hjälper Mao Yue kunder att utvärdera problem med Pulverizer-utgång?
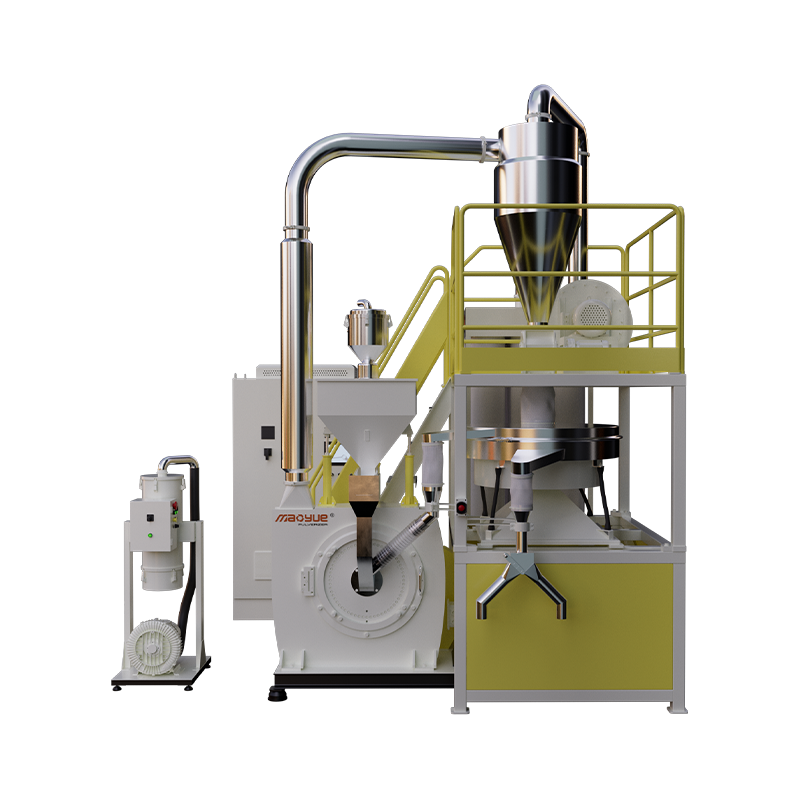
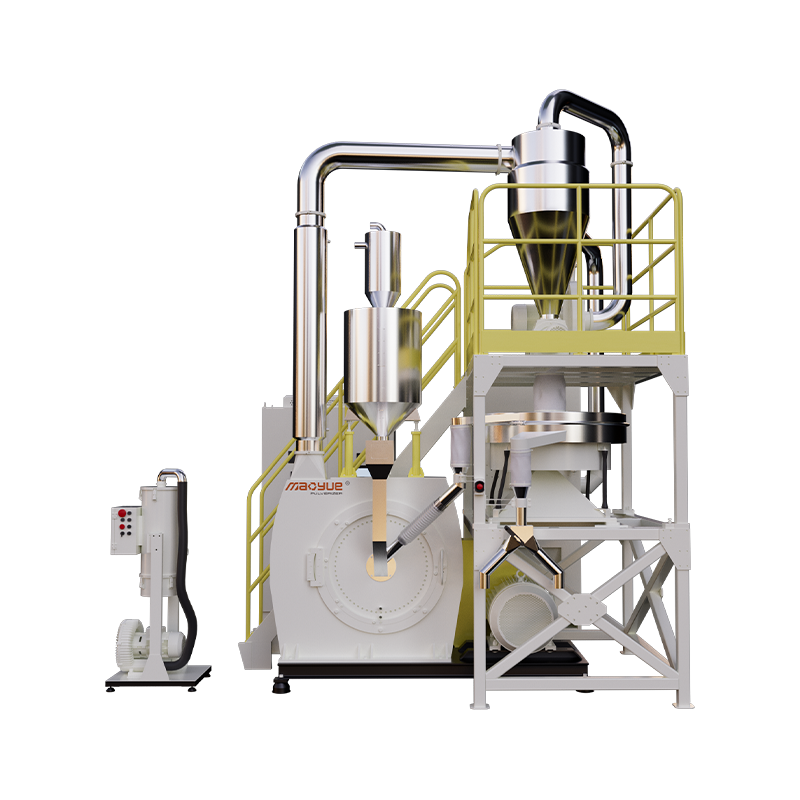
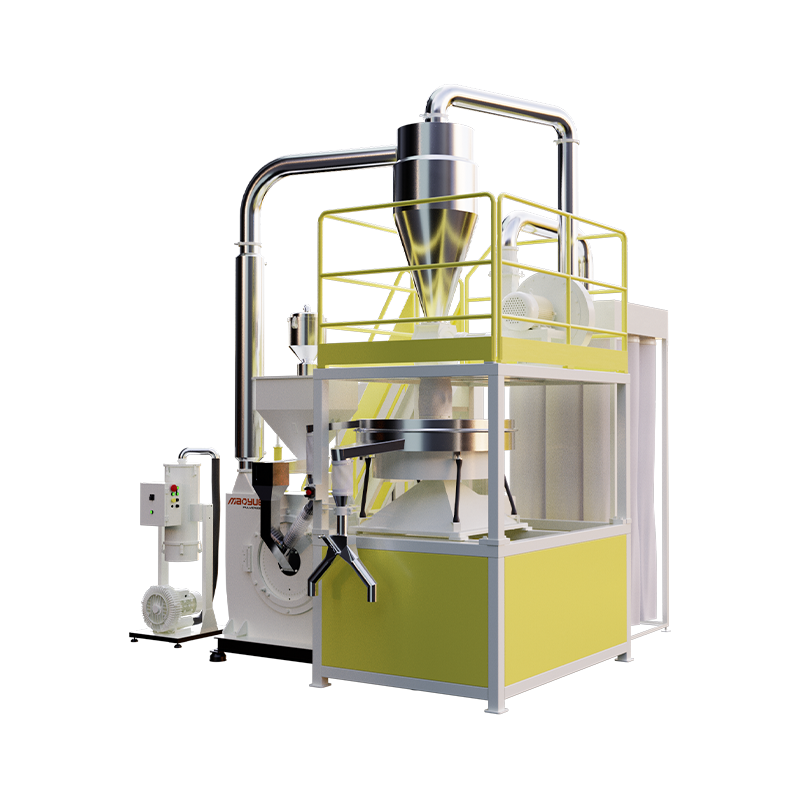
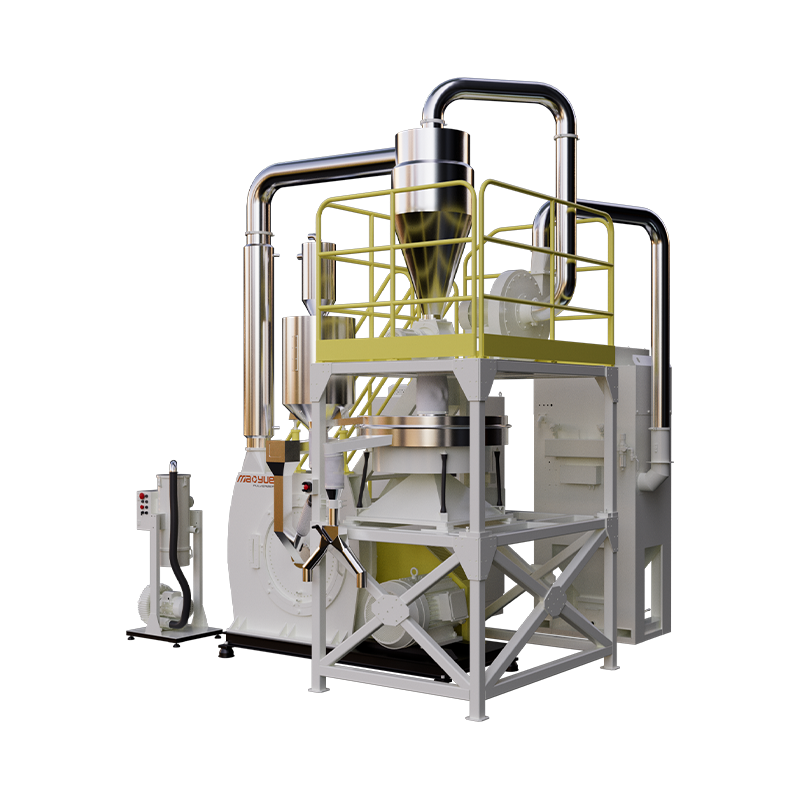
För färgmasterbatch-bearbetningsprojekt där utgångsfluktuationer är ett problem, Mao Yue fokuserar på mer än att bara rekommendera en pulveriserare. Genom faktisk materialtestning, matchning av utrustningskonfiguration, egen tillverkning av kritiska komponenter och utvärdering av hela bearbetningslinjen, hjälper Mao Yue kunderna att bedöma om utrustningen är lämplig för deras verkliga produktionskrav.

Verifiera utrustningens lämplighet genom materialtestning och kontinuerlig driftutvärdering
Mao Yue utvärderar utrustning baserat på kundernas faktiska material och produktionskrav snarare än att enbart förlita sig på materialnamn eller nominell maskinkapacitet.
Genom att testa materialprover från kunder och ta hänsyn till målfinhet, förväntad produktion och applikationskrav, kan Mao Yue utvärdera pulverkvalitet, partikelstorleksfördelning, materialflytbarhet och temperaturförändringar under testförhållandena.
För applikationer som kräver kontinuerlig drift kan testets varaktighet och utvärderingskriterier också överenskommas i förväg.
Dessa testresultat ger kunderna en mer tillförlitlig grund för att bedöma utrustningens lämplighet före köp.
Matcha Pulverizer och hjälpsystem med testresultaten

Testresultat kan hjälpa till att identifiera vilka delar av produktionslinjen som kräver närmare utvärdering. Beroende på kundens målproduktion och pulverspecifikationer kan bedömningen av utrustningens konfiguration täcka huvudpulverisatorn, matningssystemet, kylsystemet, silutrustningen och pulvertransport- och uppsamlingsenheterna.
Till exempel, om pulvret redan uppfyller den erforderliga finheten men den slutliga uppsamlade produktionen förblir låg, bör utmatnings- och uppsamlingsstegen undersökas istället för att enbart fokusera på huvudpulverisatorn.
Om temperaturökningar inträffar tillsammans med materialvidhäftning, bör materialegenskaper, matningsförhållanden och kylkonfiguration utvärderas tillsammans.
Mao Yue fokuserar på att matcha hela bearbetningslinjen till kundens material- och produktionskrav snarare än att bara välja en maskin med högre nominell kapacitet.
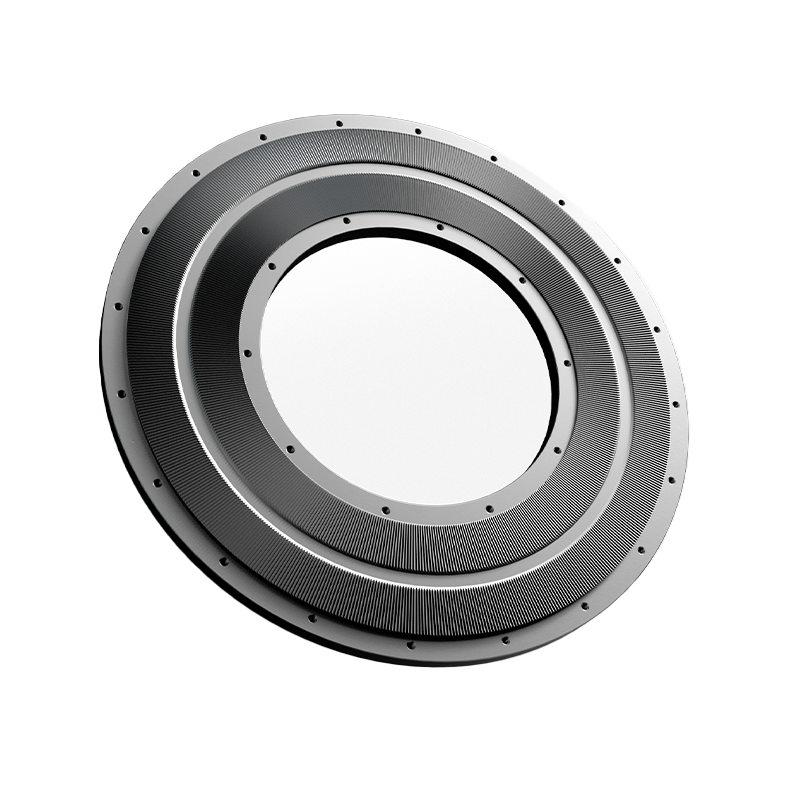
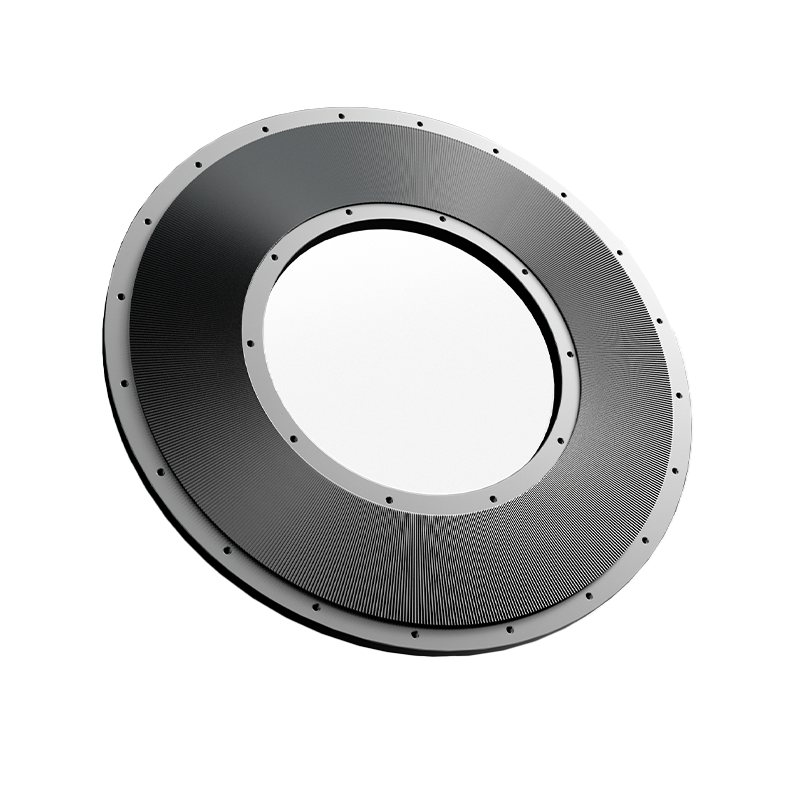
Egen tillverkning av slipskivor och blad för att styra produktionen av kritiska komponenter

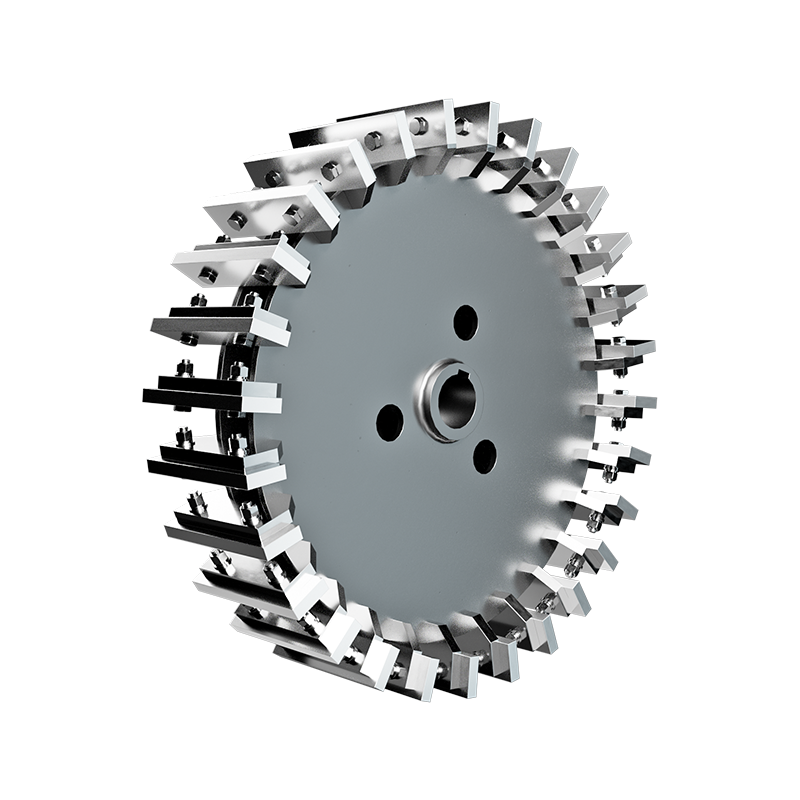
Mao Yue tillverkar sina egna slipskivor och blad, vilket ger större kontroll över viktiga tillverknings- och inspektionsprocesser för dessa kritiska komponenter.
Slipskivans design, bearbetningsnoggrannhet, yttillstånd och slitage kan alla påverka pulveriseringsprestanda under drift. Genom att hantera kritisk komponenttillverkning och inspektera komponenternas tillstånd kan Mao Yue tillhandahålla mer riktad teknisk support när kunder bedömer slitage på slipskivor, underhållskrav eller bytestidpunkt.
För kunderna ger detta en tydligare grund för att förstå tillståndet för kritiska slitagekomponenter och planera underhåll och byte under maskindrift.
Vilken information bör du förbereda innan du kontaktar en utrustningstillverkare?
Om din färgmasterbatch-pulveriserare upplever minskande produktion, fluktuerande pulveruppsamlingshastigheter eller instabil kontinuerlig drift, förbered följande information för att stödja en mer riktad bedömning:
-
Materialinformation: Polymerbärare, relevanta formuleringsdetaljer och materialsats.
-
Utfodringsförhållanden: Materialform, partikel- eller pelletstorlek, matningsmetod och ungefärlig matningshastighet.
-
Krav på pulver: Målfinhet och önskad partikelstorleksfördelning.
-
Produktionsmål: Erforderlig effekt i kg/h och förväntade drifttimmar per dag.
-
Problembeskrivning: Initial output, efterföljande output, faktisk drifttid och när nedgången börjar.
-
Driftsförhållanden: Temperaturrekord, materialvidhäftning, driftsavbrott eller materialansamling.
-
Befintlig utrustning: Pulverisatormodell och motoreffekt, kylningsmetod, urladdningskonfiguration och inställning av pulveruppsamling.
Utvärdera din Color Masterbatch Pulverizer-konfiguration
Om din färg-masterbatch-pulveriserare upplever sjunkande produktion, fluktuerande pulveruppsamlingshastigheter eller materialvidhäftning under kontinuerlig produktion, kontakta Mao Yue.
Ange din materialtyp, målpulverfinhet, strömutgång, målkapacitet och driftsförhållanden. Baserat på dina faktiska produktionskrav kan Mao Yue hjälpa till att bedöma utrustningens konfiguration och diskutera en materialtestplan där så är lämpligt.
Testresultaten gäller de specifika material och testförhållanden som används. Faktisk produktionsprestanda kan fortfarande påverkas av formulering, driftsparametrar och förhållanden på plats.