中文简体
Under pulverisering av färgförråd kan långvarig drift av utrustningen leda till en ökning av grova partiklar, instabil partikelstorleksfördelning, minskad kvalificerad pulverproduktion eller högre bearbetningstemperaturer. Dessa förändringar kan vara relaterade till slitage på slipskivor, men de kan också påverkas av råmaterial, matningsförhållanden, kylprestanda eller siktningseffektivitet.
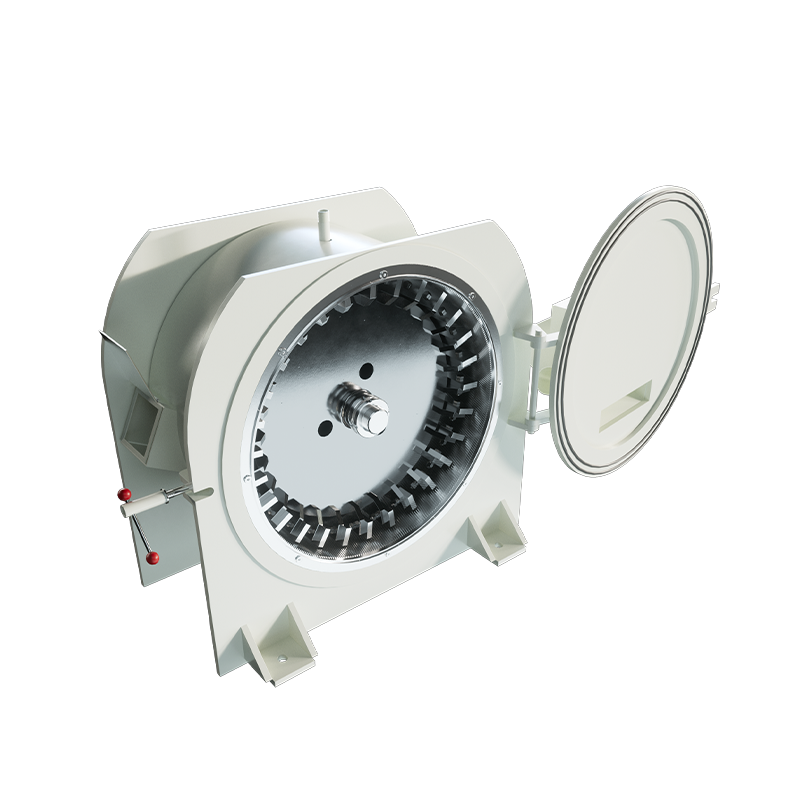
Slipskivor är kritiska komponenter i en färg-masterbatch-pulveriserare. Deras skärande tillstånd, tandgeometri och arbetsgap påverkar pulveriseringsprocessen direkt. När slipskivorna gradvis slits kan utrustningen fortsätta att fungera normalt men blir mindre kapabel att konsekvent producera pulver som uppfyller de erforderliga specifikationerna.
Därför bör avgörandet av om slipskivor behöver slipas om eller bytas inte enbart bero på graden av slitage. Partikelstorleksfördelning, kvalificerad pulverproduktion och kontinuerlig driftprestanda bör också utvärderas.
Den här artikeln förklarar de huvudsakliga orsakerna till slitage på slipskivor, dess effekter på färgmasterbatch-pulverkvalitet och produktion, praktiska diagnostiska metoder och hur Mao Yue hjälper kunder att välja lämpliga underhålls- och ersättningslösningar genom egen tillverkning av slipskivor och applikationsutvärdering.
Varför slits slipskivor under Color Masterbatch Pulverizing?
Color masterbatch består vanligtvis av polymerbärare, pigment, fyllmedel och andra tillsatser. Under pulveriseringen kommer materialet kontinuerligt i kontakt med roterande och stationära slipskivor och utsätts för skärning, stötar och friktion. Med tiden förändras skäreggarna och kuggprofilerna på slipskivorna gradvis.
Slitagehastigheten påverkas huvudsakligen av följande faktorer:
-
Materialsammansättning och fyllmedel: Vissa hårda oorganiska pigment eller mineralfyllmedel kan öka slitaget beroende på deras hårdhet, koncentration och partikelegenskaper.
-
Slipskivans gap och driftsförhållanden: Ett alltför smalt gap, felaktig inriktning, onormal kontakt eller instabil matning kan öka lokala mekaniska belastningar och slitagerisker.
-
Drifttid och materialföroreningar: Slitage ackumuleras under långvarig drift, medan hårda främmande partiklar som kommer in i slipkammaren kan orsaka kantflisning eller lokal skada.
Vanliga typer av slitage på slipskivor och deras tekniska effekter
Olika typer av slitage på slipskivor kan påverka pulveriseringsprestandan på olika sätt.
Slipskivans slitage innebär mer än gradvis mattning av skäreggar. Det kan också förändra tandgeometrin, lokala arbetsgap och krafterna som verkar på material inom slipzonen.
När effektiv skärverkan minskar kan materialet kräva upprepad bearbetning för att nå målpartikelstorleken, vilket potentiellt påverkar pulverkvalitet, mekanisk belastning och bearbetningstemperatur.
De faktiska effekterna beror på slipskivans design, materialegenskaper och driftsförhållanden. Därför bör slipskivans livslängd inte bestämmas enbart av drifttimmar.
Hur påverkar slipskivans slitage Color Masterbatch Powder Quality och Output?
Slipskivans slitage kan påverka partikelstorleksfördelning, kvalificerad pulverproduktion, bearbetningstemperatur och kontinuerlig produktionsstabilitet.
Förändringar i partikelstorleksfördelning
När slipskivors skäreggar blir matta eller tandgeometrin förändras, kan den effektiva skärverkan minska, medan upprepad friktion eller kompression av materialet kan öka.
Under liknande råmaterial och driftsförhållanden kan slitna slipskivor ge en högre andel grova partiklar eller en bredare partikelstorleksfördelning.
Vissa operatörer försöker kompensera för minskad skärprestanda genom att minska slipskivans gap. Däremot kan överdriven spaltjustering öka andelen fina partiklar, friktionsvärme eller mekanisk belastning.
Därför bör slipskivans prestanda inte utvärderas enbart utifrån om pulvret når målmaskstorleken. Den fullständiga partikelstorleksfördelningen (PSD), inklusive grova och fina partikelfraktioner, bör också beaktas.
Minskning av kvalificerad pulverproduktion
Slipskivans slitage orsakar inte nödvändigtvis en omedelbar minskning av utrustningens genomströmning. I vissa fall förblir matningshastigheten och den faktiska uppsamlade pulverproduktionen relativt stabila, medan andelen pulver som uppfyller kraven minskar.
Tre nyckelindikatorer bör särskiljas:
Kvalificerad pulverutgång = faktisk insamlad pulverutgång × kvalificerat pulver i procent
Tänk till exempel på en färgförrådspulveriserare med en matningshastighet på 500 kg/h och en faktisk uppsamlad pulverproduktion på 480 kg/h.
-
När den kvalificerade pulverprocenten är 80 % är kvalificerad pulverproduktion 384 kg/h.
-
När den kvalificerade pulverprocenten minskar till 65 %, sjunker kvalificerad pulverproduktion till 312 kg/h.
Även om matningshastigheten och uppsamlad pulverproduktion förblir oförändrad, minskar kvalificerad pulverproduktion med 72 kg/h, vilket motsvarar en minskning med 18,75 %.
Detta är endast ett räkneexempel och representerar inte faktiska Mao Yue-testdata. Skillnaden mellan matningshastighet och uppsamlat pulver ska inte automatiskt behandlas som materialförlust, eftersom material som kvarhålls i systemet och mätförhållanden också måste beaktas.
För tillverkare ger kvalificerad pulverproduktion en mer meningsfull indikation på hur slitage på slipskivor påverkar den faktiska produktionseffektiviteten än enbart utrustningens genomströmning.
Ökning av bearbetningstemperatur
När slipskivans skäreffektivitet minskar, kan mer mekanisk energi försvinna genom friktion och upprepad materialdeformation, vilket ökar värmeutvecklingen under pulverisering.
För vissa värmekänsliga färgförrådsformuleringar kan högre bearbetningstemperaturer orsaka polymermjukning, materialvidhäftning eller pulveragglomerering, vilket påverkar pulverutsläpp och produktionsstabilitet.
Enbart en temperaturhöjning bekräftar dock inte slipskivans slitage. Kylsystemets prestanda, matningshastighet och råmaterialegenskaper bör också undersökas.
Minskad kontinuerlig produktionsstabilitet
Ojämnt slitage på slipskivorna kan orsaka variationer i lokala pulveriseringsförhållanden, orsaka fluktuationer i partikelstorleksfördelning eller kvalificerad pulverproduktion under kontinuerlig drift.
När slipskivorna inte längre konsekvent kan uppfylla de erforderliga pulverspecifikationerna, kan operatörer behöva justera slipspalten ofta, minska matningshastigheten eller stoppa utrustningen för underhåll.
Därför bör slipskivans prestanda utvärderas med hjälp av kontinuerliga produktionsdata under stabila driftsförhållanden snarare än att enbart förlita sig på kortvariga testkörningar.
Hur kan slipskivans slitage verifieras genom praktiska tester?
En ökning av grova partiklar, högre bearbetningstemperaturer eller minskad kvalificerad pulverproduktion betyder inte nödvändigtvis att slipskivorna behöver bytas ut.
Diagnos bör börja med att identifiera onormala operationssymtom, följt av inspektion och kontrollerad testning för att fastställa den faktiska orsaken.
Steg 1: Identifiera inspektionsprioriteringar baserat på driftssymtom
Denna tabell är avsedd att hjälpa till att begränsa potentiella orsaker. Slipskivans slitage ska inte bekräftas baserat på ett enda symptom.
Steg 2: Inspektera slipskivorna och eliminera andra potentiella orsaker
Efter att ha stängt av utrustningen på ett säkert sätt, kopplat bort strömförsörjningen och slutfört de nödvändiga spärrprocedurerna, inspektera slipskivans skärkanter, tandgeometri, lokal skada och ojämnt slitage.
Vid behov, mät kritiska dimensioner och driftsgapet, jämför sedan resultaten med de toleranser som anges av utrustningstillverkaren.
Verifiera samtidigt om råvarusatser, foderpartikelstorlekar, kylningsprestanda, siktningsförhållanden eller pulveruppsamlingsförhållanden har ändrats.
Detta hjälper till att förhindra att problem i andra delar av systemet felaktigt tillskrivs slipskivans slitage.
Steg 3: Genomför kontrollerade jämförande tester
Om utrustningens konstruktion och testförhållanden tillåter, använd samma material för att jämföra slitna slipskivor med slipskivor i gott skick som är korrekt anpassade till utrustningen.
Håll materialsammansättningen, matningsförhållandena, kylningsförhållandena och skärmspecifikationerna så konsekventa som möjligt under testningen.
Registrera det faktiska slipskivans gap, utrustningens belastning och provtagningstiden efter att stabil drift har fastställts.
Om de slipskivor som jämförs har olika geometrier eller strukturell design, bör dessa skillnader dokumenteras tydligt för att undvika att alla prestandaförändringar direkt tillskrivs slitage.
Rekommenderade nyckeltal
Om partikelstorleksfördelning, kvalificerad pulverproduktion eller temperaturprestanda förbättras efter att slipskivorna har reparerats eller bytts ut, medan andra driftsförhållanden förblir väsentligen oförändrade, kan resultaten ge ytterligare bevis på effekterna av slipskivans slitage.
Men om förbättringen är obetydlig bör råvarorna, siktsystemet, kylsystemet och pulveruppsamlingssystemet undersökas närmare istället för att automatiskt tillskriva slipskivorna problemet.
Ska slipskivor slipas om eller bytas ut?
Alla slitna slipskivor behöver inte bytas omedelbart. Lämplig underhållsmetod beror på graden av slitage, kvarvarande dimensioner, strukturell design och faktiska produktionskrav.
För slipskivor som lämpar sig för omslipning måste kugggeometri, dimensioner, installationsnoggrannhet och arbetsavstånd fortfarande uppfylla de erforderliga specifikationerna efter omslipning.
Om den nödvändiga geometrin inte kan återställas eller om det inte finns tillräckligt med material för att säkerställa säker drift, bör utbyte övervägas.
Beslut om underhåll av slipskivor bör inte baseras enbart på kostnaden för omslipning kontra att köpa nya skivor. Driftstopp, underhållsfrekvens, reservdelskostnader och kvalificerad pulverproduktion bör också beaktas.
Hur hjälper Mao Yue kunder att förbättra slipskivans prestanda?
För tillverkare av färgmasterbatch måste ersättningsslipskivor uppfylla mer än grundläggande installationsmått. Tandgeometri, materialval, tillverkningsnoggrannhet och faktiska pulverkrav är också viktiga.
Mao Yue tillverkar plastpulverslipskivor och skärverktyg internt, kombinerar kritisk komponentbearbetning, dimensionsanpassning och applikationsutvärdering för att tillhandahålla slipskivorslösningar för kompatibel utrustning.
Egen tillverkning av slipskivor: Förbättring av dimensions- och tandprofilkompatibilitet
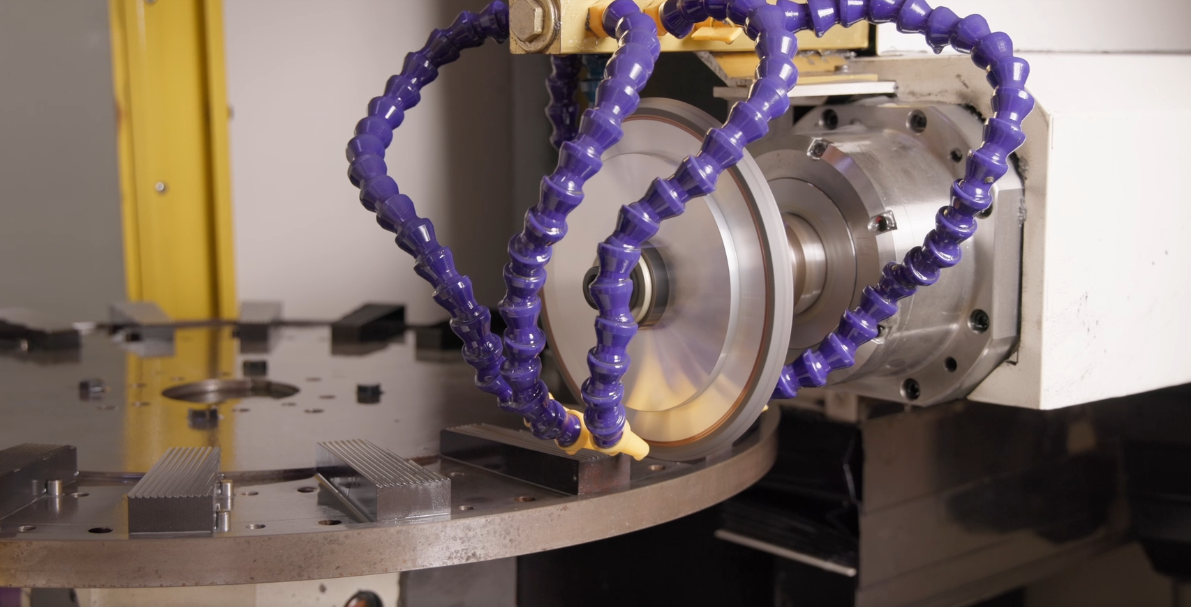
Även när ersättningsslipskivor har samma ytterdiameter, kan skillnader i tjocklek, monteringshålspositioner, tandgeometri eller arbetsytas dimensioner påverka installations- och pulveriseringsprestandan.
Mao Yue har egen tillverkningskapacitet för slipskivor och skärverktyg. Baserat på utrustningsmodeller, tekniska ritningar eller fysiska mått tillhandahållna av kunder, kan Mao Yue utvärdera kritiska monteringsdimensioner, tandgeometri och tillverkningskrav.
Genom egen bearbetning och precisionsslipning kan Mao Yue kontrollera kritiska arbetsytor, tandprofiler och relaterade dimensioner under tillverkningen i stället för att enbart förlita sig på standardreservdelsmodeller.
Detta ger en tillverkningsgrund för slipskivors kompatibilitet och bearbetningskonsistens.
Före köp kan kunder granska slipskivor, kritiska dimensioner, toleranser och relevanta inspektionsdokument enligt projektkrav, vilket hjälper till att minska installations- och idrifttagningsrisker orsakade av inkompatibla reservdelar.
DC53 Verktygsstål och precisionsslipning: Fokus på slitstyrka och kvarhållande av tandprofil
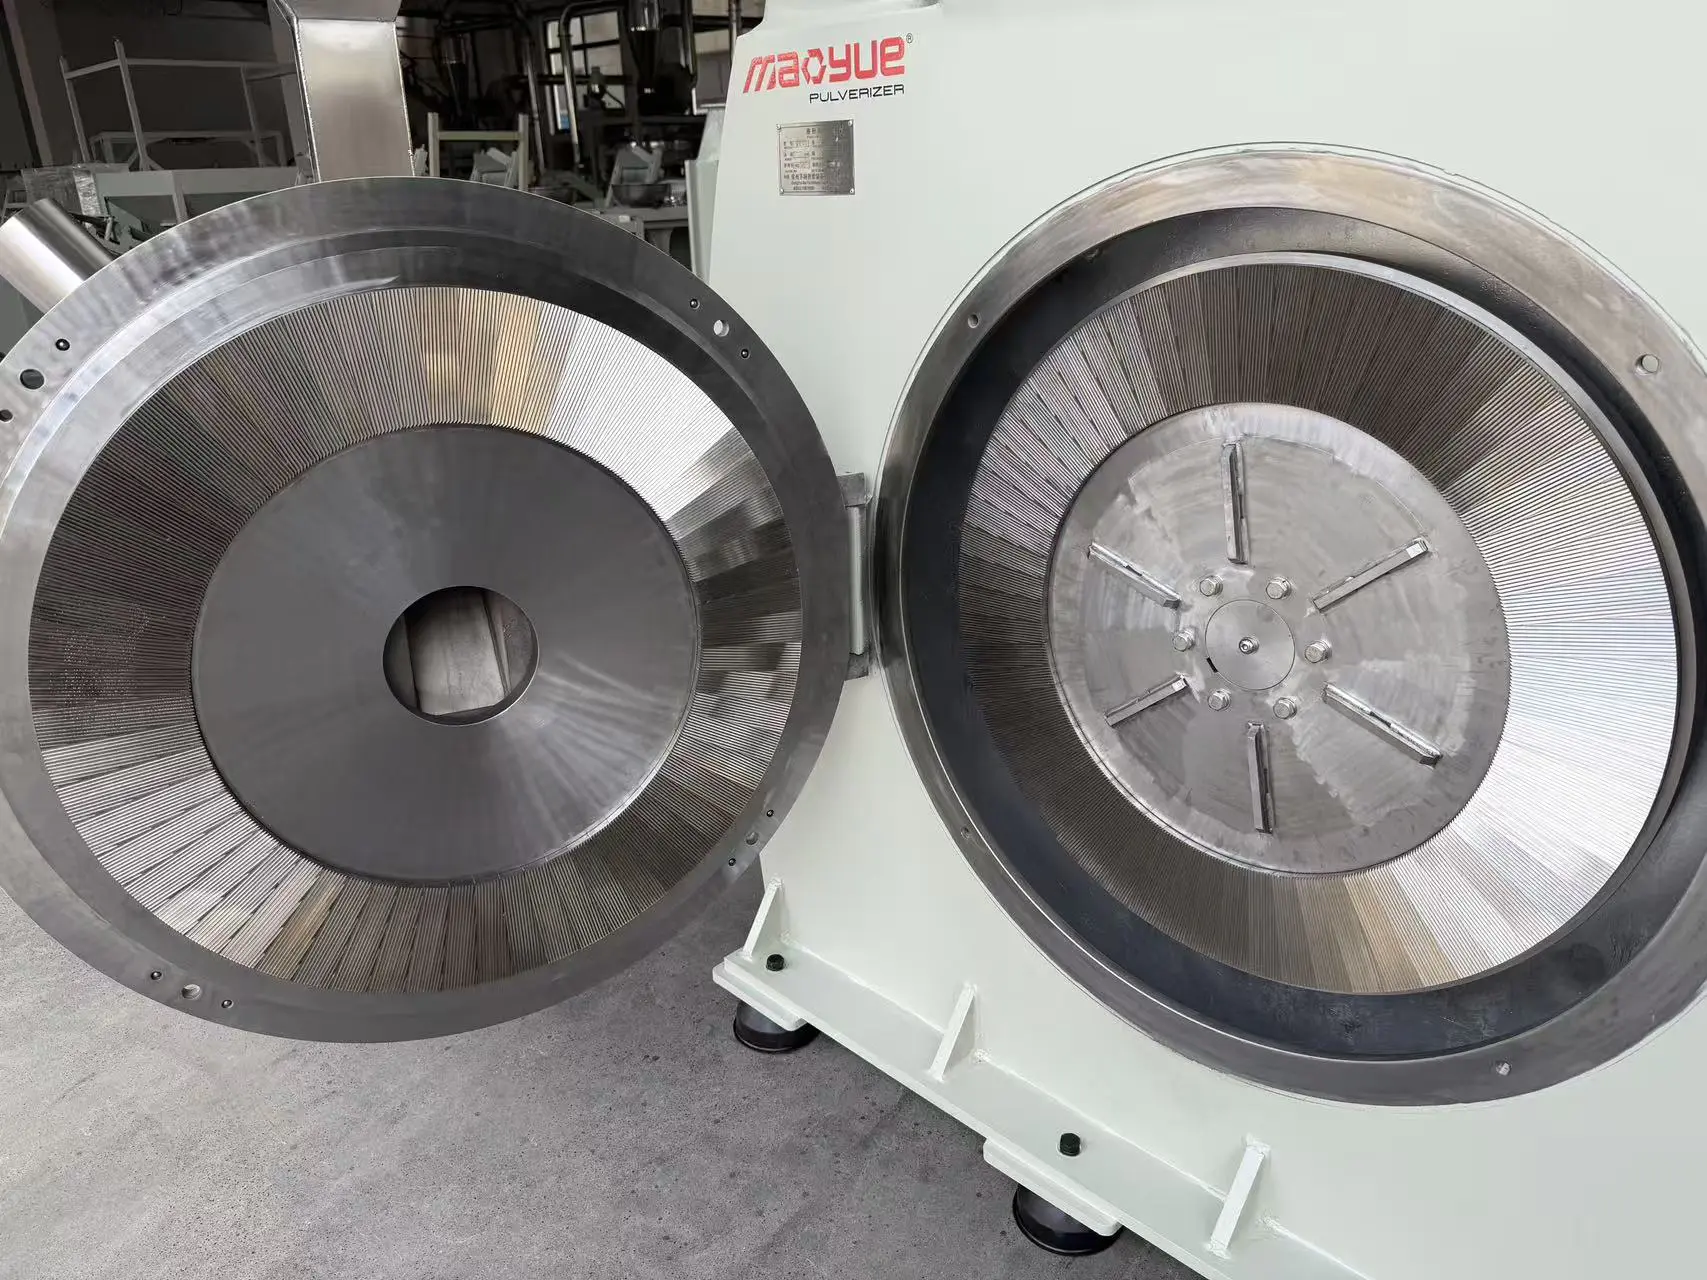
Vissa pigment och mineralfyllmedel i färgförråd kan öka slitaget på slipskivorna. Därför är materialval och tillverkningsprocesser viktiga överväganden vid val av slipskivor.
Mao Yue använder DC53 verktygsstål i tillämpliga slipskivor och skärverktygskonfigurationer, kombinerar värmebehandling och precisionsslipning enligt komponentkrav.
Slipskivans slitageprestanda beror inte bara på materialkvaliteten utan också på hårdhet, värmebehandlingstillstånd, skäregggeometri och bearbetningsnoggrannhet.
Genom materialval och tillverkningsprocesskontroll ger Mao Yue en grund för att bibehålla den avsedda skärprestandan för slipskivor.
Kunder kan verifiera materialinformation, hårdhetsinspektionsregister, tandprofildimensioner och bearbetningstoleranser enligt specifika produktkrav.
Den faktiska livslängden måste fortfarande utvärderas baserat på materialets nötningsförmåga, driftsförhållanden och underhållspraxis. Det kan inte bestämmas enbart av materialkvaliteten.
Solida och segmenterade slipskivor: Välja strukturer baserat på underhållskrav
Olika slipskivor har olika underhållsmetoder och reservdelskostnader.
Mao Yue tillhandahåller solida och segmenterade slipskivor för olika kompatibla utrustningskonfigurationer.
-
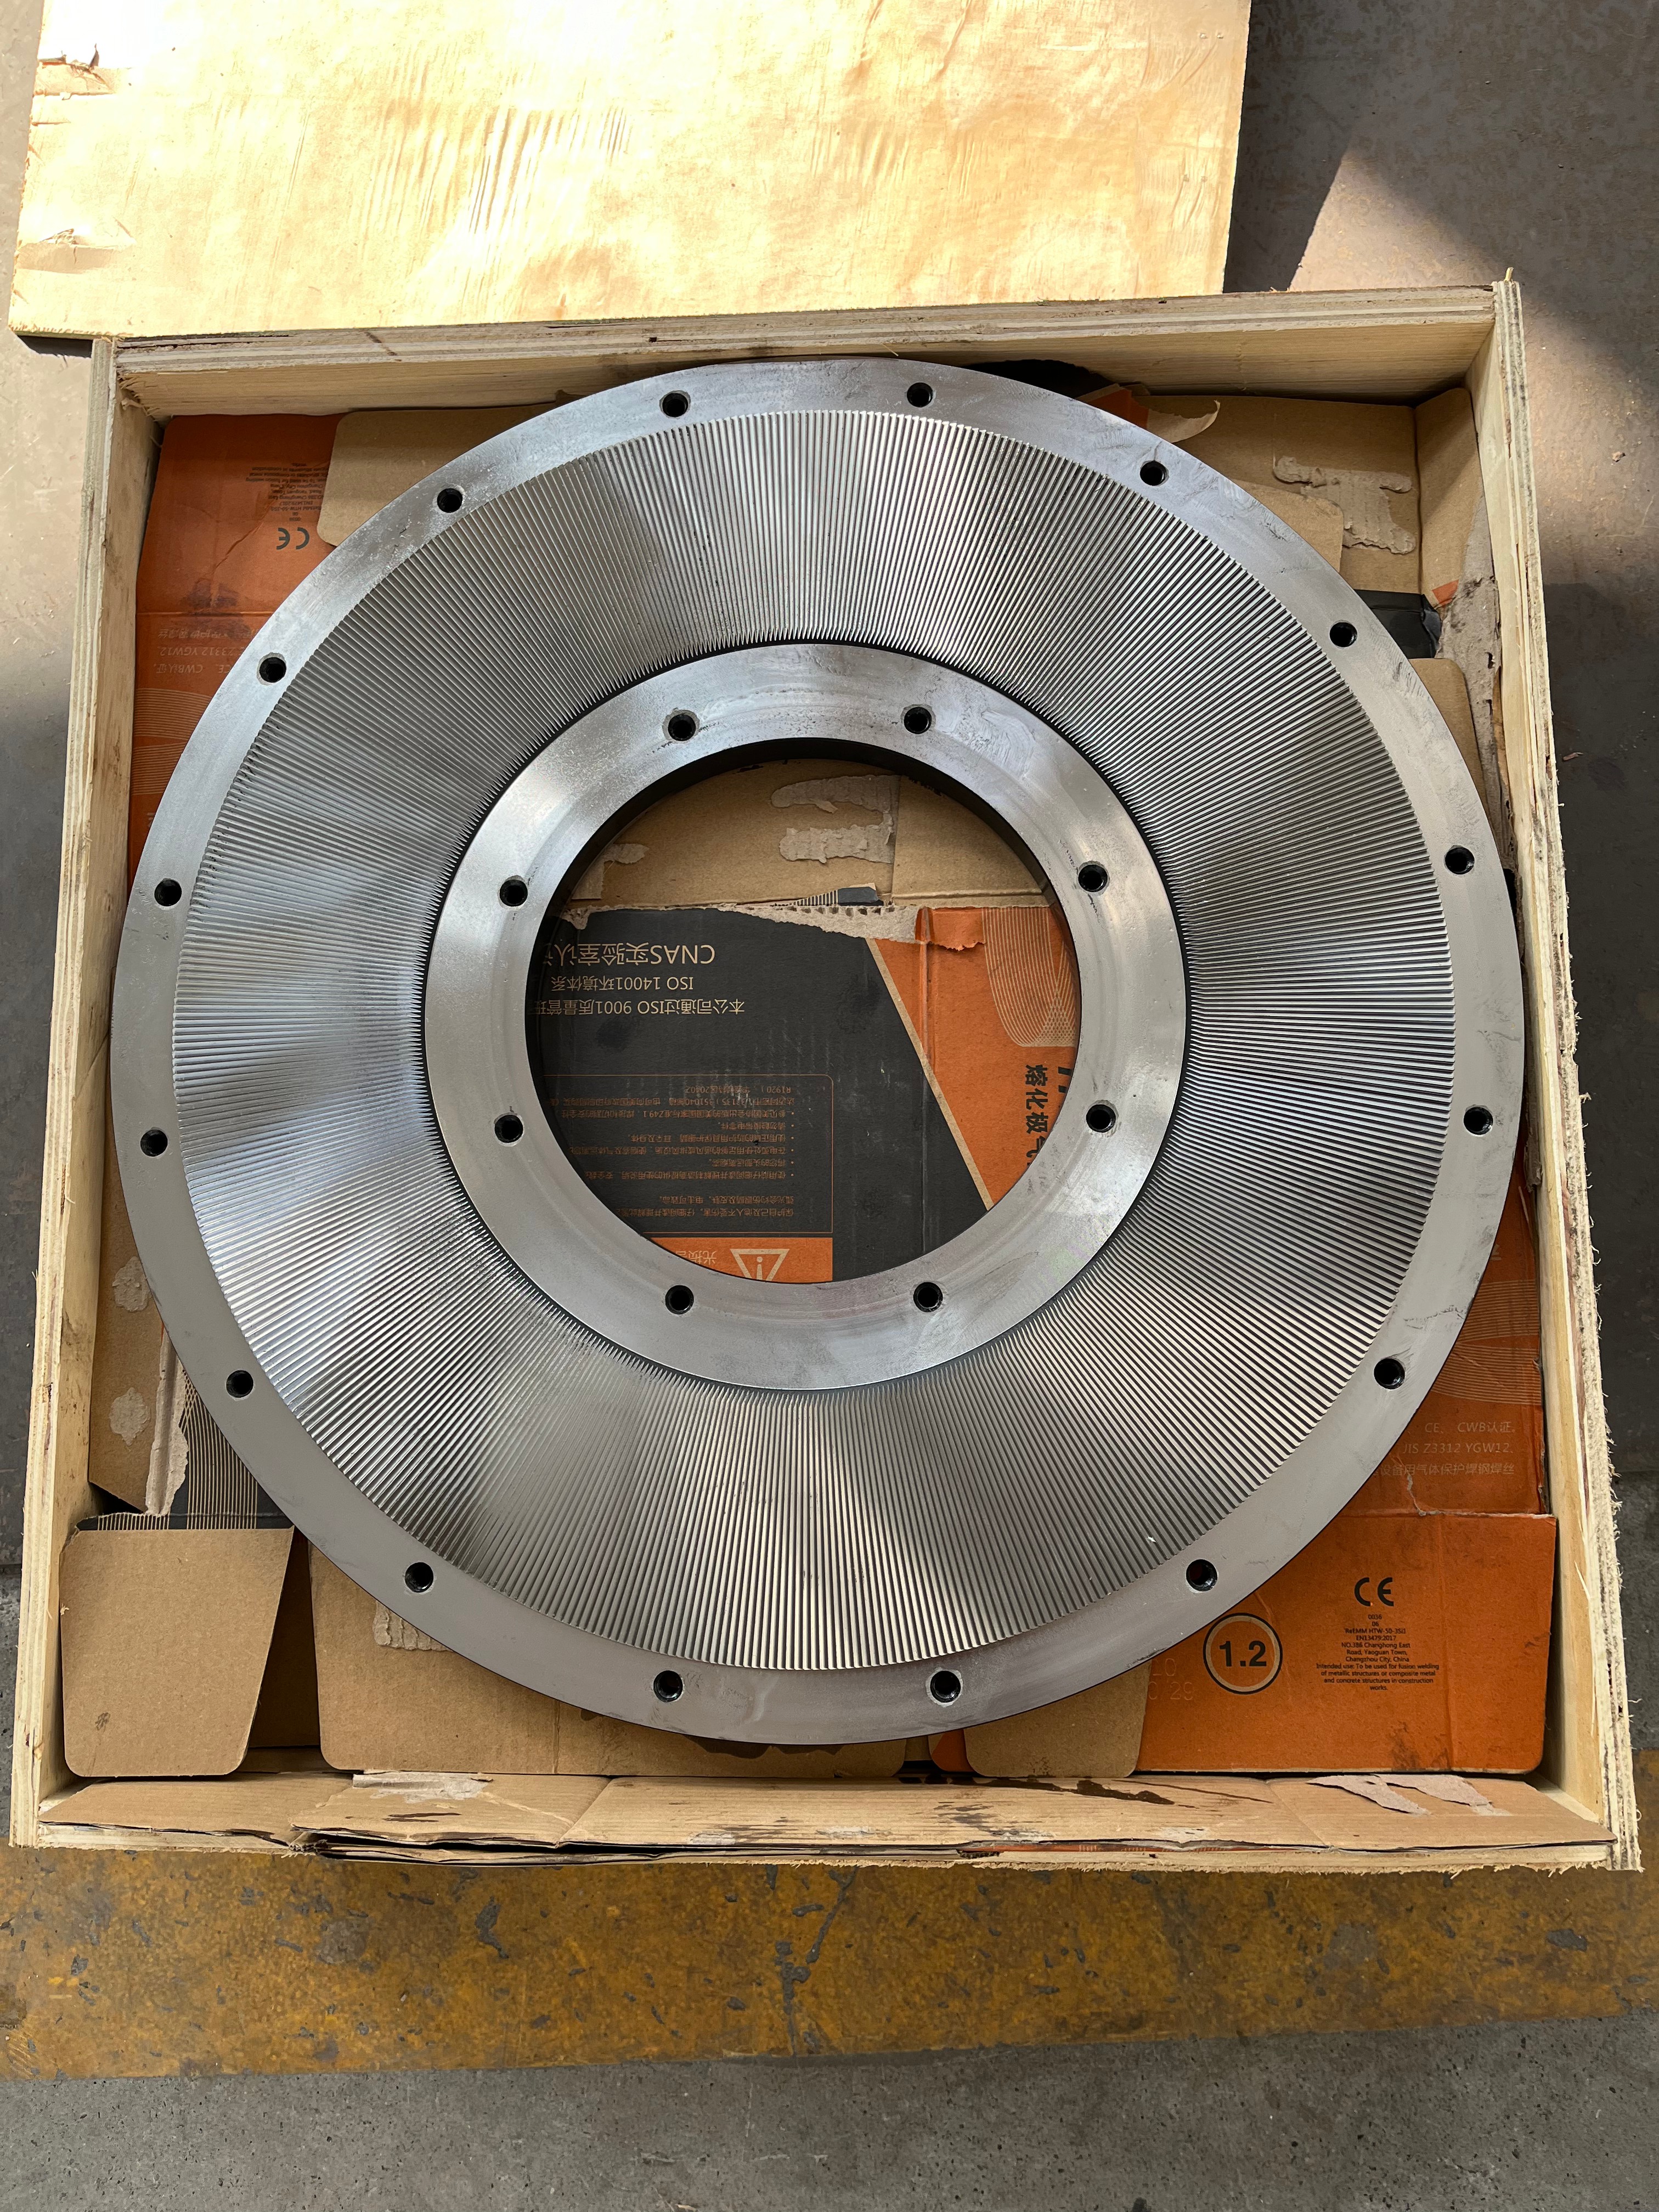
Solida slipskivor: Omslipning eller utbyte utvärderas utifrån slitaget på hela arbetsytan.
-
Segmenterade slipskivor: Vissa konstruktioner tillåter att enskilda slitna slipelement byts ut enligt den strukturella designen.
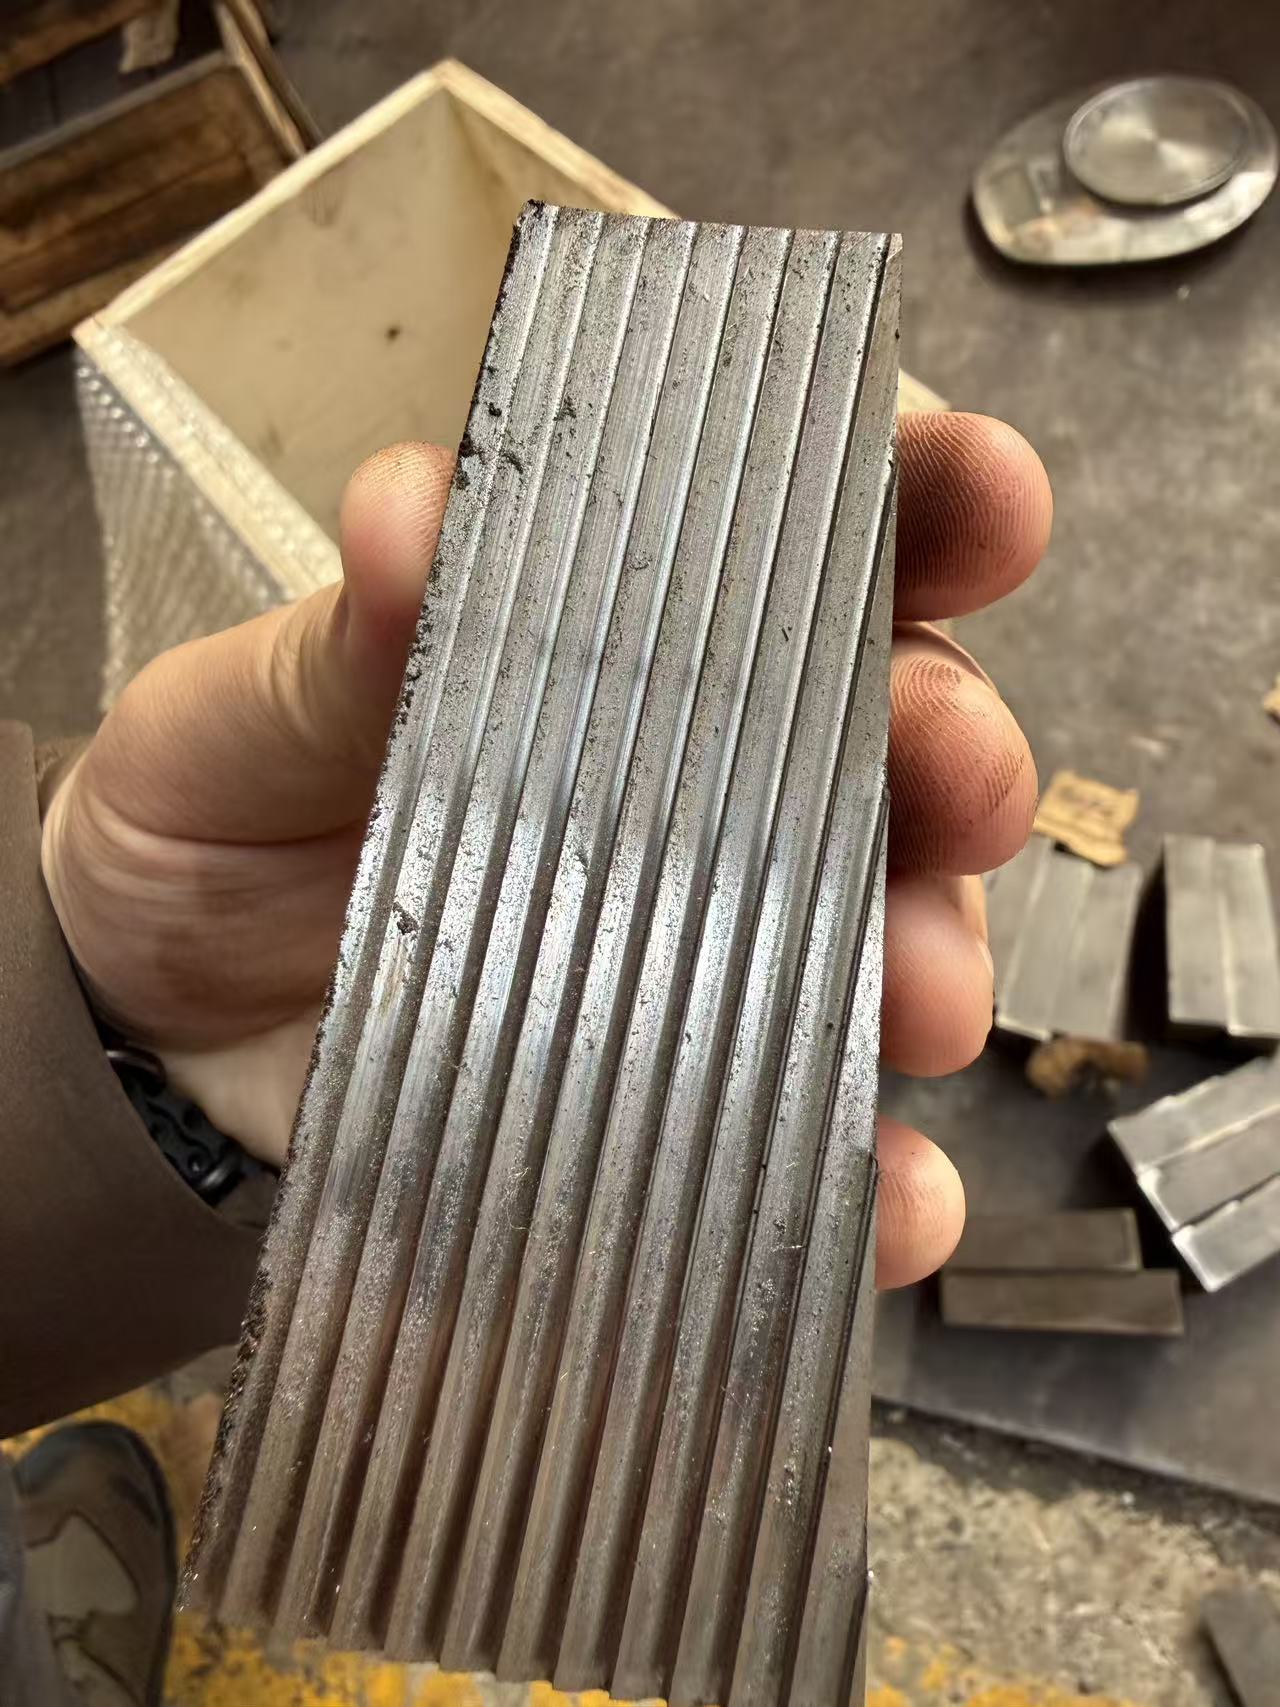
För produktionslinjer som kräver frekvent underhåll kan segmenterade slipskivor minska antalet slipkomponenter som behöver bytas ut under vissa förhållanden. Den faktiska underhållstiden och kostnaderna beror dock på strukturell design och driftsförhållanden.
Mao Yue kan hjälpa kunder att jämföra kompatibilitet och långsiktiga underhållskostnader för olika slipskivorslösningar baserat på utrustningens monteringsdimensioner, skivans struktur och underhållskrav.
All utrustning kan inte direkt konverteras mellan solida och segmenterade slipskivor. Strukturell kompatibilitet måste bekräftas innan valet.
Faktisk materialtestning: Val av anslutningsslipskiva med kvalificerad pulverutgång
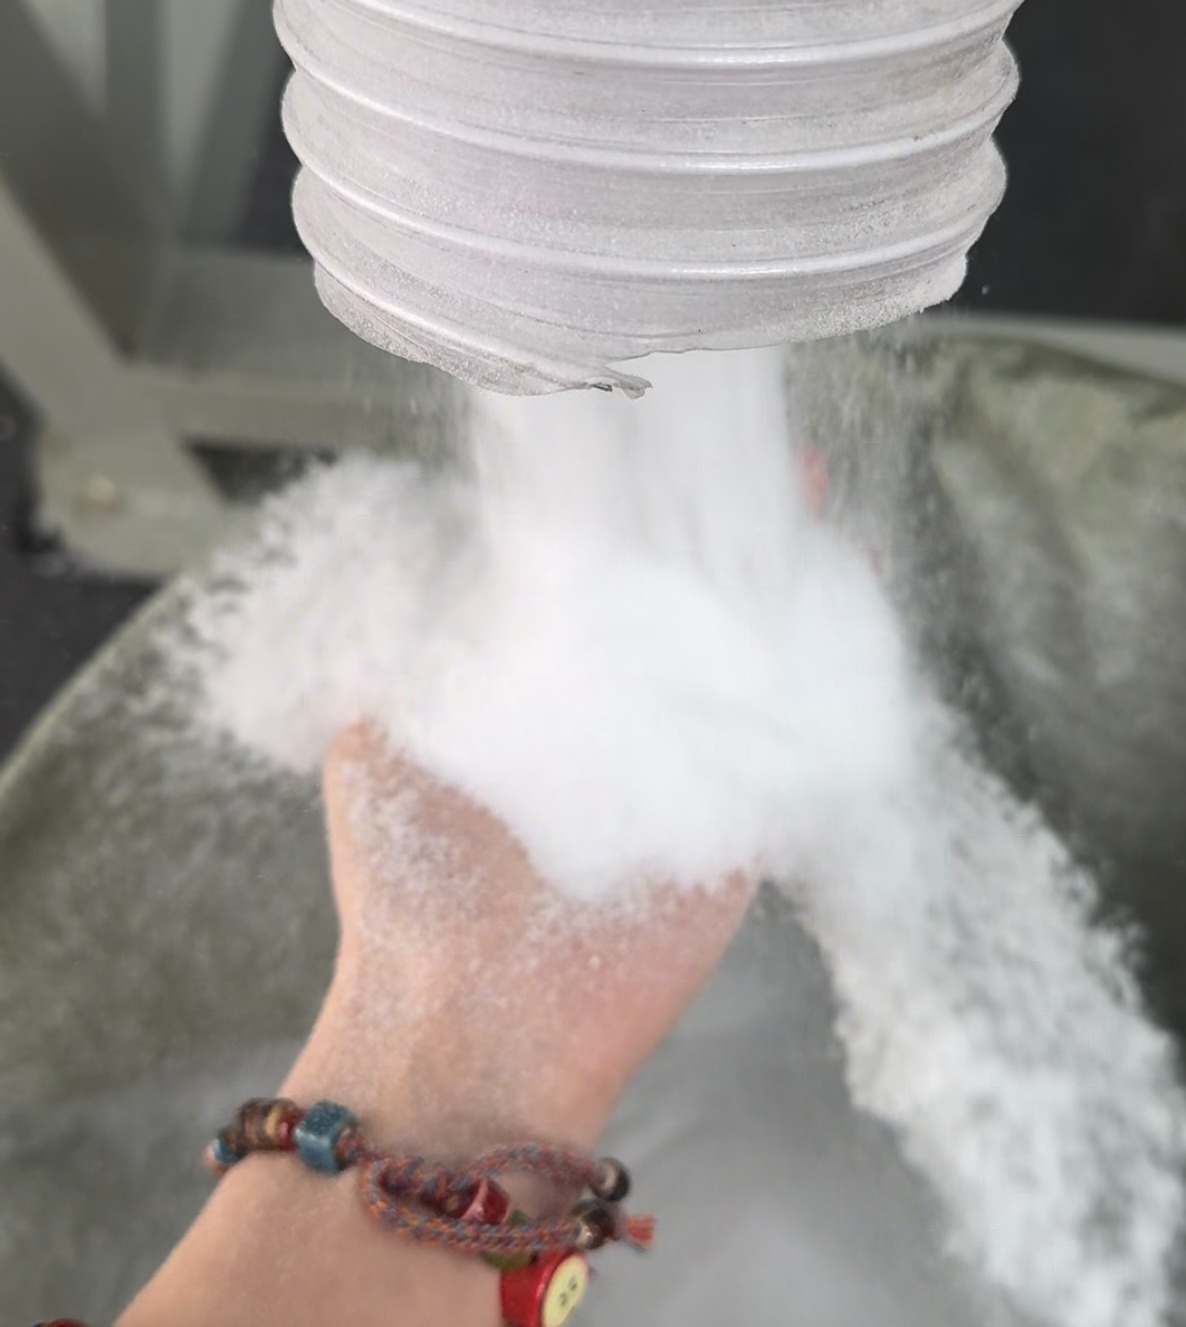
Även när slipskivors material och tillverkningsnoggrannhet uppfyller de erforderliga specifikationerna, kan olika färgförrådsformuleringar uppvisa olika pulveriseringsegenskaper.
Mao Yue kan utvärdera lämpliga slipskivors konfigurationer och testförhållanden baserat på kundernas färgförrådsmaterial, målpartikelstorlekar och produktionskapacitetskrav.
Där projektförhållandena tillåter, kan faktiska materialpulveriseringstester utföras för att registrera:
-
Partikelstorleksfördelning och grova/fina partikelfraktioner
-
Faktiskt insamlat pulver och kvalificerat pulver
-
Bearbetningstemperatur och kontinuerlig driftprestanda
Denna utvärderingsmetod kopplar valet av slipskivor med den faktiska mängden kvalificerat pulver som kunder kan få, snarare än att enbart förlita sig på materialkvaliteter, motoreffekt eller nominell bearbetningskapacitet.
För köpare hjälper faktiska testposter också att jämföra pulverkvalitet, effektiv produktion och driftsförhållanden över olika konfigurationer.
Vad ska köpare jämföra när de köper ersättningsslipskivor?
För kunder som letar efter ersättningsslipskivor för färg-masterbatch-pulveriserare, bör inköpsutvärderingar fokusera på fyra nyckelområden: teknisk kompatibilitet, tillverkningskvalitet, prestandaverifiering och långsiktiga kostnader.
Enbart inköpspriset för en slipskiva representerar inte fullt ut dess långsiktiga driftskostnad.
Köpare bör också överväga underhållsfrekvens, stilleståndstid, pulverhantering utanför specifikationerna och faktisk kvalificerad pulverproduktion.
När du väljer en leverantör bör därför prioritet ges till om leverantören kan tillhandahålla tydliga tillverkningsspecifikationer, utvärdering av installationskompatibilitet och nödvändig teknisk support snarare än att jämföra offerter enbart.
Vanliga frågor om slipskivor
Hur länge håller Color Masterbatch Pulverizer-slipskivor?
Slipskivans livslängd beror på materialsammansättning, nötningsförmåga, driftsförhållanden, slipskivors material och underhållsrutiner.
I stället för att förlita sig på en fast livslängd är ett mer tillförlitligt tillvägagångssätt att utvärdera slipskivans tillstånd tillsammans med pulverproduktionsrekord.
Kan slitage på slipskivor öka andelen grovt pulver?
Ja, det kan det. Slitna skäreggar eller förändringar i tandgeometri kan minska den effektiva pulveriseringsprestanda och öka andelen grova partiklar under liknande driftsförhållanden.
Men även screening och utfodringsförhållanden bör kontrolleras.
Kan slitage på slipskivor orsaka högre pulveriseringstemperaturer?
Ja, det kan det. När skäreffektiviteten minskar och friktionen eller upprepad materialdeformation ökar, kan slitage på slipskivorna bidra till högre bearbetningstemperaturer.
Kylprestanda och utfodringsförhållanden måste dock också utvärderas.
Behöver båda slipskivorna bytas ut som ett set?
Inte nödvändigtvis. Beslutet bör baseras på slitageförhållandena för båda slipskivorna, matchande tandgeometri, återstående dimensioner och tillverkarens rekommendationer.
Före byte bör båda arbetsytorna inspekteras för att avgöra om individuellt utbyte eller utbyte som en uppsättning är lämpligare.
Kan Mao Yue tillhandahålla ersättningsslipskivor för befintliga malare?
Mao Yue tillhandahåller slipskivortillverkning och dimensionsanpassningstjänster för kompatibla pulveriseringsdesigner.
Kunder kan tillhandahålla sin utrustningsmodell, befintliga slipskivor, dimensioner och materialkrav för kompatibilitetsutvärdering.
Slutsats: Utvärdera slipskivans slitage genom faktisk kvalificerad pulverutgång
Slitskivans slitage kan påverka skäreffektiviteten, partikelstorleksfördelningen, bearbetningstemperaturen och kontinuerlig produktionsstabilitet under pulverisering av färgförråd.
En ökning av grova partiklar eller en minskning av produktionen betyder dock inte nödvändigtvis att slipskivorna måste bytas ut.
Slipskivans tillstånd bör inspekteras, medan potentiell påverkan från råvaror, matning, kylning, siktning och pulveruppsamlingssystem bör elimineras innan underhållslösningar utvärderas genom faktiska tester.
För tillverkare är nyckeln inte bara om slipskivorna kan fortsätta att fungera, utan om utrustningen konsekvent kan producera pulver som uppfyller de krav som krävs till en rimlig underhållskostnad.
Behöver din Color Masterbatch Pulverizer en teknisk utvärdering av slipskiva?
Upplever din pulveriserare en ökning av grova partiklar, instabil partikelstorleksfördelning eller minskad kvalificerad pulverproduktion?
Mao Yue tillverkar slipskivor och skärverktyg för plastpulveriserare internt, vilket ger dimensionsanpassning, ersättningsslipskivor och stöd för applikationsutvärdering för kompatibel utrustning.
Vänligen ge Mao Yue följande information:
-
Pulverizermodell och befintliga slipskivors mått eller tekniska ritningar
-
Grundläggande information om färgmasterbatch-bäraren, pigment och fyllmedel
-
Mål pulverpartikelstorlek eller maskkrav
-
Aktuella pulveriseringsproblem och relevanta produktionsregister, om tillgängligt
Mao Yues tekniska team kan hjälpa till med att utvärdera slipskivors kompatibilitet, slitagerelaterade problem och lämpliga ersättningslösningar.
Skicka in dina specifikationer för slipskivor idag och begär en teknisk utvärdering från Mao Yue.