中文简体
Under pulverisering av färgförråd kan vissa tillverkare upptäcka att deras pulveriserare fungerar normalt, men mängden pulver som samlas upp är lägre än förväntat. En del pulver kan ansamlas inuti transportrörledningar, fästa vid utrustningens ytor eller transporteras med luftflöde in i dammuppsamlingssystemet nedströms.
Otillräcklig pulveruppsamling tyder inte nödvändigtvis på en minskning av pulveriseringskapaciteten. Problemet kan vara relaterat till partikelstorleksfördelning, transporterande luftflöde, cyklonseparation, statisk elektricitet, processtemperatur eller filtrerings- och urladdningsförhållanden.
För tillverkare av färgmasterbatch är det som är viktigare hur mycket återvunnet pulver som uppfyller målpartikelstorleken och kraven på nedströms bearbetning, och om produktionen av kvalificerat pulver kan förbli stabil.
Den här artikeln förklarar sex vanliga orsaker till problem med insamling av färgmasterbatchpulver, diagnostiska metoder och indikatorerna för återvinning av pulver som köpare bör tänka på när de köper utrustning.
https://youtube.com/shorts/Xar9KV6QA28
Vilka är de vanligaste tecknen på problem med Color Masterbatch Powder Collection?
Pulveruppsamlingsproblem som uppstår i olika stadier av systemet visar ofta olika symtom.
Dessa symtom kan hjälpa till att identifiera var en abnormitet uppstår, men de kan inte direkt bekräfta orsaken.
Dessutom försvinner inte nödvändigtvis pulver som inte kommer in i huvuduppsamlingsbehållaren. En del fint pulver kan fångas upp av dammuppsamlaren. Om det kan räknas som kvalificerat pulver beror på om det uppfyller de kvalitetskrav som krävs.
Sex huvudorsaker till problem med Color Masterbatch-pulverinsamling
Överdrivna böter påverkar pulverseparationen
Partikelstorleksfördelningen för färgförrådspulver påverkar hur partiklar rör sig och separeras inom ett luftflöde.
När andelen fina partiklar är för hög kan det hända att en del pulver inte separeras effektivt av cyklonseparatorn och kan istället färdas med luftflödet in i nedströms dammuppsamlingssystemet, vilket ökar filtreringsbelastningen.
Slipskivans spel, skivslitage, matningsförhållanden och materialsammansättning kan alla påverka andelen finmaterial.
Därför kan pulveruppsamlingssvårigheter ibland vara resultatet av en oöverensstämmelse mellan partikelstorleksfördelningen som produceras under pulveriseringen och driftsförhållandena för nedströmssepareringssystemet.
Instabilt eller felaktigt konfigurerat transporterande luftflöde
Det pneumatiska transportsystemet transporterar pulver till cyklonseparatorn och nedströms uppsamlingsutrustning.
När transporthastigheten är otillräcklig kan pulver lägga sig inuti horisontella rörledningar och armbågar. Överdrivet luftflöde, å andra sidan, kan öka överföringen av fina partiklar och påverka cyklonseparationsprestandan.
Rörledningslayout, luftläckage och förändringar i filtermotstånd kan också påverka luftflödets stabilitet.
För att förbättra pulvertransporten krävs en balansering av transportprestanda med nedströms separationseffektivitet, snarare än att bara öka fläkthastigheten.
Cyklonseparator stämmer inte överens med faktiska pulveregenskaper
En cyklonseparator använder centrifugalkrafter som genereras av roterande luftflöde för att separera partiklar från luftströmmen.
Dess separationsprestanda beror på partikelstorlek, partikeldensitet, inloppsluftflödesförhållanden, utrustningsgeometri och pulverutsläppsförhållanden.
För relativt fina pulver eller pulver med låg densitet kan olämpliga driftsförhållanden tillåta att fler partiklar passerar in i nedströmsfiltreringssystemet.
Dessutom kan luftläckage genom den roterande luftslussventilen, blockerade utlopp eller pulveransamling inuti behållaren minska den effektiva pulveruppsamlingsprestandan.
Statisk elektricitet orsakar pulvervidhäftning
Under färgförrådspulverisering och pneumatisk transport kan friktion mellan partiklar och mellan partiklar och utrustningsytor generera statisk elektricitet.
Elektrostatiska krafter kan få pulver att fästa vid rörledningar, cyklonseparatorer och uppsamlingsutrustningsytor, vilket ökar materialrester och krav på rengöring.
Detta beteende kan påverkas av polymerbäraren, partikelstorlek, omgivande fuktighet och material i kontakt med pulvret.
Pulverackumulering orsakas dock inte nödvändigtvis av statisk elektricitet. Temperaturrelaterade vidhäftnings- och luftflödesavvikelser bör också undersökas. För system där brännbar damm kan förekomma bör dammbrand och explosionsrisker bedömas enligt gällande säkerhetsstandarder.
För hög temperatur orsakar pulveragglomerering och vidhäftning
Friktionsvärme som alstras under pulverisering kan få vissa färgförrådsformuleringar att närma sig sitt mjuknings- eller klibbighetsområde.
När pulvret väl börjar vidhäfta eller agglomerera kan dess flytbarhet minska, vilket gör det mer sannolikt att det ackumuleras vid rörledningens krökar, cyklonutlopp och uppsamlingstrattar.
För värmekänsliga formuleringar kan temperaturuppbyggnad under kontinuerlig drift gradvis förvärra pulveruppsamlingsproblemen. Därför bör både bearbetningstemperatur och pulvertillstånd övervakas.
Filter igensättning och dålig pulverutsläpp
När för mycket pulver samlas på filterytor, pulsstrålerengöring är otillräcklig eller filtermedierna är olämpliga, kan filtreringsmotståndet öka och påverka systemets luftflödesstabilitet.
Under tiden kan pulver som redan har separerats misslyckas med att tömmas ut ordentligt på grund av överbryggning av behållaren, blockering av roterande luftlås eller andra onormala utsläpp.
I dessa situationer uppstår problemet i filtrerings- eller utsläppssteget. Att bara justera slipskivans spel eller öka pulveriserarens genomströmning kommer inte att lösa det.
Hur kan du identifiera var Color Masterbatch Powder försvinner?
Innan du justerar pulveriseraren eller pulveruppsamlingssystemet är det viktigt att etablera jämförbara testförhållanden och bestämma var materialet går i hela systemet.
Två situationer bör särskiljas:
-
Minskad pulveriseringsgenomströmning: Mängden material som faktiskt bearbetas per tidsenhet minskar.
-
Otillräcklig pulveråtervinning: Material har kommit in i bearbetningssystemet, men en del pulver kan inte återvinnas ordentligt från de angivna uppsamlingsplatserna.
Dessa problem kan uppstå samtidigt, men de kräver olika mätningar för att identifiera.
Steg 1: Upprätta en materialbalans för att spåra pulverflödet
Efter att ha definierat testgränserna, registrera den totala fodermassan, pulver som samlats in vid varje uppsamlingsplats, kasserat material från screening och mätbara materialrester inuti utrustningen.
En fullständig materialbalans bör ta hänsyn till förändringar i materiallager inom systemet:
Materialinmatning = Återvunnet pulver Övriga uppmätta materialutgångar Faktiska materialförluster Nettoökning i systemmateriallager
Faktiska förluster kan inkludera ej infångat damm, läckt material och annat material som inte kan återvinnas direkt.
Om inte alla förluster kan mätas direkt, kan de uppskattas genom en materialbalans, samtidigt som vägningsfel och ouppmätt material beaktas.
För kontinuerliga produktionstester bör särskild uppmärksamhet ägnas åt huruvida mängden material som finns kvar inuti utrustningen är konsekvent i början och slutet av testet. Annars kan normala förändringar i systeminventeringen felaktigt tolkas som pulverförluster.
Steg 2: Verifiera potentiella orsaker baserat på symtom på plats
Syftet med diagnosen är inte att justera varje komponent samtidigt, utan att identifiera den troliga källan till insamlingsproblemet baserat på tillgängliga bevis.
Steg 3: Justera nyckelvariabler och jämför resultat
Efter att ha identifierat det prioriterade inspektionsområdet, håll råmaterialet, matningshastigheten och andra driftsförhållanden så konsekventa som möjligt och justera en stor variabel åt gången.
Till exempel, efter att ha justerat transportluftflödet, jämför följande:
-
Huruvida pulveransamling i rörledningar har minskat.
-
Huruvida mängden pulver som samlats upp av cyklonavskiljaren och stoftuppsamlaren har förändrats.
-
Om filterdifferenstrycket förblir stabilt.
-
Huruvida den slutliga återvinningen av kvalificerat pulver har förbättrats.
En justering kan anses effektiv med större tillförsikt endast när förändringar i systemrester, pulveråtervinning och kvalificerad pulverproduktion tillsammans stöder förbättringen.
Annars kan justeringen helt enkelt överföra pulver från en uppsamlingsplats till en annan.
Hur man mäter effektiviteten för återvinning av pulver
Totalt uppsamlat pulver representerar inte fullt ut det faktiska produktionsvärdet för ett färgförrådspulveriseringssystem.
För utvärdering av utrustning bör tillverkare beakta den skenbara pulveråtervinningsgraden, kvalificerad pulveråtervinningsgrad och kvalificerad pulverproduktion per tidsenhet.
Uppenbar pulveråtervinningshastighet
Skenbar pulveråtervinningsgrad (%) = Total massa av återvunnet pulver under testet ÷ Total massa av material som matats under testet × 100 procent
Till exempel, om 100 kg färgförråd matas in i systemet och 94 kg pulver återvinns från de angivna uppsamlingsställena, är den skenbara återvinningsgraden 94 %.
Men de återstående 6 kg är inte nödvändigtvis helt förlorade. En del material kan finnas kvar inuti utrustningen, medan en del kan kasseras under screening.
Därför bör denna indikator tolkas tillsammans med materialbalansen.
Kvalificerad pulveråtervinningsgrad
Kvalificerad pulveråtervinningsgrad (%) = Massan av återvunnet pulver uppfyller målspecifikationerna ÷ Total massa av material som matats under testet × 100 procent
Denna indikator visar hur mycket av insatsmaterialet som i slutändan blir användbart pulver som uppfyller kraven.
Till exempel, under identiska testförhållanden, bearbetar två system vardera 100 kg färgförråd:
Siffrorna ovan är hypotetiska exempel som används för att förklara skillnaden mellan dessa indikatorer. De är inte faktiska Maoyue-testresultat.
Även om System A samlar in mer pulver totalt sett, producerar System B en större mängd pulver som uppfyller målspecifikationerna.
En högre total pulveråtervinningsgrad indikerar därför inte nödvändigtvis bättre faktisk produktionsprestanda.
Köpare bör också verifiera om det återvunna pulvret uppfyller kraven på partikelstorleksfördelning, flytbarhet och nedströms bearbetningskrav.
Kvalificerad pulverutgång
Kvalificerad pulverproduktion (kg/h) = Pulvermassan uppfyller målspecifikationerna under testet ÷ Effektiv testtid (h)
Kvalificerad pulverproduktion återspeglar den faktiska produktionskapaciteten för utrustning under specifika material, pulverspecifikationer och driftsförhållanden.
För kunder som planerar kontinuerlig produktion är det också viktigt att avgöra om kvalificerad pulverproduktion förblir stabil över olika driftsperioder.
Till exempel kan ett system uppnå hög kvalificerad pulverproduktion under ett kort test, men dess produktion kan minska avsevärt under kontinuerlig drift på grund av temperaturuppbyggnad, ökat filtreringsmotstånd eller urladdningsproblem.
I sådana fall kan kortsiktiga testresultat inte direkt representera långsiktig produktionskapacitet.
När man jämför olika utrustningslösningar bör köpare använda konsekventa råmaterial, testförhållanden och kvalificerade pulveracceptanskriterier när det är möjligt, snarare än att utvärdera prestanda enbart baserat på nominell kapacitet eller mängden pulver som samlats in under ett enda test.
Hur man förbättrar Colour Masterbatch Powder Collection Effektivitet
Förbättringar bör baseras på faktiska diagnostiska resultat, med målet att minska onödig materialretention samtidigt som pulverkvalitet och stabil kvalificerad pulverproduktion bibehålls.
Det är viktigt att inse att dessa stadier påverkar varandra.
Till exempel kan ett ökat luftflöde minska pulverackumuleringen inuti rörledningar men också öka andelen fina partiklar som kommer in i dammsamlaren.
Därför bör övergripande systemåterställningsprestanda fortfarande verifieras efter någon justering.
Hur ska köpare utvärdera ett Color Masterbatch Pulverizing System?
För tillverkare som planerar att installera eller uppgradera en färg-masterbatch-pulveriseringslinje, bör motoreffekt och nominell kapacitet endast fungera som preliminära utrustningsvalsreferenser.
Ännu viktigare är att köpare bör verifiera om systemet kan uppnå den kvalificerade pulverproduktionen och återvinningsprestanda som krävs under specificerade materialförhållanden, målpulverspecifikationer och kontinuerliga driftsförhållanden.
Före testning bör köpare definiera råmaterial, målpartikelstorlek, kvalificerade pulveracceptanskriterier, testlängd och prestandakrav.
Om en komplett pulveriserings- och pulverinsamlingslinje köps, bör köpare också bekräfta om testutrustningen har transport-, separerings- och insamlingskonfigurationer som är jämförbara med de i den föreslagna produktionslinjen.
Resultat från ett fristående pulveriseringstest kan inte direkt representera återvinningsprestanda för en komplett produktionslinje.
Hur hjälper Mao Yue kunder att förbättra Color Masterbatch Powder Collection?
Prestandan för uppsamling av färgförrådspulver beror inte bara på cyklonseparatorer eller stoftuppsamlare, utan också på partikelstorleksfördelningen, pulvertemperaturen och flödesegenskaperna som genereras under pulverisering.
Därför, när man utvärderar projekt för pulverisering av färgmasterbatch, Mao Yue överväger kärnslipningskomponenter, faktiska pulveregenskaper och nedströmsuppsamlingskonfigurationer tillsammans för att hjälpa kunderna att identifiera nyckelförhållandena som påverkar kvalificerad pulverproduktion och pulveråtervinning.
Egen tillverkning av slipskivor stöder pulverkvalitet och kompatibilitet med uppsamlingssystem
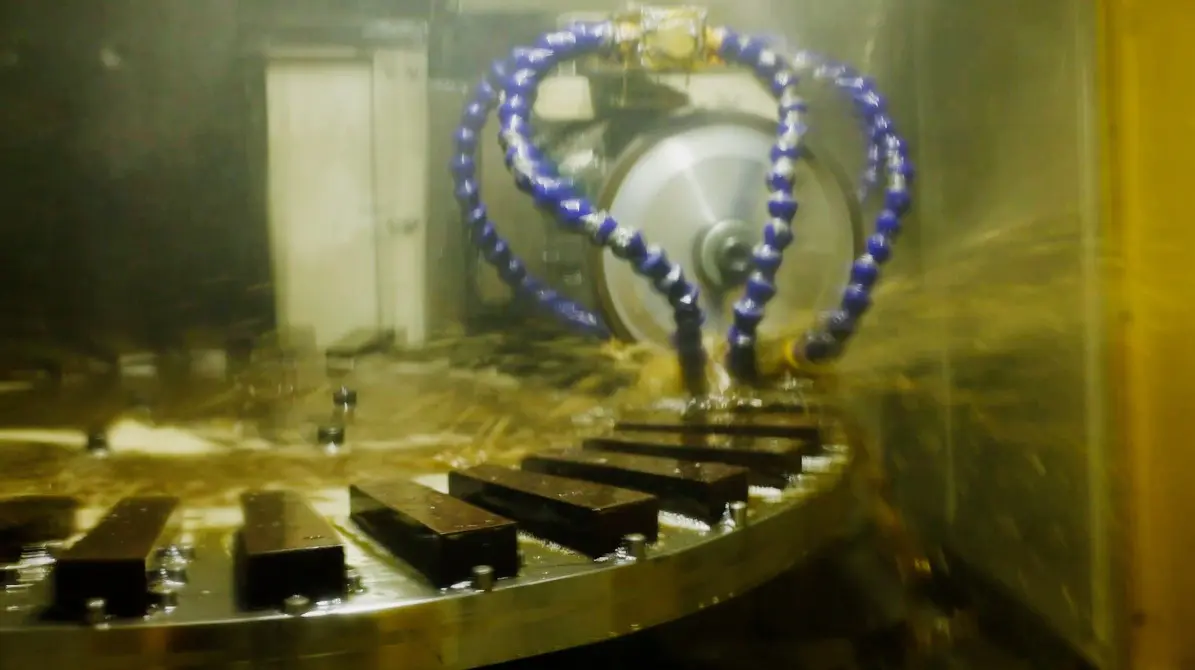
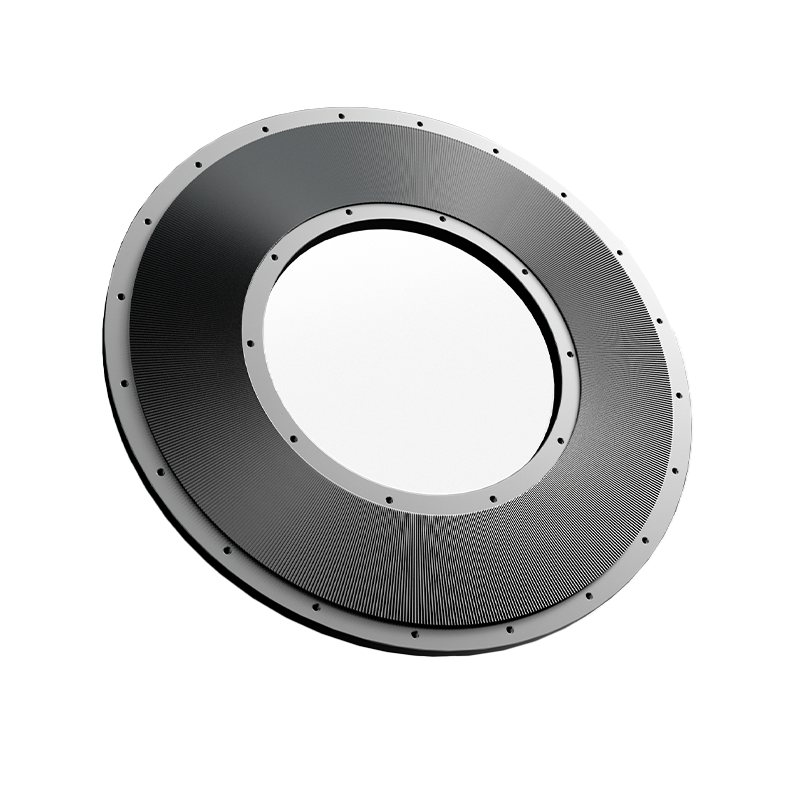
Mao Yue tillverkar kärnpulveriserande komponenter, inklusive slipskivor och blad, internt och har precisionsbearbetning och inspektionskapacitet.
Slipskivans tandgeometri, bearbetningsnoggrannhet, monteringspassning och slitage kan alla påverka den faktiska pulveriseringsprestandan.
För projekt som involverar för mycket finmaterial eller instabil partikelstorleksfördelning kan Mao Yue utvärdera om slipskivans spelrum, slitageförhållanden och strukturell kompatibilitet bidrar till problemet, baserat på materialegenskaper, skivdesign och driftsförhållanden.
Fördelen med egen komponenttillverkning är möjligheten att koppla samman slipskivors produktion, reservdelskompatibilitet och faktiska pulveriseringskrav, vilket ger kunderna mer direkt teknisk support och långsiktigt underhållsstöd.
Integrerad produktionslinjeutvärdering minskar oöverensstämmelse mellan pulverisering och pulverinsamling
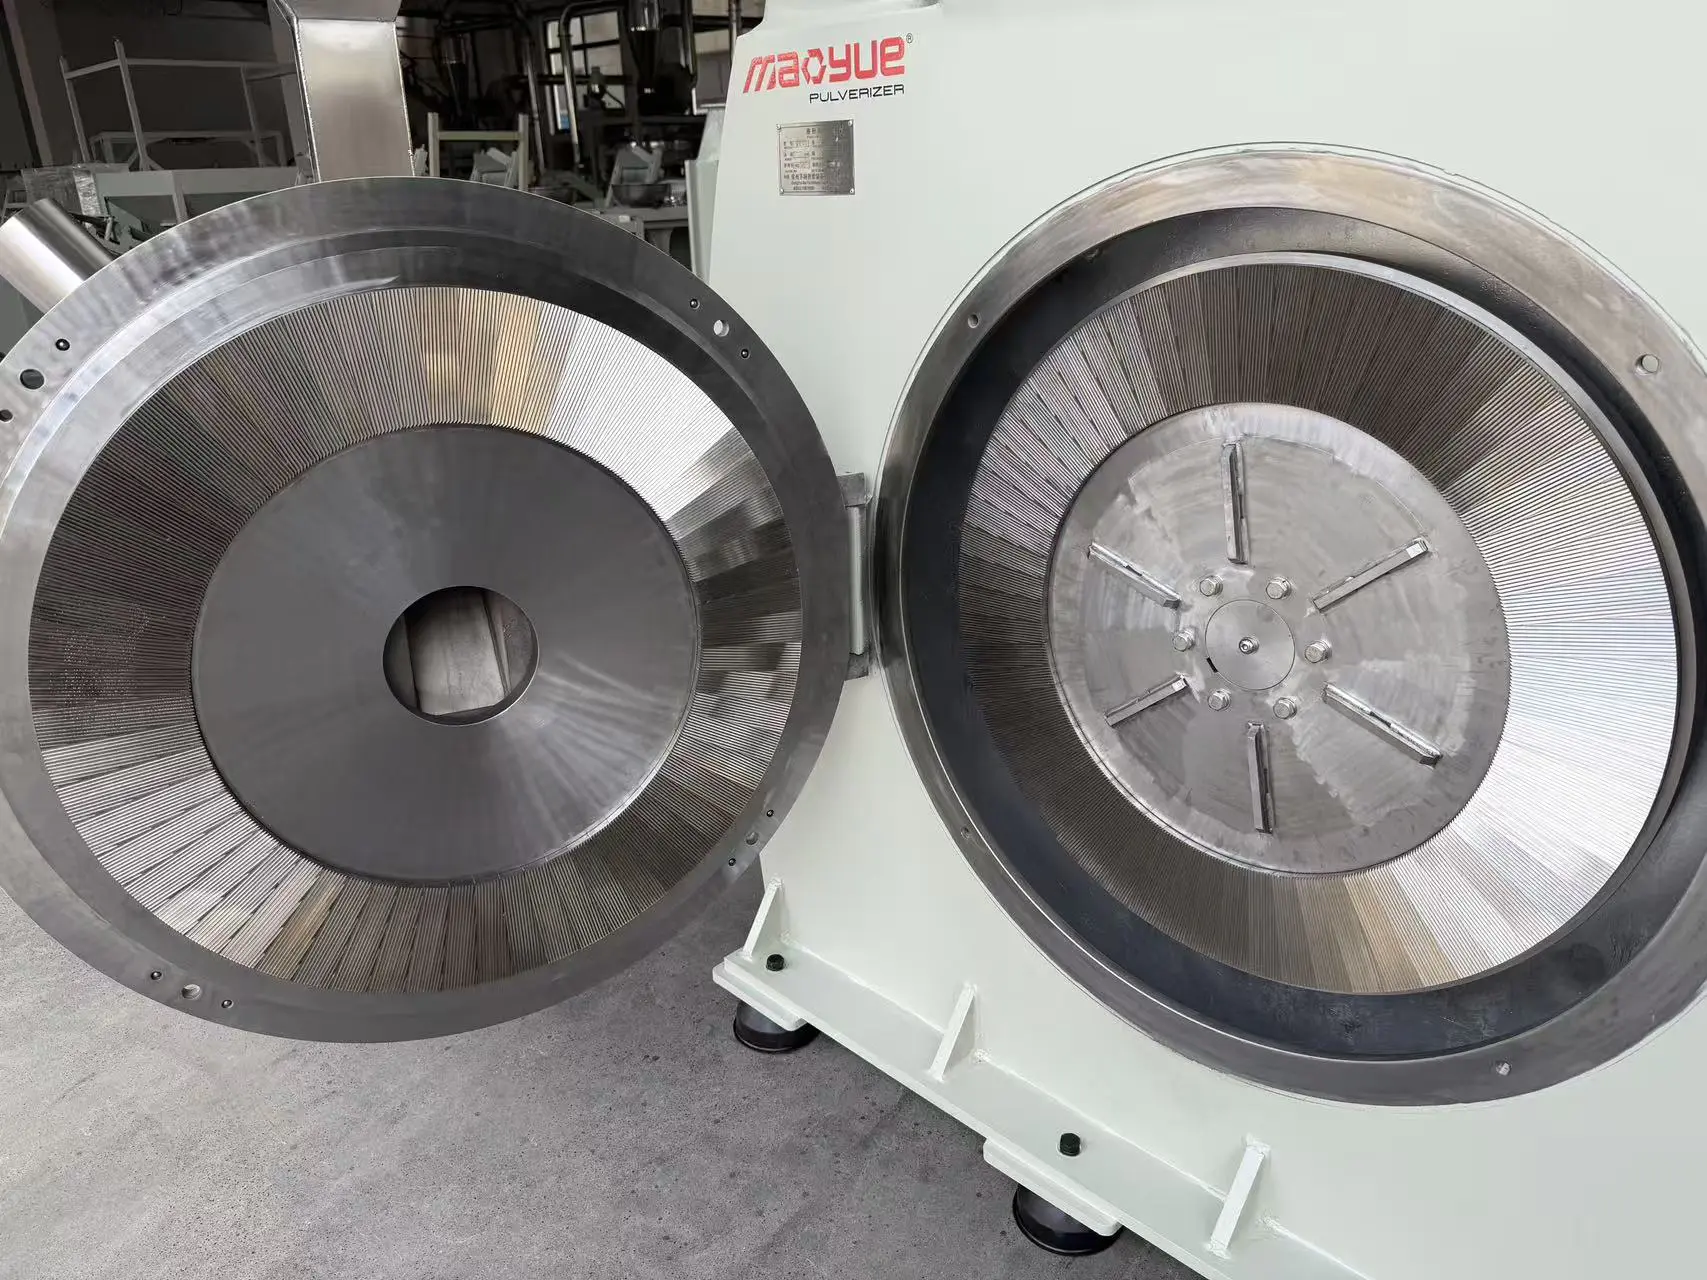
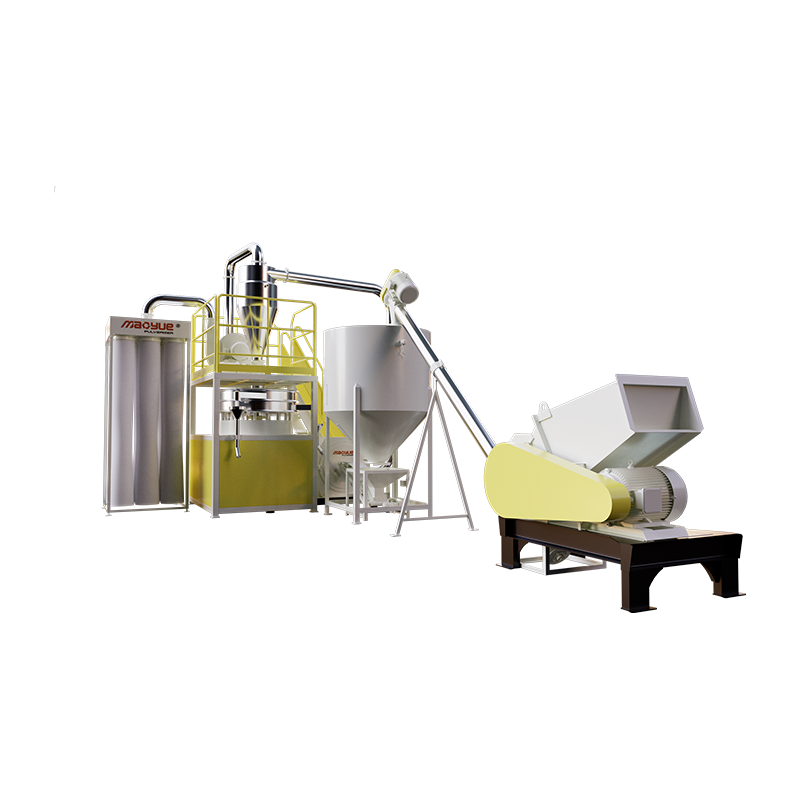
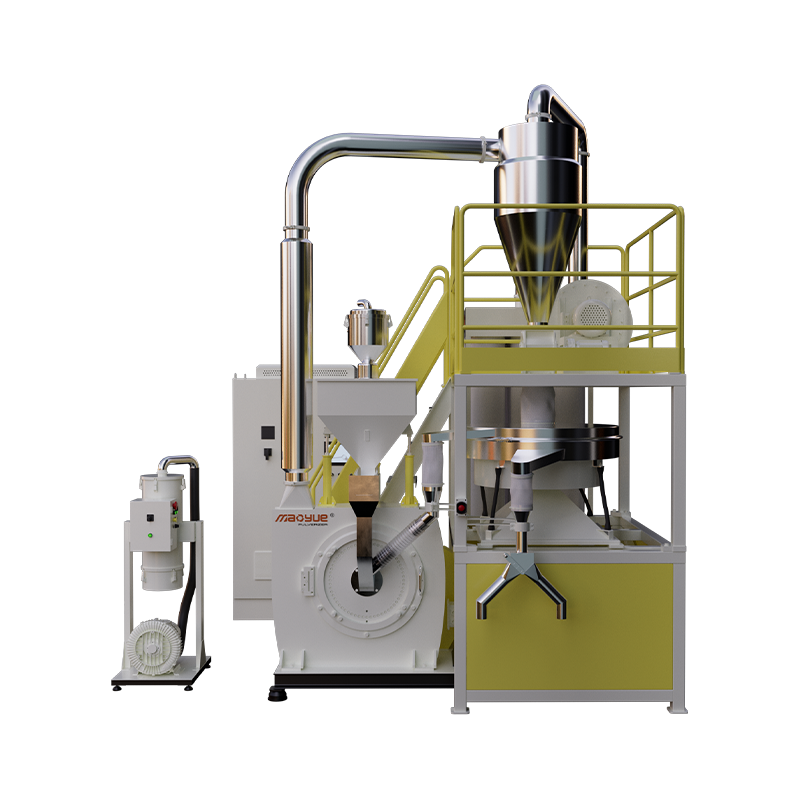
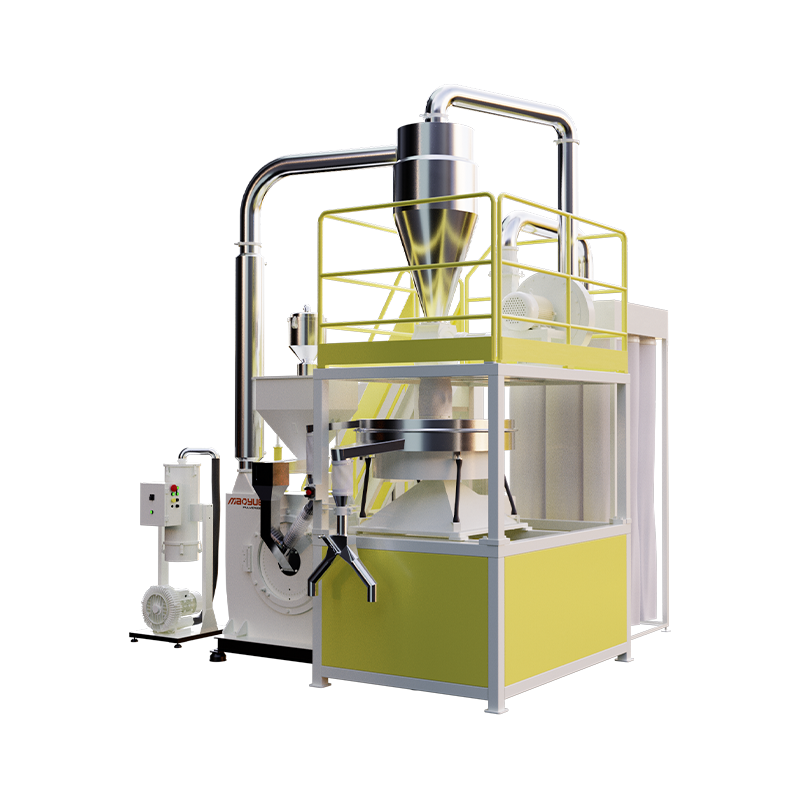
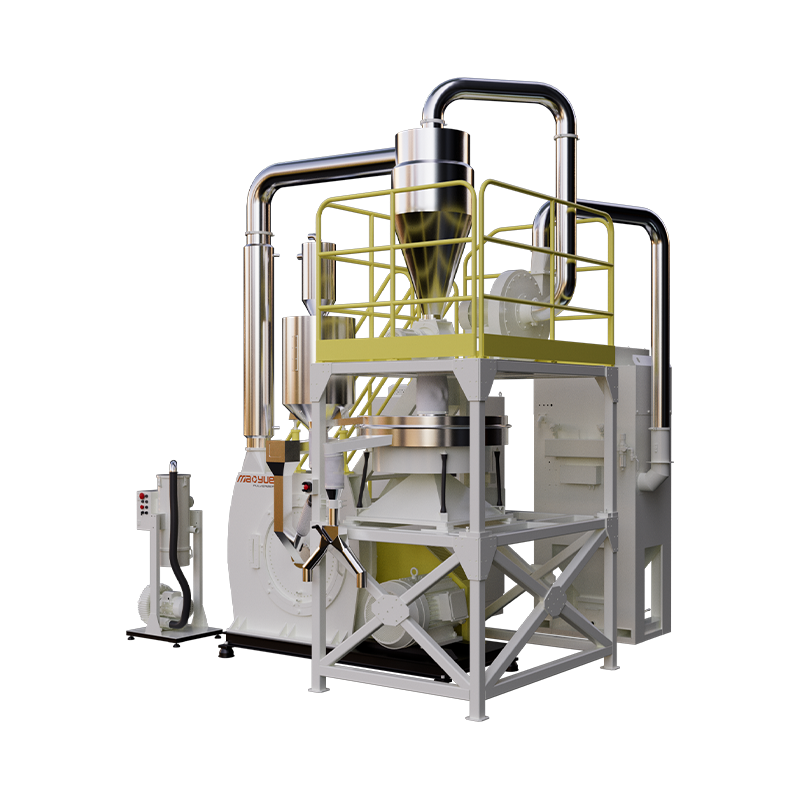
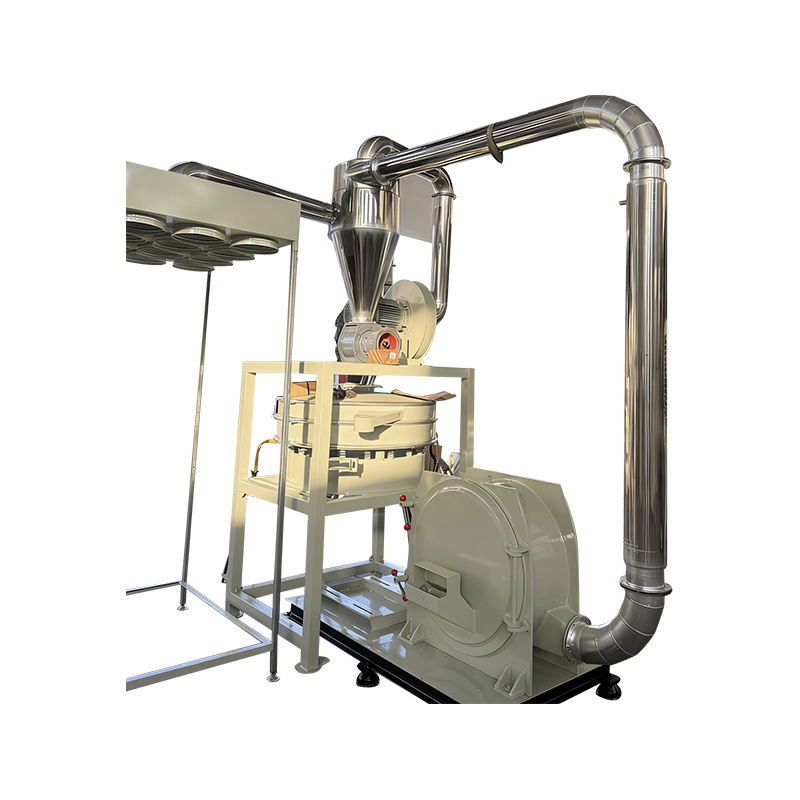
Beroende på kundens krav kan Mao Yue tillhandahålla utrustningskonfigurationer som täcker matning, pulverisering, kylning, pneumatisk transport, cyklonseparation, puls-jet-dammuppsamling, silning och pulverutsläpp.
För projekt som upplever svårigheter med pulverinsamling är syftet med integrerad systemutvärdering inte bara att lägga till mer insamlingsutrustning.
Istället är det för att bestämma om pulvret som produceras under pulveriseringen konsekvent kan transporteras, separeras och utmatas av nedströmssystemet.
Genom att utvärdera pulveriseraren och nedströms uppsamlingsutrustning som ett integrerat system kan kunderna bättre avgöra om förbättringar behövs i pulveriseringsprocessen, transport- och separationskonfigurationen eller filtrerings- och utsläppsförhållanden.
För nya produktionslinjer hjälper detta systemmatchande tillvägagångssätt att identifiera potentiella problem under inköpsstadiet.
För befintliga produktionslinjeuppgraderingar hjälper det till att fastställa mer riktade förbättringsåtgärder.
Faktisk materialtestning verifierar kvalificerad pulverutgång och återvinningsprestanda
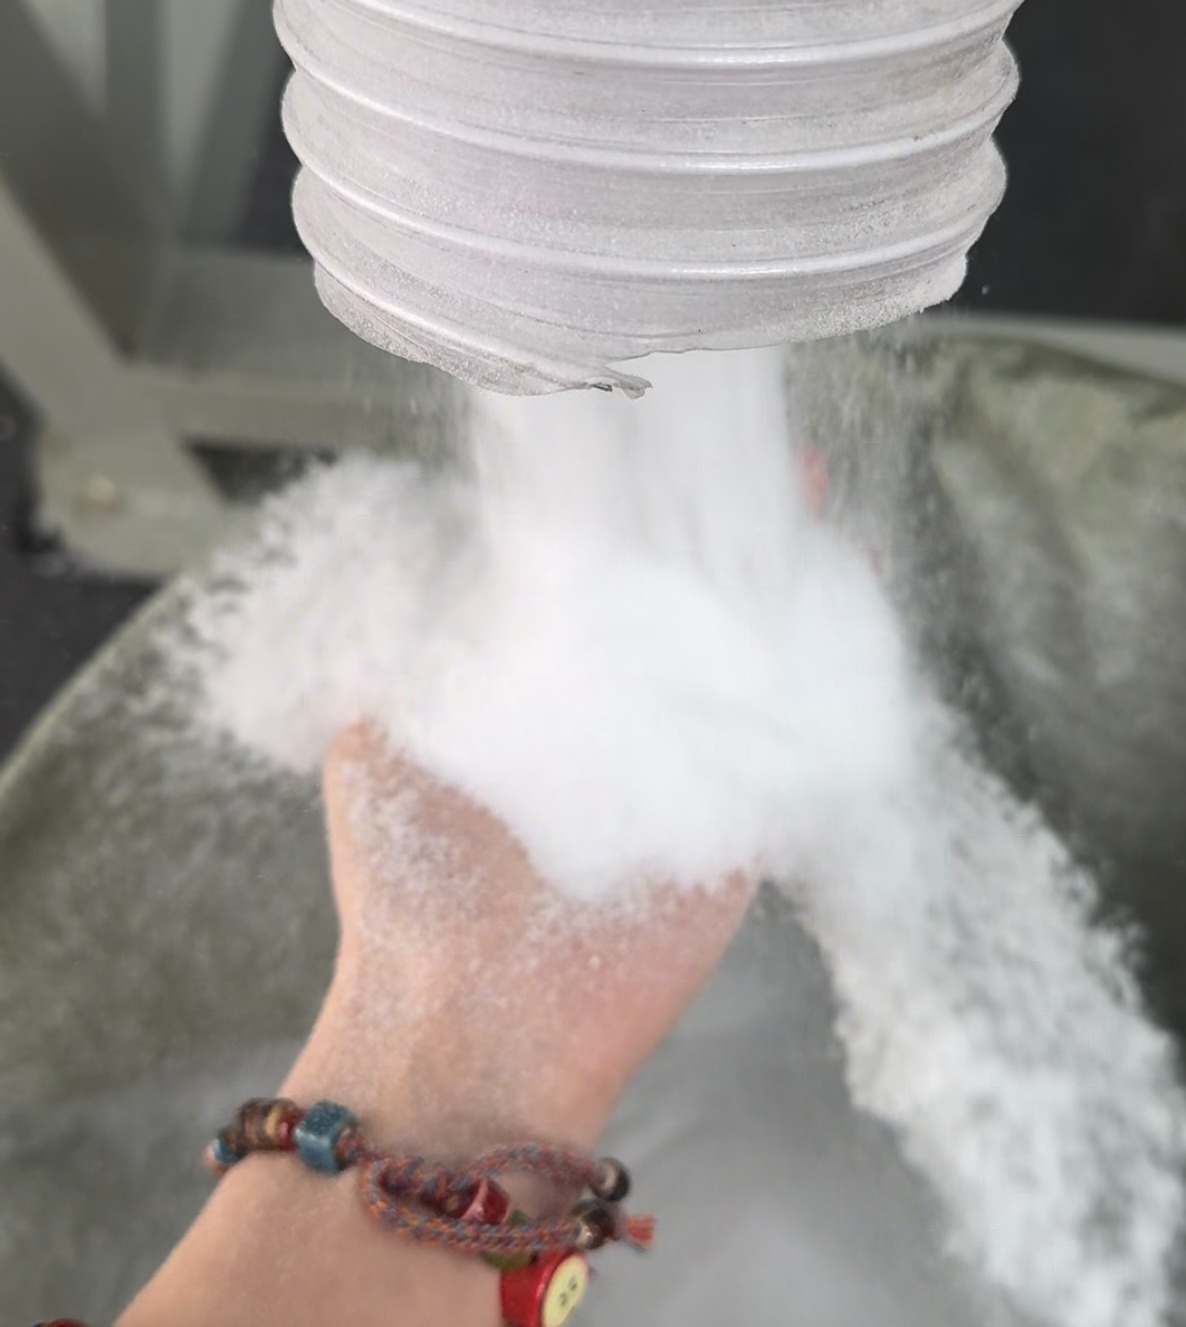
Olika färgförrådsformuleringar kan variera i hårdhet, termiska egenskaper, flytbarhet och vidhäftningstendens.
Även när målmaskstorleken är identisk kan deras pulveriserings- och uppsamlingsprestanda inte antas vara densamma.
Mao Yue stöder pulveriseringsförsök med kundernas faktiska material och kan utvärdera partikelstorleksfördelning, bearbetningstemperatur, faktisk genomströmning och kontinuerlig driftprestanda enligt tillgänglig testutrustning och mätförhållanden.
För inköpsprojekt där pulveråtervinning är ett stort problem, bör testning gå längre än att avgöra om materialet kan pulveriseras.
Den viktigare frågan är hur mycket kvalificerat pulver som kan produceras och återvinnas konsekvent.
Mätningar såsom pulver som samlats in vid individuella uppsamlingspunkter, systemrester och filtreringsförhållanden bör bero på kapaciteten hos den faktiska testinställningen.
För kompletta produktionslinjeprestandaindikatorer som inte kan verifieras direkt genom fristående pulveriseringstestning är ytterligare utvärdering baserad på den föreslagna produktionslinjekonfigurationen nödvändig.
Genom att definiera testförhållanden, mätbara prestandaindikatorer och acceptanskrav hjälper Maoyue kunder att fatta mer välgrundade beslut om utrustningsköp snarare än att enbart förlita sig på nominell kapacitet eller utrustningsmodellspecifikationer.
Vanliga frågor om Color Masterbatch Powder Collection
Kan ökad fläkthastighet förbättra pulverinsamlingen?
Inte nödvändigtvis.
Ökande luftflöde kan minska pulveravlagringar inuti transportrörledningar, men det kan också öka överföringen av fina partiklar eller få cyklonseparatorn att fungera utanför sina lämpliga förhållanden.
Luftflödesjusteringar bör baseras på faktiska mätningar.
Kan byte av slipskivor lösa problem med Color Masterbatch-pulverinsamling?
Att byta ut eller justera slipskivor kan förbättra pulveruppsamlingen endast när skivans tillstånd eller pulveriseringsparametrar har bekräftats vara bidragande faktorer.
Om huvudorsaken är en olämplig cyklonseparator, onormalt luftflöde eller igensättning av filtret, kanske inte enbart byte av slipskivor förbättra uppsamlingsprestandan.
Varför kan kvalificerad pulverutmatning förbli låg även när den totala pulveråtervinningsgraden är hög?
Eftersom inte allt återvunnet pulver nödvändigtvis uppfyller målpartikelstorleken och nedströmsapplikationskraven.
En del pulver kan vara för fint, för grovt eller agglomererat.
Därför bör totalt återvunnet pulver, andelen kvalificerat pulver och kvalificerad pulverproduktion mätas separat.
Slutsats: Pulveråtervinningen beror på kompatibiliteten hos det kompletta pulveriseringssystemet
Problem med insamling av färgförrådspulver kan involvera flera steg, inklusive pulverisering, transport, separation, filtrering och utmatning.
Att identifiera källan till problemet genom materialbalansanalys och driftdata på plats hjälper tillverkare att implementera mer riktade förbättringar.
För utrustningsköpare ger kvalificerad pulverproduktion, kvalificerad pulveråtervinningsgrad och kontinuerlig driftstabilitet en mer meningsfull bedömning av systemets lämplighet än enbart märkkapacitet.
Har du problem med att samla in Color Masterbatch Powder? Kontakta Mao Yue för en utvärdering av pulveriserings- och uppsamlingssystem
Om din färg-masterbatch-pulveriseringslinje upplever pulverackumulering i rörledningar, svårigheter att samla in fint pulver eller otillräcklig kvalificerad pulverproduktion, vänligen dela din råmaterialtyp, målpartikelstorlek, nödvändig kapacitet och befintlig utrustningsinformation med Mao Yue.
Mao Yues ingenjörsteam kan hjälpa till att utvärdera lämpliga pulveriseringskonfigurationer, pulverinsamlingssystem och faktiska materialtestplaner baserat på dina produktionskrav.