中文简体
PE-rotomformningspulver kan fortfarande innehålla för många grova partiklar även när dess målmedelpartikelstorlek har uppnåtts. Genomsnittlig partikelstorlek återspeglar pulvrets övergripande tillstånd, medan den grova fraktionen representerar andelen överdimensionerade partiklar som faller utanför målpartikelstorleksintervallet.
Därför är den verkliga frågan inte bara om PE-pulvret är tillräckligt fint, utan:
Var kommer dessa överdimensionerade partiklar ifrån och hur kan den grova fraktionen kontrolleras?
Vad är grova partiklar i PE-rotomformningspulver?
I PE-rotomformningspulver avser grova partiklar i allmänhet överdimensionerade partiklar som faller utanför målpartikelstorleksintervallet.
Till exempel, om en specifik PE-rotomformningsapplikation har ett målområde på 20–40 mesh, kan partiklar som är betydligt större än detta område anses vara en del av den grova fraktionen.
Den grova fraktionen är inte densamma som den genomsnittliga partikelstorleken. En sats pulver kan ha en genomsnittlig partikelstorlek som uppfyller målet samtidigt som den fortfarande innehåller en relativt hög andel överdimensionerade partiklar.
Därför måste produktionskontrollen beakta båda:
Målpartikelstorlekskontrollerad grovfraktion
Hur kan du avgöra om det finns för många grova partiklar i PE-pulver?
Visuell inspektion kan identifiera några uppenbara grova partiklar, men den kan inte exakt bestämma andelen grova partiklar.
En mer tillförlitlig metod är att använda samma provtagnings-, screening- eller partikelstorleksanalysmetod över olika produktionssatser.
I faktisk produktion kan följande data övervakas:
-
Partikelstorleksfördelning
-
Grov fraktion
-
Genomströmning
-
Pulvertemperatur
-
Slipspalt
-
Drifttid och skick för slipkomponenterna
Syftet med testningen är inte bara att bestämma den grova fraktionen, utan ännu viktigare, att identifiera källan till problemet:
Genereras dessa överdimensionerade partiklar under pulveriseringsprocessen, eller finns de kvar i det slutliga pulvret på grund av otillräcklig siktningseffektivitet?
Denna distinktion avgör vilket skede av processen som ska justeras.
Genereras överdimensionerade partiklar under pulverisering eller lämnas kvar genom screening?
Detta är ett av de viktiga steg för att diagnostisera alltför grova partiklar.
Inte alla problem med grova partiklar har sitt ursprung i pulveriseringskammaren.
I vissa fall har pulveriseraren redan producerat en partikelstorleksfördelning som uppfyller målkraven, men siktningssystemet lyckas inte effektivt ta bort överdimensionerade partiklar, vilket gör att de kan komma in i det slutliga pulvret.
Därför måste dessa två situationer skiljas åt.
Om överdimensionerade partiklar genereras under pulverisering:
Fokusera på att kontrollera:
-
Slipspalt
-
Skivans och knivens skick
-
Utfodringsstabilitet
-
Pulveriserande driftsförhållanden
I detta fall bör pulveriseringsprocessen vara huvudfokus för justering.
Om överdimensionerade partiklar finns kvar efter pulverisering:
Fokusera på att kontrollera:
-
Skärmöppningsstorlek
-
Avskärmningseffektivitet
-
Skärmens skick
-
Möjlig blockering
-
Pulverflöde genom silsystemet
I det här fallet, om det faktiska problemet kommer från silsystemet, kan det inte lösa grundorsaken att upprepade gånger justera slipspalten.

Var kommer grova partiklar i PE rotomformningspulver ifrån?
När källan till de grova partiklarna har identifierats kan motsvarande processförhållanden kontrolleras och justeras.
Kan ett för stort slipgap öka grova partiklar?

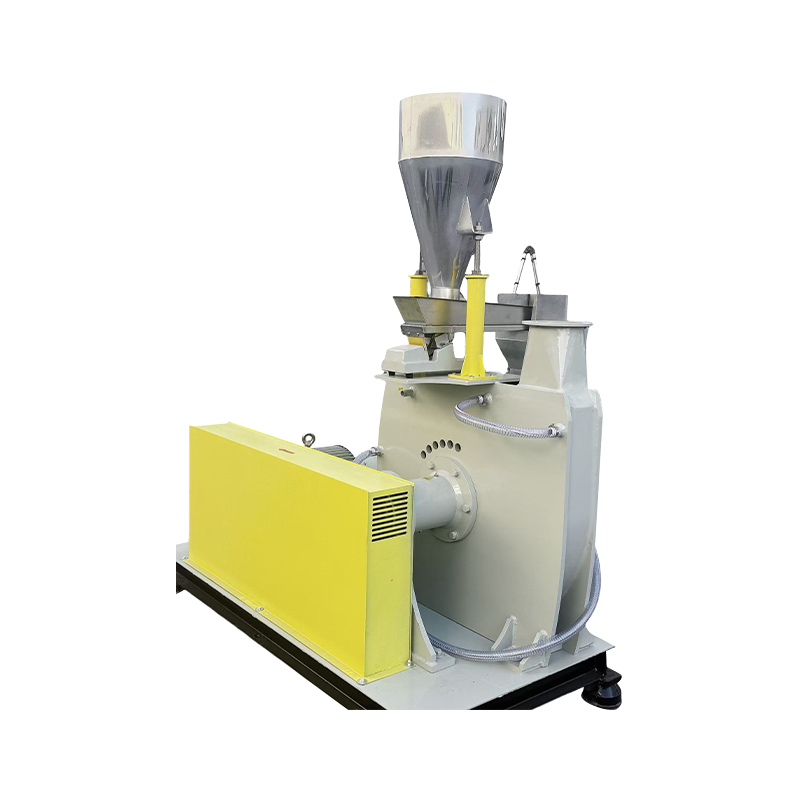
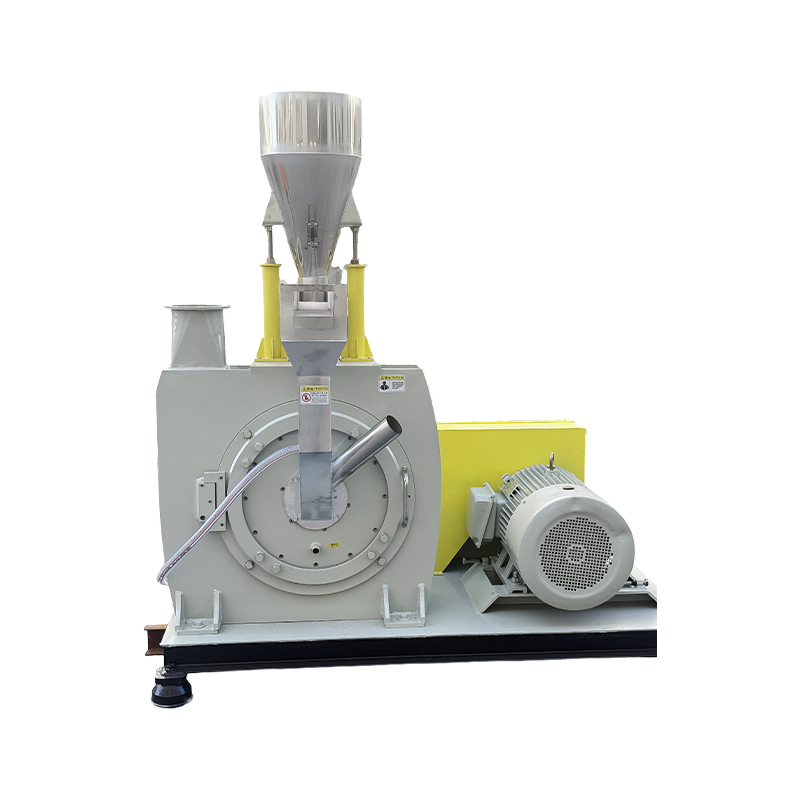
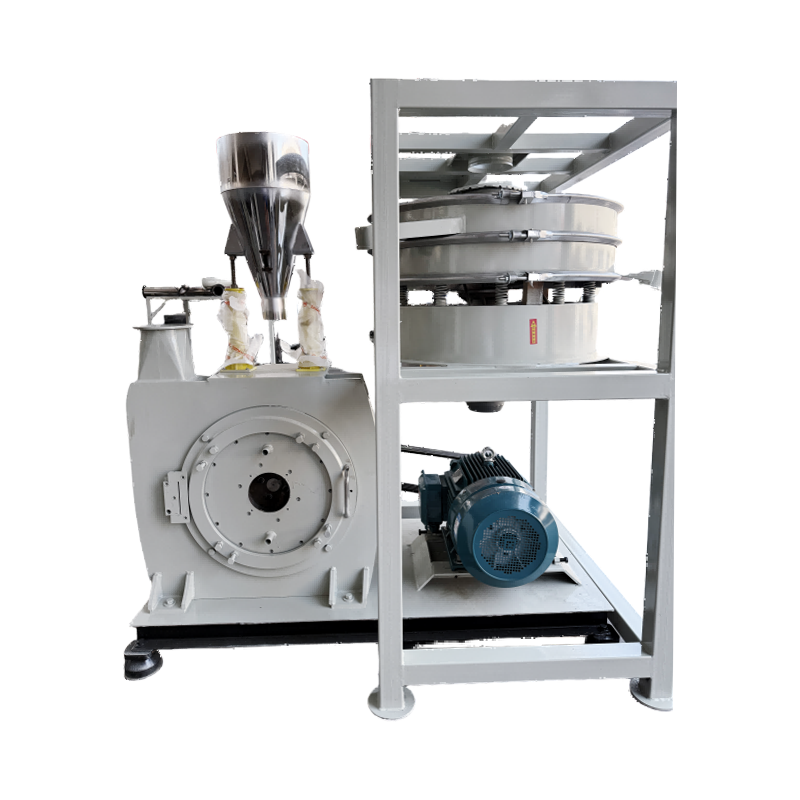
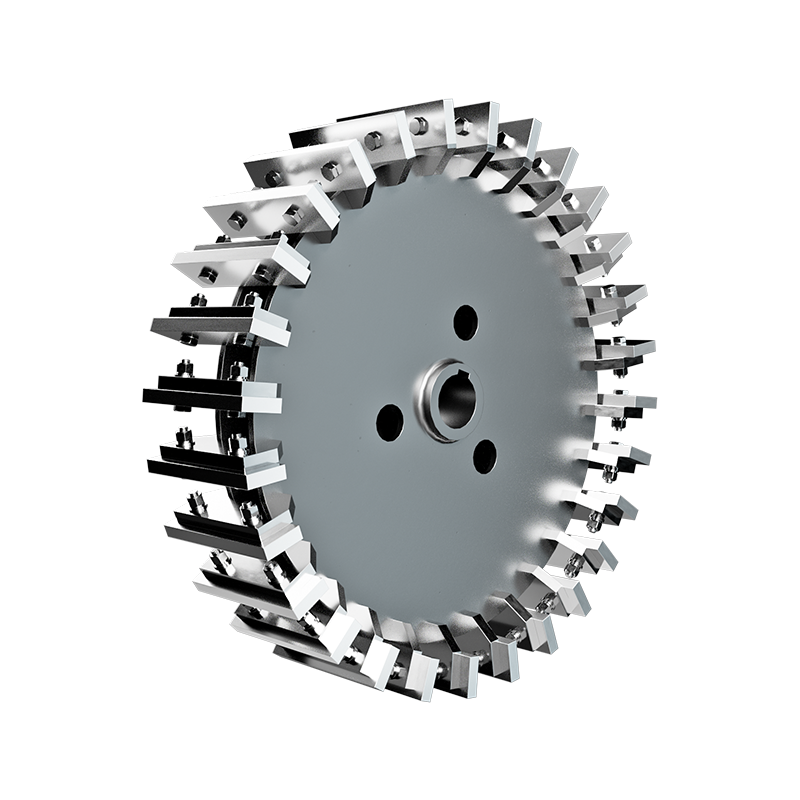
I en plastpulveriserare av skivtyp passerar PE-material genom malningszonen mellan den roterande skivan och den stationära skivan.
Om malspalten är för stor kan en del material lämna malningszonen utan att få tillräcklig malverkan, vilket kan öka andelen överdimensionerade partiklar i det slutliga pulvret.
Ett mindre slipspalt är dock inte alltid bättre.
Ett för litet gap kan öka friktionen, temperaturhöjningen, energiförbrukningen och skivans slitage.
Målet är att etablera ett stabilt slipspalt som matchar PE-materialet, matningsförhållande, målpartikelstorlek och genomströmningskrav.
Fokus bör inte ligga på att uppnå minsta möjliga gap, utan på att upprätthålla lämpliga och stabila pulveriseringsförhållanden för faktisk produktion.
Kan skiv- och bladslitage öka överdimensionerade partiklar?

Slipkomponenter bibehåller inte exakt samma arbetsgeometri under hela sin livslängd.
När arbetskanterna gradvis slits kan de faktiska slipförhållandena ändras. Även om maskinen fortsätter att fungera normalt kan andelen grova partiklar i slutpulvret gradvis öka.
Därför bör slitage inte endast bedömas utifrån om utrustningen fortfarande kan fungera.
Det är mer användbart att jämföra:
-
Grov fraktion
-
Partikelstorleksfördelning
-
Genomströmning
-
Strömförbrukning
-
Pulvertemperatur
-
Slipspalt adjustments
Om dessa data visar kontinuerliga förändringar när drifttiden ökar, bör skicket på slipskivorna och knivarna inspekteras.
Nyckelfrågan är om malningskomponenterna fortfarande kan upprätthålla den erforderliga partikelstorlekskontrollen.
Kan foderpartikelstorlek och utfodringsstabilitet påverka den grova fraktionen?

PE-material som kommer in i pulveriseraren kan ha olika former och partikelstorlekar, såsom pellets, återvunnet material, produktionsskrot och förbearbetat PE-material.
Stora variationer i matarpartikelstorlek kan förändra malningsbelastningen.
Utfodringsstabilitet är lika viktigt. Om matningshastigheten fluktuerar kontinuerligt kommer även materialbelastningen inuti pulveriseringskammaren att förändras, vilket kan påverka genomströmning och partikelstorleksfördelning.
Därför måste foderpartikelstorlek och matningshastighet kontrolleras tillsammans.
Stabil matning hjälper pulveriseraren att upprätthålla en mer konsekvent malningsbelastning och partikelstorleksfördelning.
Kan för hög temperatur påverka den grova fraktionen?

PE är relativt känsligt för temperatur under mekanisk pulverisering.
Om materialtemperaturen blir för hög kan PE mjukna, vilket gör pulveriseringsprocessen mindre stabil och potentiellt påverka partikelstorlekskontrollen.
Därför är syftet med kylsystemet inte bara att uppnå den låga möjliga temperaturen, utan att upprätthålla lämpliga och stabila processförhållanden.
Beroende på material och utrustningskonfiguration kan luftkylning, vattenkylning eller en kombination av båda användas.
Målet är att upprätthålla stabila pulveriseringsförhållanden och jämn pulverkvalitet.
Kan otillräcklig siktningseffektivitet lämna grova partiklar i det slutliga pulvret?

Ja. Detta är en viktig faktor att tänka på när man diagnostiserar alltför grova partiklar.
Om pulveriseringsprocessen redan har åstadkommit en relativt lämplig partikelstorleksfördelning, men silsystemet inte effektivt tar bort överdimensionerade partiklar, kan grova partiklar finnas kvar i det slutliga PE-pulvret.
Därför bör sållningssystemet utvärderas som en del av den övergripande pulveriseringsprocessen snarare än behandlas som ett helt separat steg.
Hur kan du minska grova partiklar i PE-rotomformningspulver?
Det effektiva sättet att minska grova partiklar är att inte ändra flera utrustningsparametrar samtidigt.
Identifiera först källan till de grova partiklarna, justera sedan de relevanta processförhållandena och verifiera resultaten genom faktiska produktionsdata.
Ett praktiskt tillvägagångssätt är:
Mät
Använd en konsekvent testmetod för att mäta den grova fraktionen och partikelstorleksfördelningen.
Identifiera källan
Bestäm om de överdimensionerade partiklarna genereras under pulverisering eller kvarstår efter siktning.
Justera
Baserat på testresultaten, kontrollera relevanta pulveriserings-, matnings-, kylnings- eller screeningsförhållanden.
Verifiera
Jämför grovfraktionen, partikelstorleksfördelning, genomströmning och pulvertillstånd före och efter justeringen.
Ett databaserat tillvägagångssätt är mer tillförlitligt än att bedöma pulverkvalitet enbart genom visuell inspektion.
Hur man väljer en PE Pulverizer för grovpartikelkontroll?
När man väljer en PE-plastpulveriserare kan inte motorkraften och den teoretiska genomströmningen ensamt avgöra om maskinen effektivt kan kontrollera överdimensionerade partiklar.
En mer praktisk utvärdering bör fokusera på fyra områden.
Slipningskontroll
Kontrollera om slipspalten kan justeras enligt materialet och målpartikelstorleken och bibehållas konsekvent under produktionen.
Slipkomponentens skick
Utvärdera materialet, bearbetningsprecisionen, värmebehandlingen och slitaget för slipskivorna och knivarna.
Processstabilitet
Överväg matningskontroll, kylningsförhållanden och övervakning av driftsparametrar.
Screening och insamling
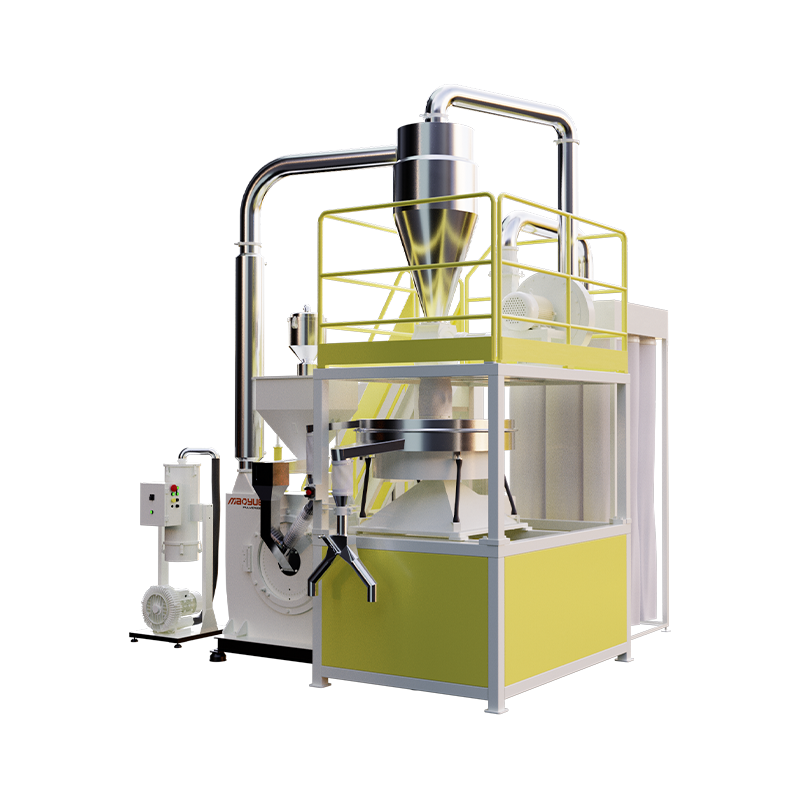
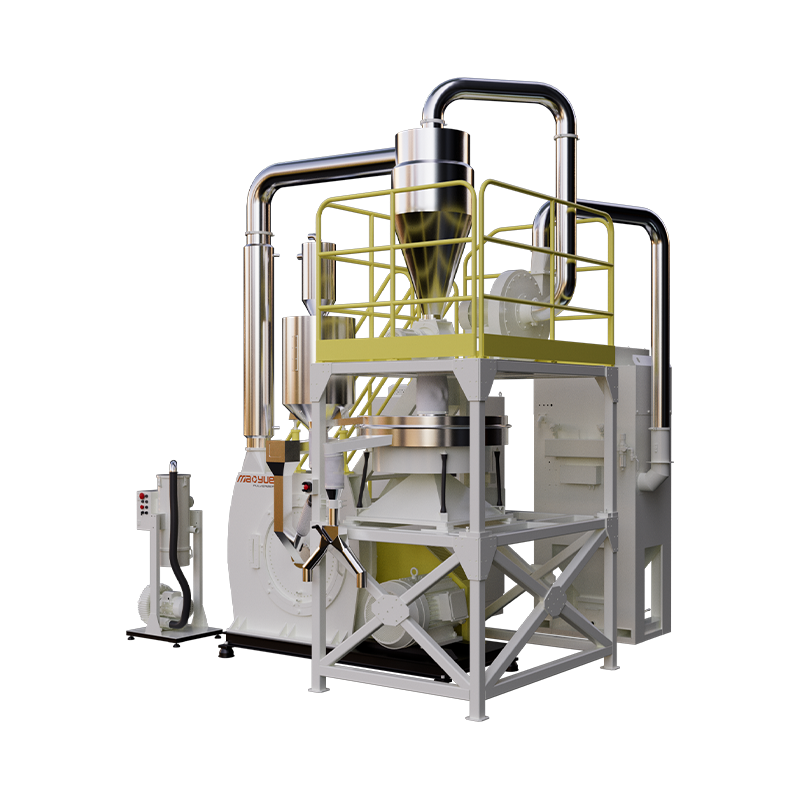
Kontrollera om silsystemet effektivt kan separera överdimensionerade partiklar och upprätthålla en stabil pulveruppsamling.
Den viktiga frågan är:
Kan PE-pulverisatorn bibehålla målpartikelstorleksintervallet och en kontrollerad grovfraktion under kontinuerlig produktion?
Hur diagnostiserar och löser Mao Yue alltför grova partiklar i PE-rotomformningspulver?
När kunder upplever för mycket grova partiklar i PE-pulver bör lösningen inte börja med att bara öka motoreffekten eller ändra en enskild utrustningsparameter.
Steg 1 är att fastställa förhållandet mellan materialet, pulveriseringsförhållanden, partikelstorleksfördelning och siktningsresultat.
Steg 1: Testa det faktiska PE-materialet
När materialprovning krävs, Mao Yue kan använda kundens faktiska PE-material för pulveriseringstester.
Testet kan utföras baserat på följande information:
-
PE materialtyp
-
Aktuell matarpartikelstorlek
-
Mål pulverpartikelstorlek
-
Krävd genomströmning
-
Daglig drifttid
-
Nuvarande grovpartikelproblem
Detta hjälper till att avgöra om problemet är relaterat till materialtillståndet, matningsförhållandena eller pulveriseringsprocessen.
Steg 2: Etablera lämpliga pulveriseringsförhållanden
Pulveriseringsförhållandena bör anpassas till det faktiska PE-materialet snarare än att väljas utifrån utrustningens nominella motoreffekt.
Utvärderingen kan innehålla:
-
Slipspalt
-
Utfodringsvillkor
-
Kylningsförhållanden
-
Sliplast
-
Målpartikelstorlek
Målet är att etablera stabila pulveriseringsförhållanden som uppnår målpartikelstorleken samtidigt som man undviker onödig friktion, temperaturökning och komponentslitage.
Steg 3: Kontrollera screeningresultaten
Om det pulveriserade materialet redan har en relativt lämplig partikelstorleksfördelning men det slutliga pulvret fortfarande innehåller för många överdimensionerade partiklar, bör siktningsprocessen undersökas ytterligare.
Detta hjälper till att undvika upprepade justeringar av pulveriseraren när det faktiska problemet kommer från silsystemet.
Steg 4: Verifiera resultaten med produktionsdata
Efter att processjusteringarna är klara ska resultaten verifieras med hjälp av faktiska produktionsdata.
Följande data kan jämföras:
-
Grov fraktion
-
Partikelstorleksfördelning
-
Genomströmning
-
Pulvertemperatur
-
Driftstabilitet
Detta skapar en komplett processloop:
Faktiskt material → Pulveriseringsförhållanden → Screening → Partikelstorleksdata → Processjustering
Snarare än att välja en pulveriserare baserad enbart på utrustningsspecifikationen, är det mer effektivt att utvärdera utrustningen och processen som helhet enligt de faktiska pulverkraven.
Slutsats: Grovpartikelkontroll är ett processkontrollproblem
Överdrivna grova partiklar i PE-rotomformningspulver är inte bara en fråga om att pulvret är "inte tillräckligt fint".
Effektiv kontroll av grova partiklar kräver hänsyn till både pulveriserings- och siktningsprocesserna samtidigt som en balans mellan målpartikelstorlek, kontrollerad grovfraktion och produktionsstabilitet upprätthålls.
En stabil tillverkningsprocess för PE rotomformningspulver bör i slutändan uppnå:
Målpartikelstorlekskontrollerad grovfraktion Stable Production Consistent Powder Quality
Innehåller ditt PE rotomformningspulver för många grova partiklar?
Om ditt PE rotomformningspulver innehåller för många överdimensionerade partiklar kan du förse Maoyue med din faktiska produktionsinformation.
Vi rekommenderar att du tillhandahåller:
-
PE materialtyp
-
Aktuell matarpartikelstorlek
-
Mål pulverpartikelstorlek
-
Krävd genomströmning
-
Befintlig pulveriseringsmodell, om tillgänglig
-
Testdata för grova partiklar eller partikelstorlek, om tillgängliga
Om du redan har testdata för partikelstorlek kan du skicka det tillsammans med ovanstående information.
Om du inte har fullständiga testdata kan du helt enkelt tillhandahålla ditt PE-material, målpulverpartikelstorlek och nödvändig genomströmning.
Mao Yue kan utvärdera pulveriseringsprocessen baserat på dina faktiska material- och produktionskrav och ordna materialtestning vid behov.
Skicka oss ditt PE-material, målpulverpartikelstorlek och nödvändig genomströmning för att diskutera din pulveriseringslösning och materialtestning.