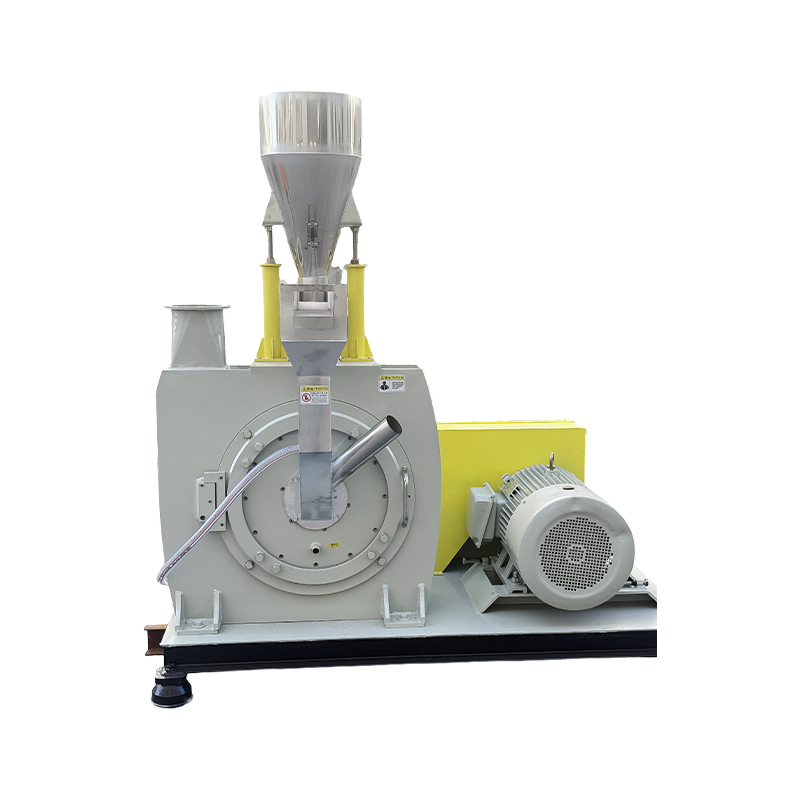
中文简体
Introduktion: Stabil pulverpartikelstorlek börjar med en stabil pulveriseringsprocess
För rotomformning är PE-pulver inte bara en fråga om att mala materialet tillräckligt fint.
Partikelstorleken och partikelstorleksfördelningen för PE rotomformningspulver kan påverka matning, transport, pulverfördelning inuti formen, uppvärmning, smältning och smältning.
När andelen grova partiklar och fina partiklar varierar mellan satser kan pulverflytbarhet, matning, mögelfördelning och uppvärmnings- och smältbeteende också påverkas.
Så varför är partikelstorleken för PE rotomformningspulver inkonsekvent?
I fall orsakas det inte av en enda faktor.
Pulverisatorskivans gap, skiv- och bladslitage, matningsstabilitet, råmaterialegenskaper, malningstemperatur, siktning och driftsförhållanden kan alla påverka den slutliga pulverpartikelstorleken.
Därför är nyckelfrågan för PE-processorer och rotomformningspulver inte bara om en pulveriserare kan producera fint pulver, utan om pulveriseringsprocessen kan förbli stabil och kontinuerligt producera PE-pulver inom målpartikelstorleksintervallet.
Det är därför utrustningsdesign, processkontroll och faktisk materialtestning är viktiga.
Vad är PE Rotomolding Powder Partikelstorlek?
Partikelstorlek avser storleken på individuella pulverpartiklar som produceras efter att PE-material pulveriserats.
I den faktiska produktionen kan dock PE-pulverkvaliteten inte utvärderas baserat på ett enda partikelstorleksvärde.
Partikelstorleksfördelning måste också beaktas. Den beskriver andelen partiklar med olika storlekar i pulvret.
Till exempel kan en sats pulver ha en genomsnittlig partikelstorlek som uppfyller målet, samtidigt som den fortfarande innehåller för många grova partiklar eller alltför mycket fina partiklar.
Därför är det bara att säga:
"Denna pulveriserare kan producera 40-mesh pulver."
beskriver inte helt kvaliteten på pulvret.
För rotomformningsapplikationer bör flera faktorer beaktas tillsammans:
-
Målpartikelstorlek
-
Partikelstorleksfördelning
-
Innehåll av grova partiklar
-
Böter innehåll
-
Pulverflytbarhet
-
Pulvertemperatur
-
Utfodringsstabilitet
-
Slutliga ansökningskrav
Därför är stabil partikelstorlek inte bara en pulveriseringsspecifikation. Det är en del av den övergripande kvalitetskontrollen av produktionen.

Varför är PE Rotomolding Powder Partikelstorlek inkonsekvent?
Förändringar i PE-formningspulverpartikelstorleken under produktionen kan vanligtvis relateras till flera faktorer.
Instabil Pulverizer Disc Gap
Gapet mellan den roterande skivan och den fasta skivan påverkar direkt pulveriseringsprocessen.
Om gapet är för stort kan det hända att materialet inte är tillräckligt pulveriserat.
Om gapet är för litet kan det öka pulveriseringsbelastningen och friktionen, vilket resulterar i mer finmaterial och högre temperaturhöjning.
Ännu viktigare, om pulveriseringsgapet ändras under drift, kan den slutliga pulverpartikelstorleken också ändras.
Därför bör en PE-pulverisator ha en tillförlitlig och justerbar skivgapdesign.
För kontinuerlig produktion räcker det inte att ställa in gapet en gång. Pulveriseringsförhållandena måste förbli lämpliga för råvaru- och produktionsmålet, med möjlighet att justera gapet vid behov.
Slitage på skivor och blad
De kärnpulveriserande komponenterna i en plastpulverisator utsätts för kontinuerlig friktion och mekaniska krafter under drift.
När drifttiden ökar slits skivornas och knivarnas arbetsytor gradvis, och deras ursprungliga geometri kan förändras.
Detta kan påverka:
-
Pulveriseringseffektivitet
-
Materiell uppehållstid
-
Pulverpartikelstorlek
-
Partikelform
-
Energiförbrukning
-
Temperaturhöjning
En ny maskin kan producera målpulvret konsekvent, medan pulverprestandan kan ändras efter långvarig drift.
Därför bör skiv- och bladslitage utvärderas tillsammans med partikelstorleksstabilitet.
Nyckelfrågan är inte bara:
"Vad är bladets hårdhet?"
En viktigare fråga är:
"Kan utrustningen bibehålla stabila pulveriseringsförhållanden och målpulverspecifikationen efter kontinuerlig produktion?"
Det är därför bladmaterial, värmebehandling, bearbetningsnoggrannhet, dynamisk balansering och underhåll är viktiga.
Instabil matning orsakar fluktuationer i pulveriserande belastning
Även när själva pulverisatorn har justerats korrekt kan instabil matning fortfarande orsaka fluktuationer i det slutliga pulvret.
Om för mycket material plötsligt kommer in i malningskammaren kan pulveriseringsbelastningen öka snabbt.
Om matningshastigheten plötsligt minskar kommer utrustningen att arbeta under ett annat belastningsförhållande.
Dessa ändringar kan påverka:
-
Pulveriseringseffektivitet
-
Materiell uppehållstid
-
Temperatur
-
Partikelstorleksfördelning
-
Faktisk utgång
Därför är stabil utfodring också en del av partikelstorlekskontrollen för produktion av PE rotomformningspulver.
Ett stabilt matningssystem hjälper till att upprätthålla ett mer kontinuerligt och kontrollerbart materialflöde in i pulveriseringskammaren.
Olika PE-råmaterial har olika egenskaper
Olika PE-råvaror beter sig inte nödvändigtvis på samma sätt under pulverisering.
PE-material kan skilja sig åt i:
-
Hårdhet
-
Smältegenskaper
-
Ursprunglig partikelstorlek
-
Fukt eller föroreningar
-
Tilläggsinnehåll
-
Materialtemperatur
-
Bulkdensitet
PE-pellets, återvunnen PE, filmkanttrimning och produktionsavfall kan också kräva olika pulveriseringsförhållanden.
Att använda exakt samma utrustningsinställningar för alla PE-material ger därför inte nödvändigtvis samma pulverresultat.
Ett mer tillförlitligt tillvägagångssätt är att testa det faktiska materialet och sedan fastställa lämpliga pulveriseringsparametrar.
För hög sliptemperatur kan påverka pulvrets kondition
PE genererar värme genom friktion under höghastighets mekanisk pulverisering.
Om temperaturen blir för hög kan PE mjukna, vilket gör det svårt för materialet att bibehålla det önskade slipbeteendet.
Beroende på material och driftsförhållanden kan för hög temperatur orsaka:
-
Pulveragglomerering
-
Snöring eller materialvidhäftning
-
Minskad flytbarhet
-
Inkonsekvent partikelstorlek
-
Minskad screeningeffektivitet
Därför bör temperaturkontroll övervägas tillsammans med partikelstorlekskontroll.
Kylning är inte en lösning på alla partikelstorleksproblem, men det kan vara en viktig del för att upprätthålla en stabil PE-pulveriseringsprocess.
Screening påverkar slutlig partikelstorleksfördelning
Pulverisering ensam ger inte automatiskt en stabil slutlig partikelstorleksfördelning.
Sållningssteget avgör vilka partiklar som kommer in i den slutliga pulverprodukten.
Om sållningsförhållandena ändras kan även andelen grova partiklar och fina partiklar i slutpulvret förändras.
Därför bör ett komplett PE-pulverproduktionssystem överväga:
Utfodring → Pulverisering → Kylning → Sållning → Pulveruppsamling
snarare än att bara fokusera på själva pulverisatorn.
PE Powder Partikelstorlek Felsökningsguide
När partikelstorleken ändras under produktionen är ett steg att identifiera vilken del av processen som orsakar variationen.
Denna felsökningsmetod kan hjälpa till att identifiera om variationen kommer från pulveriserings-, matnings-, kylnings- eller screeningsstadiet.
Hur man förbättrar PE Rotomolding Pulver Partikelstorlek stabilitet
När de potentiella orsakerna väl har identifierats blir metoderna för att kontrollera partikelstorleken tydligare.
Kontrollera Pulverizer Disc Gap

Ett stabilt och justerbart skivgap kan justeras enligt PE-råvaran, foderpartikelstorleken, målpulverstorleken och önskad effekt. Sträva inte bara efter ett mindre gap; Målet bör vara att konsekvent uppnå målpartikelstorleken.
Använd slitstarka pulveriseringskomponenter

Inspektera regelbundet skivorna och knivarna för slitage och underhåll eller byt ut dem vid behov.
Upprätthåll stabil materialmatning

Beroende på råmaterial och produktionskrav kan automatiska, vibrerande, vertikala, vakuum- eller järnborttagande matningssystem användas för att upprätthålla ett stabilt materialflöde in i pulveriseringskammaren.
Kontrollera Pulveriseringstemperatur

Välj luftkylning, vattenkylning eller luftvattenkylning enligt materialet och önskad effekt, och övervaka driftstemperaturen.
Styr slutligt pulver genom screening

Det slutliga pulvret bör utvärderas efter screening snarare än baserat på endast pulvret som kommer direkt ut ur pulveriseringskammaren.
Screening kan hjälpa till att skilja:
-
Grova partiklar
-
Partiklar av målstorlek
-
Överdrivna böter
Detta hjälper till att ytterligare kontrollera partikelstorleksfördelningen för det slutliga pulvret.
Lämplig skärmspecifikation bör bestämmas i enlighet med målpulverstorleken och slutlig applicering.
Är 40 mesh tillräckligt för att definiera PE-pulverkvalitet?
"Kan din maskin producera 40-mesh pulver?"
Detta är en vanlig fråga när kunder väljer en PE-pulverisator.
Frågan är viktig, men enbart 40 mesh definierar inte helt pulverkvaliteten.
Två pulver kan båda beskrivas som 40 mesh, medan deras faktiska partikelstorleksfördelning kan vara olika.
Till exempel kan ett pulver innehålla en högre andel grova partiklar, medan ett annat kan innehålla mer fina partiklar.
Därför bör PE-pulver utvärderas baserat på flera parametrar:
Detta tillvägagångssätt ger en mer praktisk utvärdering av PE-pulver än att bara jämföra en specifikation för enstaka nät.
Behöver du 40-mesh PE rotomformningspulver?
Välj inte en pulveriserare baserat på enbart maskstorlek. Skicka oss ditt PE-material och målpartikelstorlek för testning.
Hur adresserar Mao Yue inkonsekvens i PE rotomformningspulverpartikelstorlek?
Egen tillverkning av kärnpulveriseringskomponenter

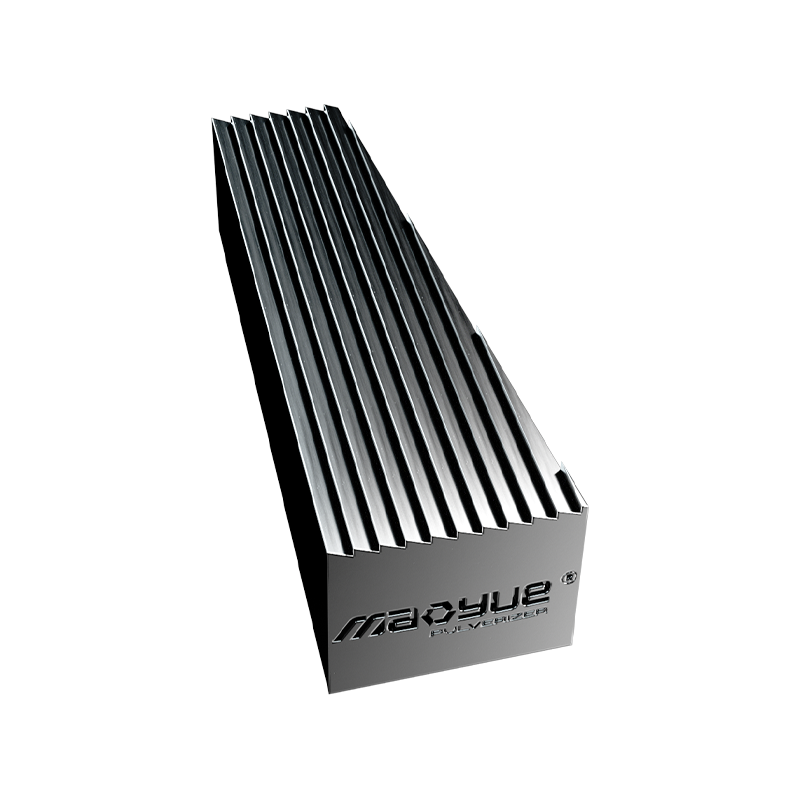
Mao Yue tillverkar sina egna pulverisatorskivor och -blad, med kontroll över formutveckling, bearbetning, kantbearbetning och inspektion. Detta hjälper till att bibehålla bearbetningsnoggrannheten och arbetsgeometrin för de kärnpulveriserande komponenterna.
Precisionsbearbetning och dynamisk balansering
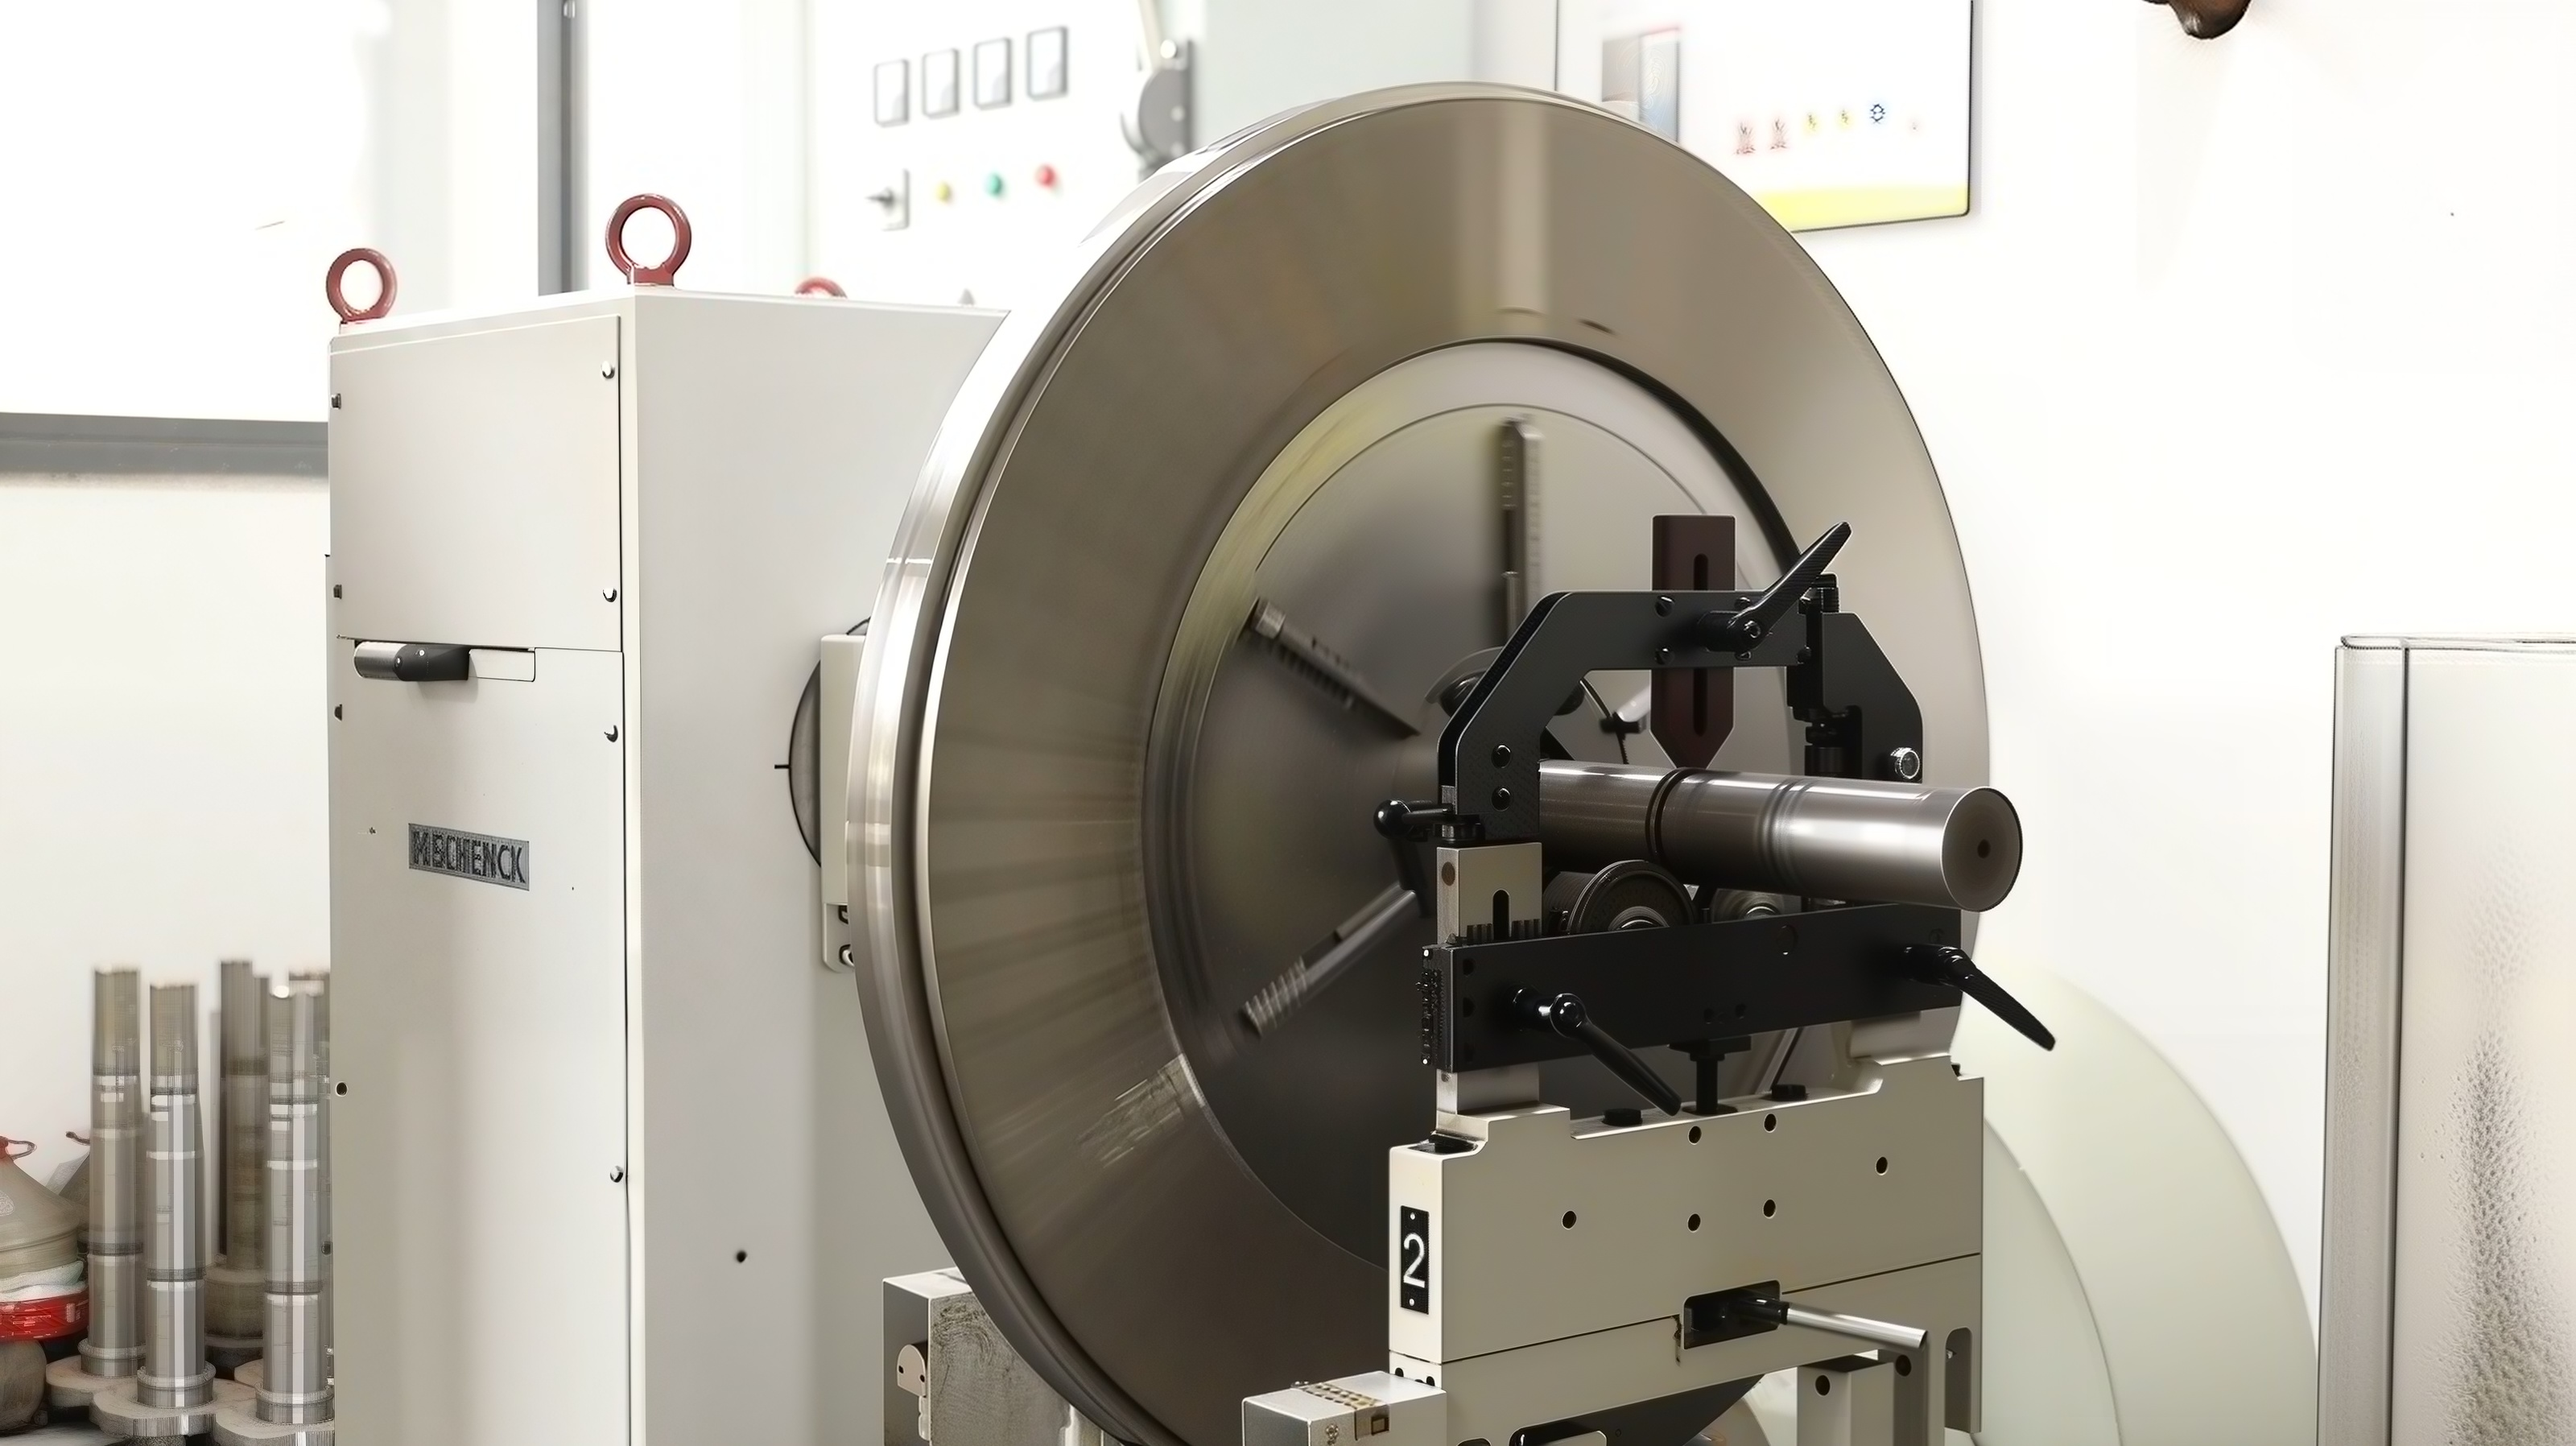
Pulverisatorskivor måste bibehålla stabil geometri och balans under höghastighetsdrift. Mao Yue använder precisionsbearbetning och dynamisk balansering för att minska driftsvariationer och hjälpa till att upprätthålla stabila pulveriseringsförhållanden.
Kontrollera hela processen, inte bara en parameter
Mao Yue väljer inte utrustning enbart baserat på skivdiameter, motoreffekt eller målmaskstorlek. Istället utvärderas hela pulveriseringsprocessen baserat på matning, skivgap, komponenttillstånd, temperatur, siktning och faktisk materialtestning.
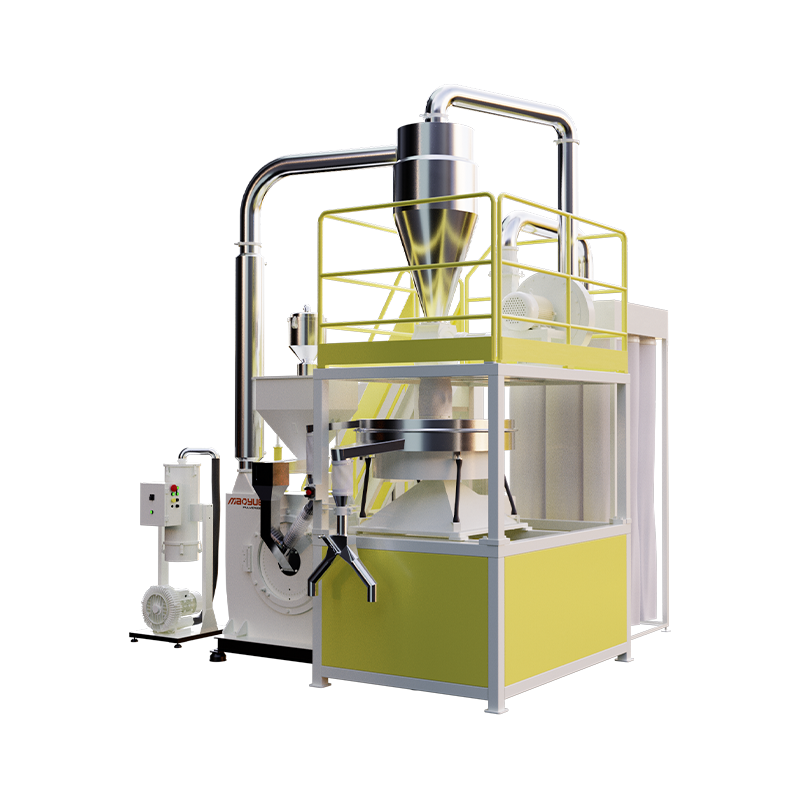
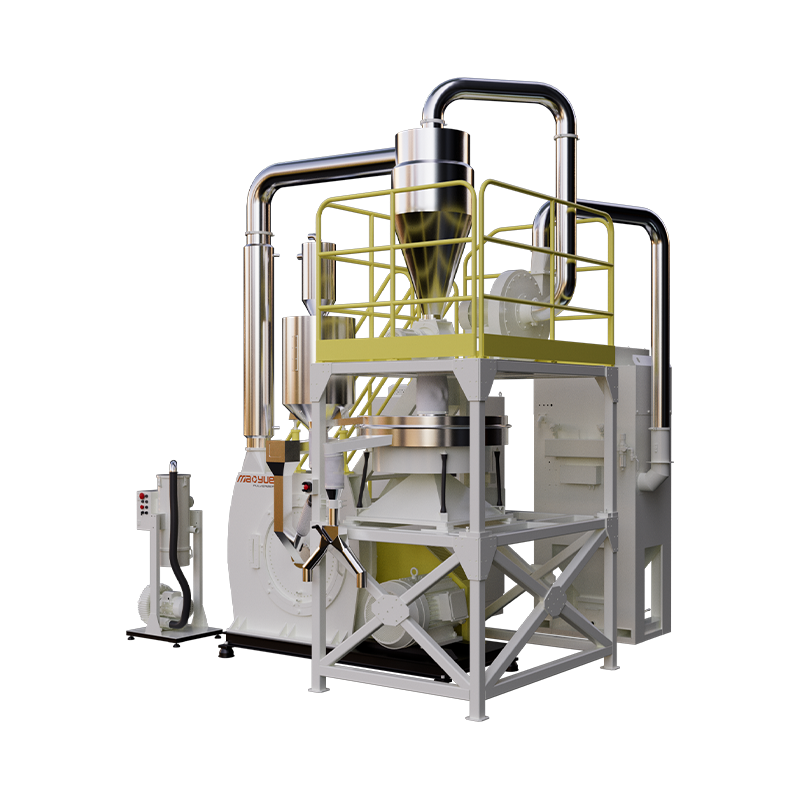
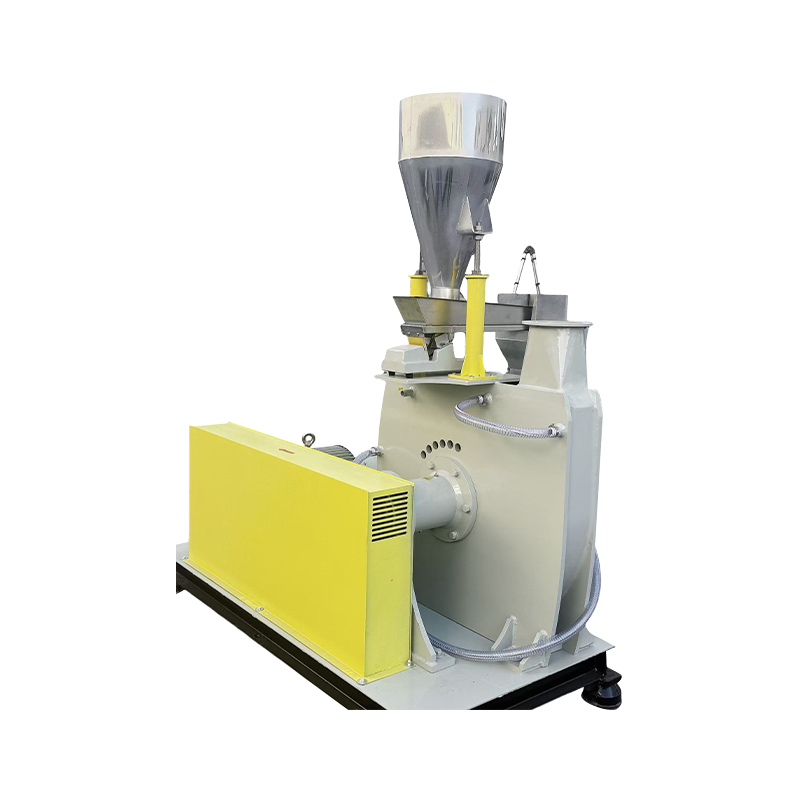
Mao Yue PE Pulverizer: Styr pulverstabiliteten i hela systemet
Mao Yue fokuserar inte på en enda pulveriseringsparameter, utan på hela PE-pulveriseringsprocessen.
Beroende på projektkrav kan systemet integrera:
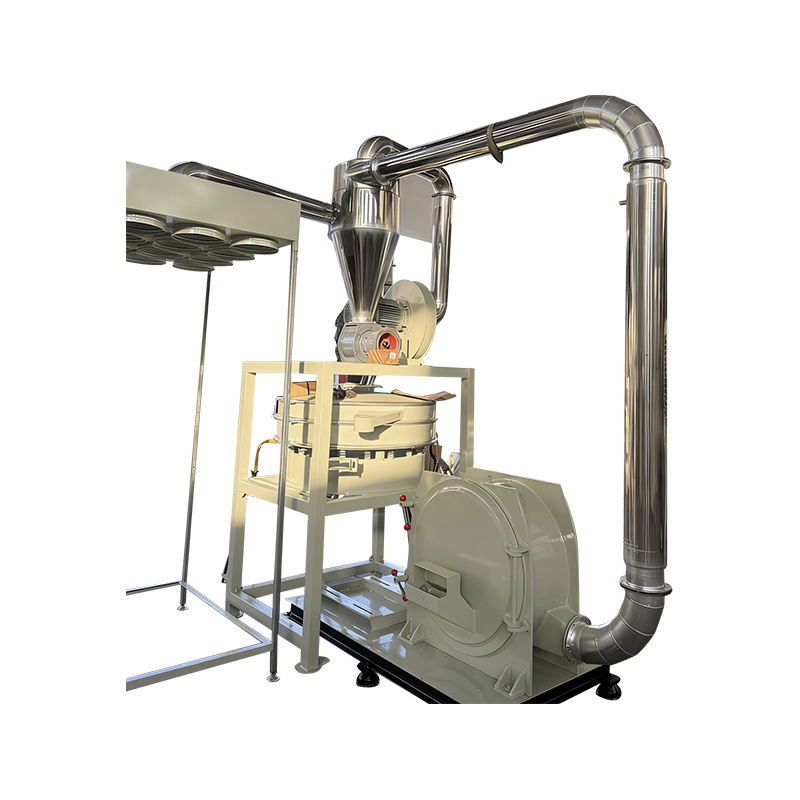
Matning → Järnborttagning → Pulverisering → Luft-/vattenkylning → Sållning → Cyklonseparation → Dammuppsamling → Pulveruppsamling

Varför testa faktiskt PE-material innan du väljer en Pulverizer?
Olika PE-råmaterial kan bete sig olika under pulveriseringsprocessen. Som ett resultat kan samma utrustningskonfiguration ge olika resultat med olika material.
Att testa det faktiska materialet innan det slutliga valet av utrustning ger ett mer direkt sätt att utvärdera pulveriseringsprestanda och driftsförhållanden.
Mao Yue kan testa och utvärdera ditt PE-material baserat på följande information:
-
PE-material och foderpartikelstorlek
-
Mål pulvermaskstorlek eller partikelstorlek
-
Obligatorisk utgång
-
Arbetstid per dag
-
Slutlig rotomformningsapplikation
-
Aktuella pulverrelaterade problem
Testet fokuserar på:
-
Pulverfinhet och partikelstorleksfördelning
-
Produktionskapacitet
-
Temperaturhöjning
-
Utfodringsprestanda
-
Pulveruppsamlingsprestanda
Baserat på testresultaten kan sedan en mer lämplig pulveriseringskonfiguration, kylningsmetod och driftsförhållanden bestämmas.
För återvunnen PE och material med betydande variationer i egenskaper kan faktisk materialprovning vara särskilt användbar.
Vanliga frågor
Är finare PE rotomformningspulver alltid bättre?
Nej. Lämplig pulverpartikelstorlek beror på råmaterial, bearbetningsförhållanden, mögel och slutlig applikation. Det viktiga är att uppnå en stabil partikelstorleksfördelning som uppfyller applikationskraven, snarare än att bara producera finare pulver.
Kan bladslitage påverka PE-pulverpartikelstorleken?
Ja. Slitage på bladen och skivorna kan förändra deras arbetsgeometri, vilket gradvis kan påverka pulveriseringseffektiviteten och den slutliga pulverpartikelstorleken.
Hur kan jag kontrollera temperaturen under PE-pulverisering?
Kylkapaciteten bör anpassas till råvaran och önskad effekt. Beroende på de faktiska produktionsförhållandena kan luftkylning, vattenkylning eller luftvattenkylning användas.
Hur väljer jag rätt PE Pulverizer?
Börja med det faktiska råmaterialet, målpartikelstorlek, önskad produktion, arbetstid och slutlig applicering. Att testa det faktiska materialet innan det slutliga valet av utrustning kan ge en mer tillförlitlig grund för att välja rätt pulveriserare.
Kan Mao Yue testa mitt PE-material?
Ja. Du kan tillhandahålla ett PE-materialprov, målpulverpartikelstorlek, önskad produktion, arbetstimmar per dag och slutlig applicering. Mao Yue kan testa det faktiska materialet för att utvärdera pulveriseringsprestanda och diskutera en lämplig utrustningskonfiguration.
Vad orsakar fler grova partiklar i PE-rotomformningspulver?
Vanliga orsaker är ett för stort diskgap, skiv- eller bladslitage, förändringar i matningsförhållandena och förändringar i sållningsförhållandena. Orsaken bör identifieras genom att ta hänsyn till produktionstid, förändringar i pulverkvalitet och utrustningens driftsförhållanden.
Är din PE rotomformningspulverpartikelstorlek stabil?
Om ditt PE rotomformningspulver visar sats-till-batch-variation, överdriven grova partiklar, överdriven fina partiklar, instabil matning eller utgångsfluktuationer, kanske problemet inte är själva pulvret.
Den viktigare frågan är:
Var uppstår partikelstorleksvariationen i pulveriseringsprocessen?
Vi kan utvärdera:
-
Målmaskstorlek
-
Råvaruegenskaper
-
Obligatorisk utgång
-
Kylningsmetod
-
Pulverizer-konfiguration
-
Faktisk materialtestning
Mao Yue kan testa ditt faktiska PE-material, utvärdera pulveriseringsprocessen och diskutera en lämplig PE-pulveriseringskonfiguration baserat på testresultaten.
Letar du efter en PE-pulverisator som kan producera stabilt rotomformningspulver? Testa ditt faktiska material innan det slutliga valet av utrustning.