中文简体
En rotomformningsanläggning i Ningbo vände en gång bort en full lastbil med omslipning. Plasten var ren, färgen matchade och granulatorn hade körts med sin nominella kapacitet. Problemet var partikelstorleken: återvinningsföretaget skickade 8 mm granulatorflingor till en process som bara accepterar torrt pulver, så formaren var tvungen att mala lasten igen och fakturerade återvinningsföretaget för det. Vinsten på den ordern försvann i andra passet.
Det är därför "plastavfallsåtervinningsmaskin" är en svår fras att köpa emot. Den täcker minst fem olika jobb: strimling, granulering, tvättning, torkning och finmalning. Var och en är dimensionerad, prissatt och underhållen olika, och var och en misslyckas på sitt eget sätt. Köpare som behandlar kategorin som ett enda köp tenderar att betala för mycket för det steg som redan var lätt och underspecificera det stadium som avgör om produktionen faktiskt kan säljas.
Gå åt andra hållet. Utgå från den partikelstorlek som din kunds process accepterar, välj sedan de maskinsteg som når den. Motorstorlek, skärmöppningar, rotorgeometri och bladmaterial följer alla av den siffran.
Kartlägg hela linjen innan du prissätter vilken enskild maskin som helst
De flesta projekt behöver två eller tre av dessa steg snarare än alla, men sekvensen spelar roll. Att hoppa över en scen tar aldrig bort kostnaden; det flyttar kostnaden till din kund, som så småningom kommer att debitera tillbaka den.
- Strimling reducerar balar, rör, klumpar, film och reningsblock till flingor på ungefär 20 till 100 mm.
- Granulerar skär flingor till enhetlig omslipning, vanligtvis 6 till 12 mm, som extruderings- och injektionsmaskiner kan acceptera.
- Tvätta och torka tar bort etiketter, jord, sand och fukt från post-consumer material innan det når någon kvarn.
- Pulveriserande maler ommalen, flingor eller pellets till fint pulver, vanligtvis i intervallet 200 till 800 µm beroende på slutanvändning.
- Pelletisering smälter och återextruderar rengjort material till enhetliga pellets för köpare som inte kommer att hantera flingor eller pulver.
Förstörare, Granulator, Pulverizer: Matcha maskinen till partikelstorleken
De tre storleksreducerande maskinerna citeras ofta som om de vore utbytbara. Det är de inte, och den avgörande variabeln är utdatastorleken som din köpare accepterar.
| Scen | Foderform | Typisk utdatastorlek | Vart utgången går |
|---|---|---|---|
| Shredder | Balar, rör, klumpar, film, reningsblock | 20 till 100 mm flingor | Tvättlinor, förvaring, granulatormatning |
| Granulator | Flingor, små rensningar, kasserade lister | 6 till 12 mm omslipning | Extrudering, injektion, pulveriseringsmatning |
| Pulverizer | Ommala, flingor, pellets | Ungefär 200 till 800 µm pulver | Rotomformning, masterbatch, blandning |
Den praktiska konsekvensen: en granulator kan inte ersätta en pulveriserare, och att köpa en större granulator stänger inte gapet. Finhet, inte kapacitet, är den begränsande specifikationen, och ingen mängd extra hästkrafter omvandlar 8 mm flingor till formbart pulver.
Det stadium som de flesta köpare underspecificerar: finslipning till pulver
Pulverisering är där specifikationerna vanligtvis faller isär, eftersom "pulver" inte är en siffra. Två leverantörer kan både göra anspråk på 40 mesh och leverera pulver som beter sig helt olika i en form.
Partikelstorleksfördelning, inte medelstorlek
En bred fördelning, som blandar 100 µm fina partiklar med 700 µm grova partiklar, ger ojämn smältning vid rotomformning, synliga ytdefekter och inkonsekvent väggtjocklek. En smal fördelning flyter bättre, fyller formar jämnt och genererar färre rejekt. För rotomformning är 35 mesh en vanlig referenspunkt, och en köpare bör be om en siktanalys snarare än ett enstaka medelvärde.
Ambient malning kontra kryogen malning
Vissa polymerer blir lätt spröda och mals rent vid rumstemperatur. Andra blir klibbiga och smetar ut över skivan om de inte kyls med flytande kväve. Kryogena system täcker ett bredare materialområde, men kväveförbrukning blir en permanent driftskostnad, och det är en kostnad som skalas för varje ton du bearbetar. Där materialet tillåter omgivande slipning, betalar det valet sig vanligtvis tillbaka inom månader på enbart förbrukningsvaror.
Materialbeteende avgör detaljerna
När finhetsmålet är fixerat bestämmer polymeren skivgeometri, bladmaterial, kylning och matningshastighet.
PE och rotomformningspulver
PE är seg och värmekänslig. Skivdesign och luftflöde inuti malningskammaren avgör om pulvret förblir svalt och konsekvent under ett helt skift. En enhet som är klassad för hög effekt men som glider i finhet efter två timmar kommer att skapa mer skrot än en långsammare, stadigare maskin. För rotomoldningsköpare är konsistensfrågor viktigare än påståenden om toppkapacitet.
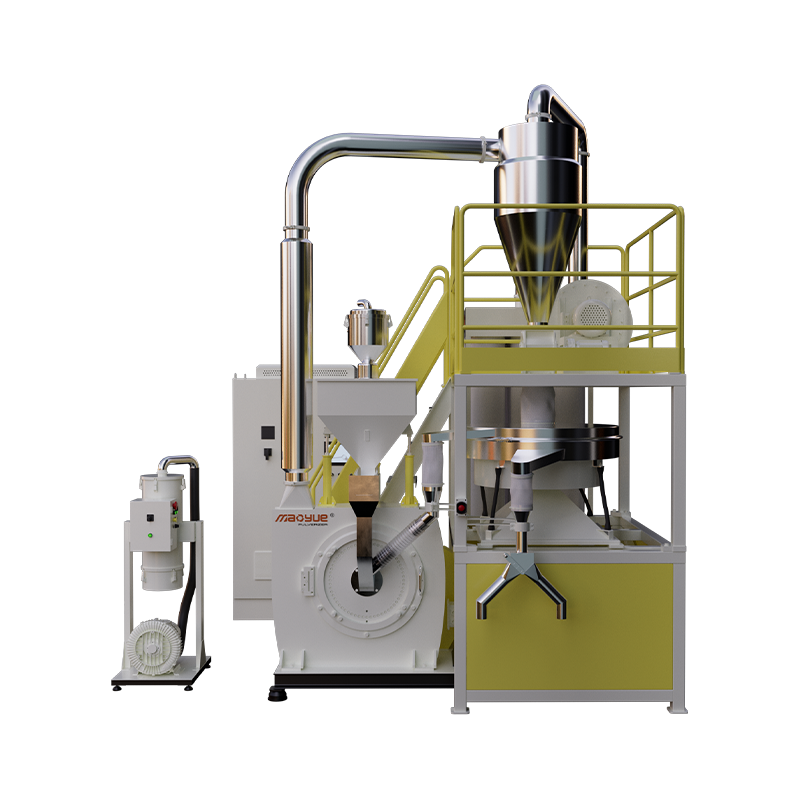
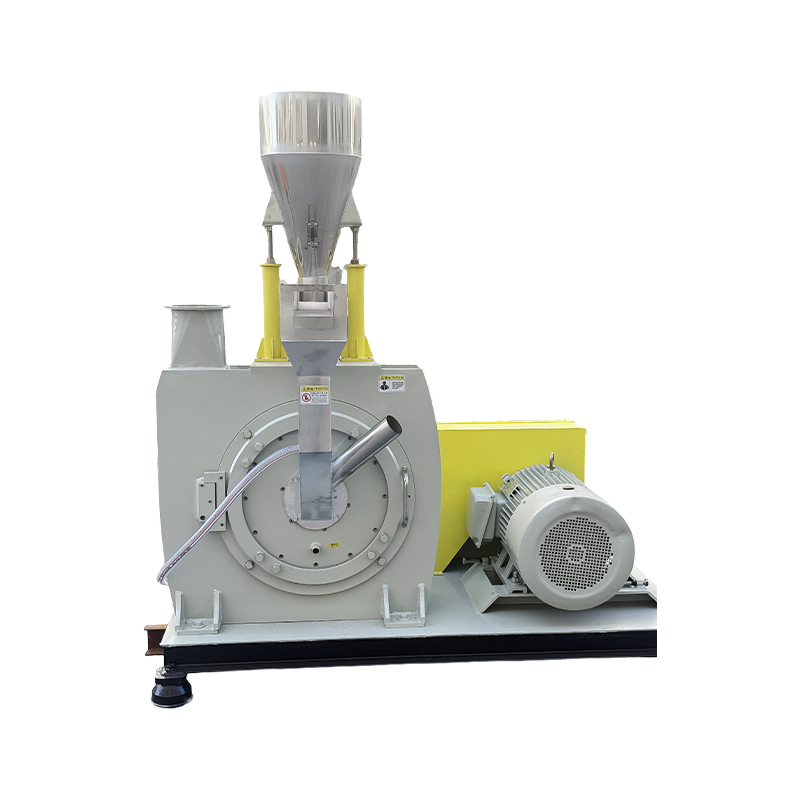
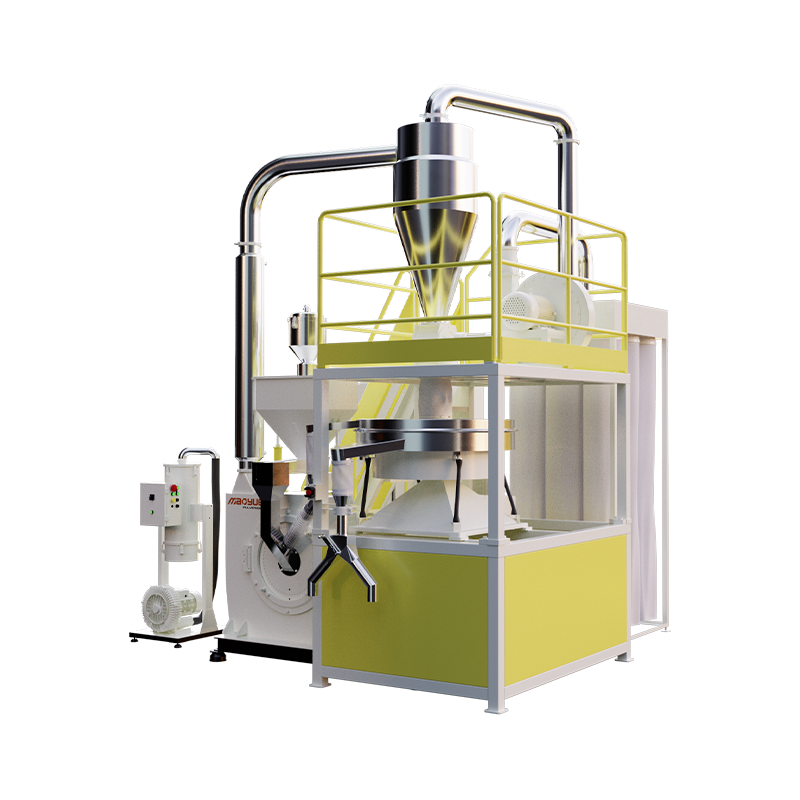 Mao Yue 600 PE Rotomolding Powder Pulverizer För PE-rotomformningspulverlinjer är denna pulveriserare av 600-typ inriktad på stabil finhet, kylningskontroll och långsiktig konsistens istället för bara toppkapacitet. Visa produkt →
PA- och PP-slipning utan flytande kväve
PA och PP kan slipas vid omgivningstemperatur med rätt skiv- och rotorkonfiguration, vilket tar ut kväve från driftsbudgeten och förenklar anläggningens layout. PA behöver framför allt kontrollerad värmeavledning, eftersom den mjuknar snabbt och förblindar skärmen när matningshastigheten överskrider malkammarens förmåga att släppa ut material.
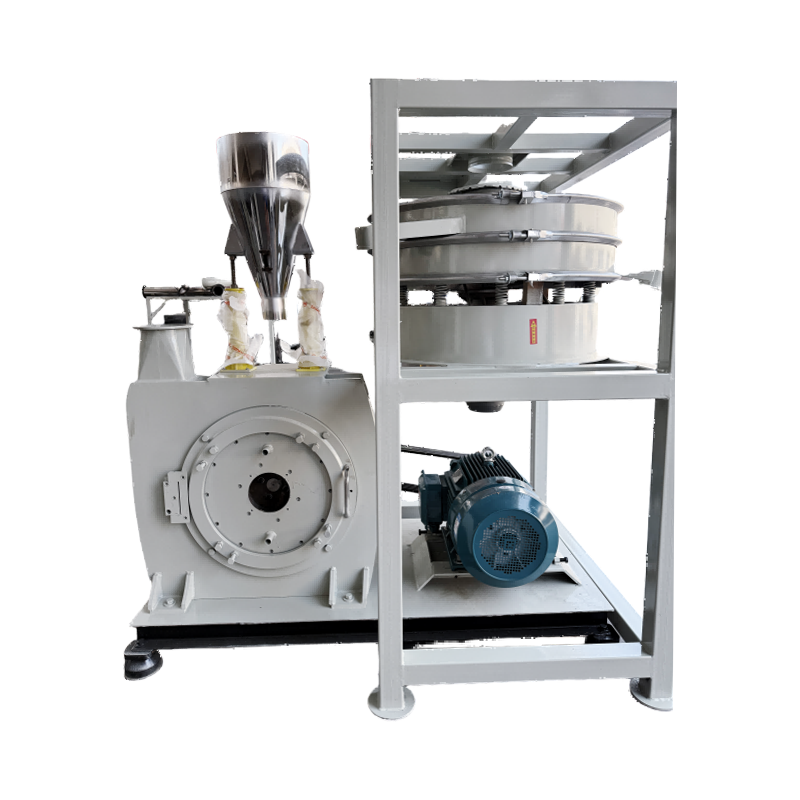 Mao Yue PA/PP-500 Ambient Temperature Pulverizer För återvinning av PA och PP undviker denna pulveriserare vid omgivningstemperatur flytande kväve och använder temperaturkontroll för att begränsa värmerelaterad vidhäftning och nedbrytning. Visa produkt →
PVC, där livslängden dominerar kostnadsmodellen
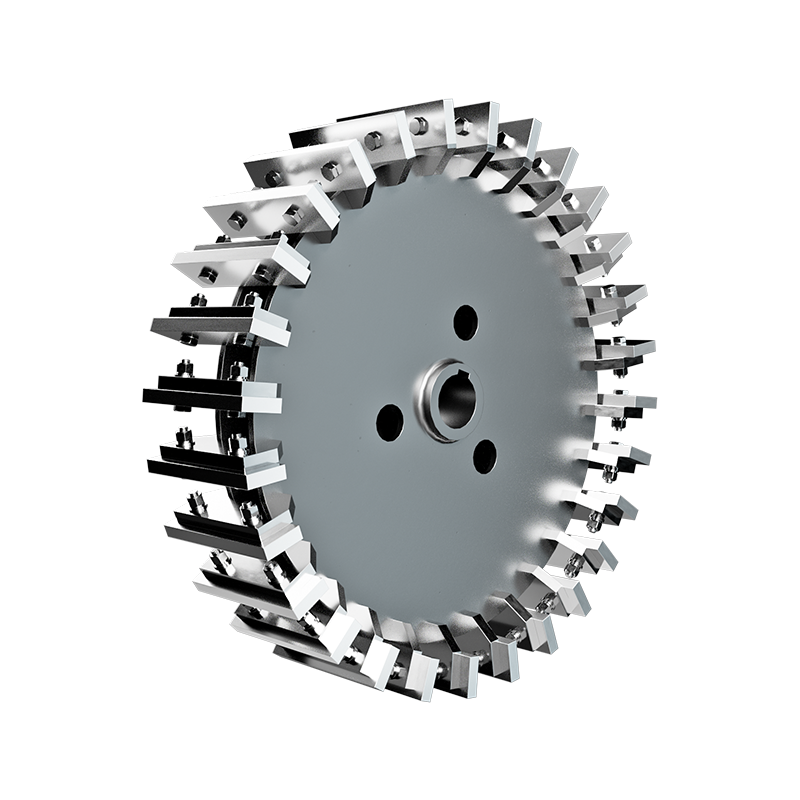
PVC-blandningar, särskilt de med hög fyllmedelsbelastning, är slipande. På dessa linjer slits skivan, rotorn och bladen långt innan motorn gör det, så kostnaden per ton beror på hur många drifttimmar en uppsättning slitdelar levererar och vad en ersättningssats kostar. En slitstark konstruktion med en tyngre skiva och blad av legerat stål motiverar normalt sitt högre pris under det första året av fyllda PVC-blandningar.
Vad en seriös offert måste innehålla
Prisskillnader i denna kategori förklaras sällan av motorn. De förklaras med vilka siffror en leverantör är villig att skriva i skrift. Ett citat som bara svarar "hur många kilo i timmen" är ännu inte ett citat.
- Genomströmning vid målfinhet, citerad vid det nät du faktiskt säljer snarare än på den bredaste skärmen som maskinen accepterar.
- Pulverfinhet och -fördelning, uttryckt som ett garanterat medelvärde plus ett spridningstal, med testmaterialet namngivet.
- Slitagedellivslängd och pris, täcker blad, skivor och rotorer som en kostnad per set och en förväntad drifttid.
- Strömförbrukning per ton färdigt pulver, det antal som avgör driftskostnaden efter installation och den som oftast utelämnas.
Om dessa siffror inte erbjuds i förväg, en skriftlig köpguide för pulverizer är ett betydligt billigare sätt att lära sig rätt frågor än ett dyrt första köp är.
När en enda maskin inte räcker
Blandade strömmar, där filmbalar, röravskärningar, tjock rensning och gjutet rejekt kommer i samma behållare, passar sällan en maskin. Ett arrangemang i två steg är vanligt: en kross av bladtyp eller hammartyp reducerar skrymmande material, och pulverisatorn hanterar slutlig malning. Att dimensionera de två stegen till varandra är viktigare än att dimensionera endera generöst, eftersom en kross som kör framför kvarnen bara bygger upp lager medan en kvarn som matas för långsamt slösar kapacitet.
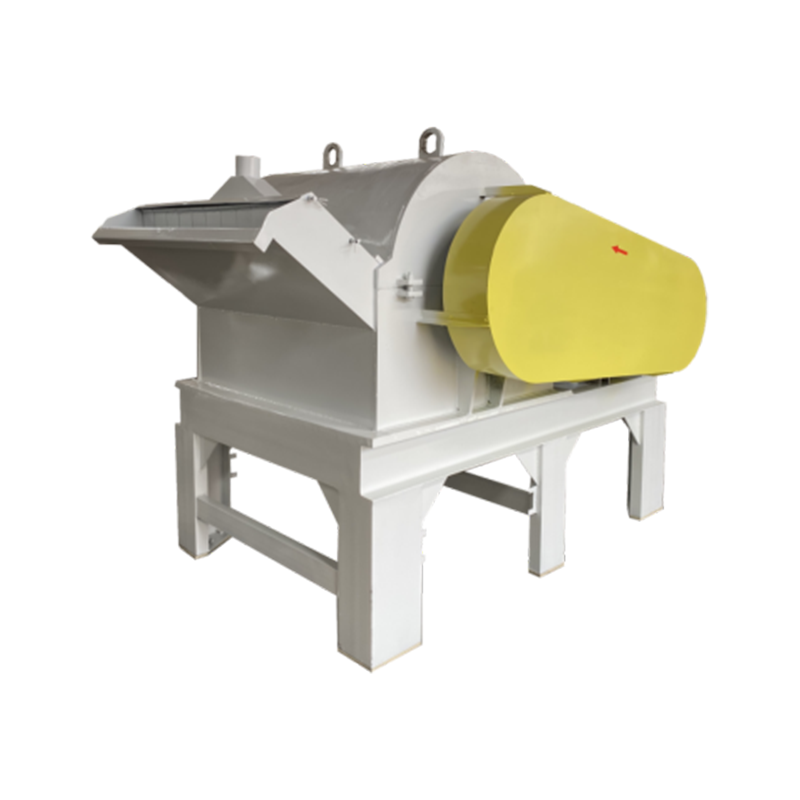
Linjer av bladtyp passar relativt enhetligt, tunnväggigt material och ger en konsekvent flinga. Hammar-, slag- och svängknivslinor tål tjockare sektioner, lätt förorening och större variation i foderform, till priset av en bredare partikelstorleksspridning som kommer in i pulverisatorn.
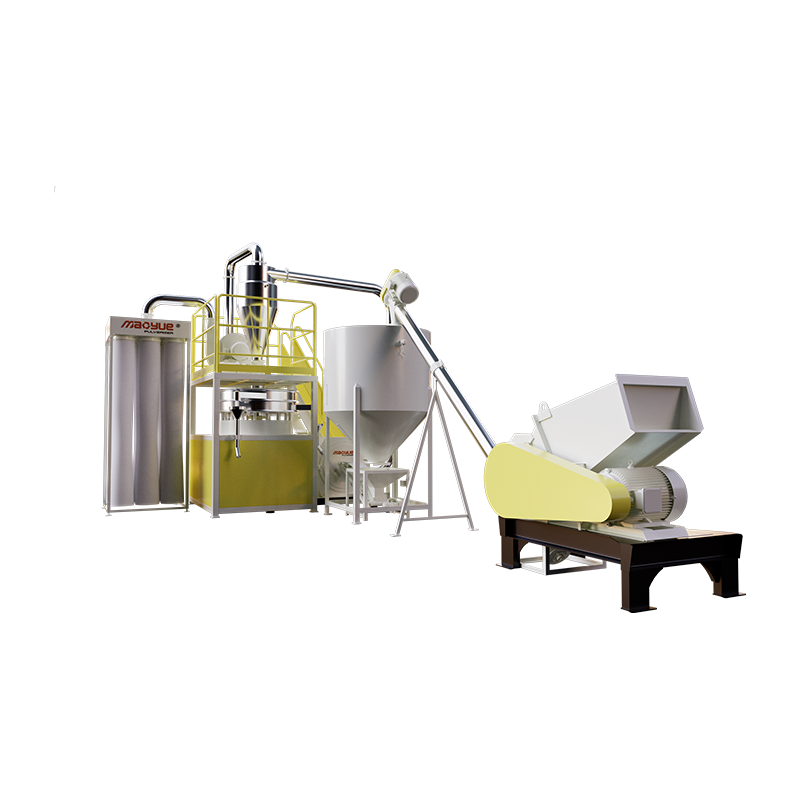
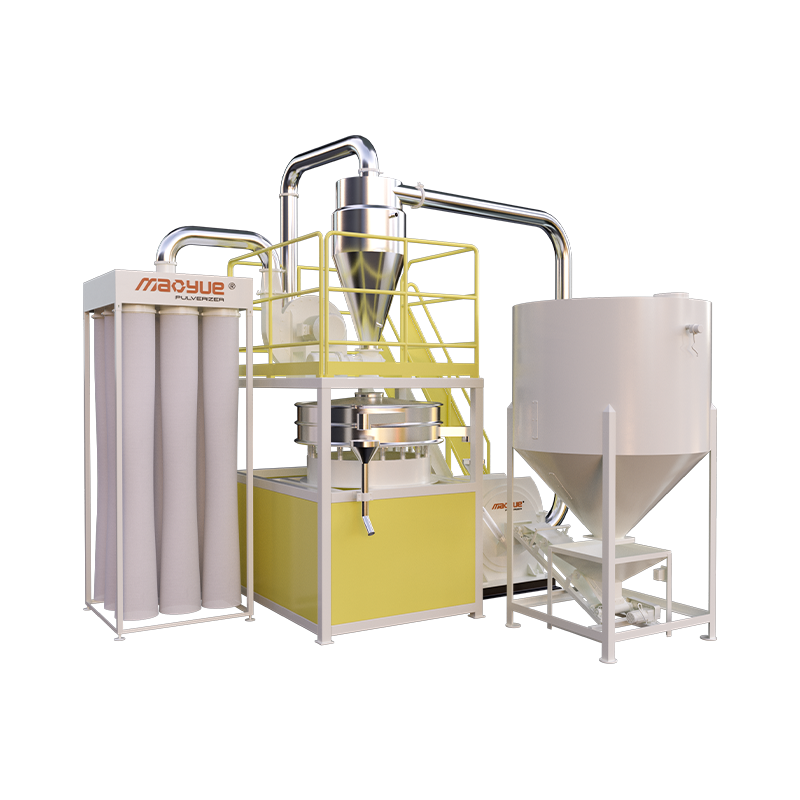
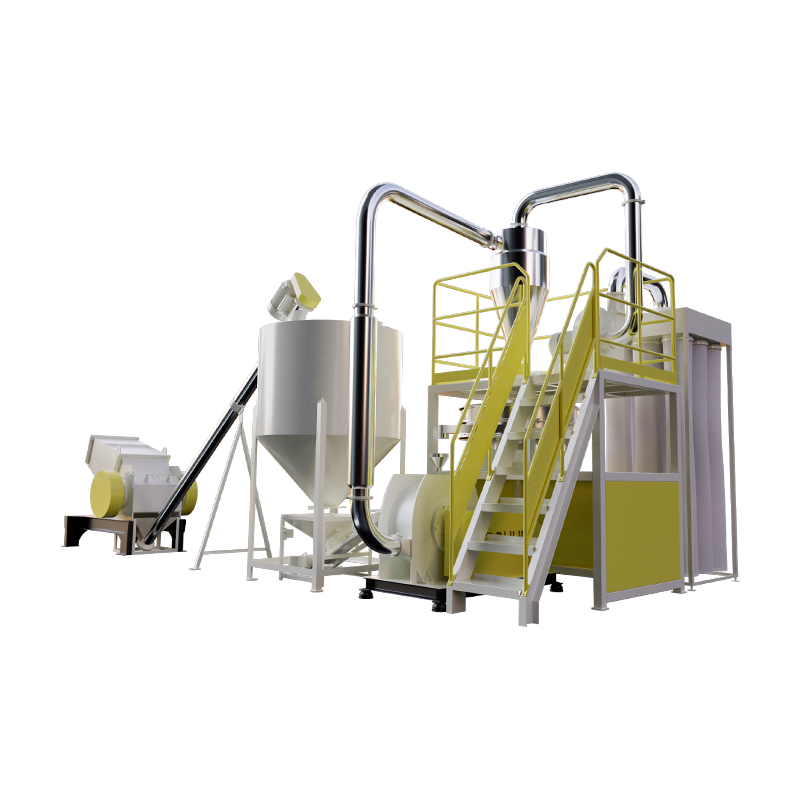 Mao Yue Blade-Type Strimling-Slipning Återvinning produktionslinje För återvinning av högvärdigt plastavfall, producerar denna integrerade skär- och skivslipningslinje enhetligt 20–80 mesh pulver med innesluten dammuppsamling. Visa produkt →
Kontrollerar innan du skriver under
- Skicka ditt eget material för prov. Virgin pellets mals annorlunda än tvättade flingor efter konsumtion, och skillnaden visar sig i genomströmningen, inte i broschyren.
- Be om en siktanalys av proveffekten, tagen efter att maskinen har kört tillräckligt länge för att nå en jämn driftstemperatur.
- Bekräfta vilka komponenter som är förbrukningsbara, hur de ändras och hur lång tid ett byte tar med maskinen stoppad.
- Verifiera att spänning, ledningskonfiguration och säkerhetsskydd matchar din webbplats snarare än leverantörens standardexport.
- Se först att maskinen körs på jämförbart material; a videobibliotek med utrustning som körs på riktigt material är ett användbart filter, men ett försök på din egen flinga förblir det enda riktiga testet.
En återvinningsmaskin för plastavfall är värd exakt vad partikelstorleken den levererar tillförlitligt är värd. Bestäm vilken finhet din kund accepterar, matcha rivnings-, granulerings- och malningsstegen till den siffran och prissätt slitagedelarna vid sidan av motorn. Återvinningsföretaget i Ningbo förlorade en order över en storleksskillnad som inga extra hästkrafter kunde ha fixat.