中文简体
När samma masterbatch-pulveriserare används för att bearbeta material med olika färger, kan restpulver från föregående produktionssats blandas med nästa batch, vilket orsakar färgkorskontaminering.
Detta problem är särskilt märkbart när man byter från mörkfärgade material, som svart masterbatch, till vita eller ljusa material. Även små mängder kvarvarande pigment kan påverka färgens konsistens, öka mängden pulver som inte är specificerat och förlänga produktionsbytetiden.
Färgkorskontaminering förekommer dock inte bara inuti malningskammaren. Resterande pulver kan också finnas kvar i matnings-, transport-, sållnings- och uppsamlingssystemen. För att reducera färgkontamination kräver därför att materialrester kontrolleras under hela bearbetningsvägen och att rengöringseffektiviteten kontrolleras genom lämpliga tester.
Den här artikeln förklarar huvudorsakerna till färgkorskontaminering under pulverisering av masterbatch, nyckelområden att inspektera, praktiska färgbytesmetoder och hur Maoyue hjälper kunder att utvärdera pulveriseringslösningar för flerfärgsproduktion genom faktisk materialtestning och bedömning av utrustningskonfiguration.
Varför uppstår färgkorskontaminering under masterbatch-pulverisering?
Färgkorskontaminering förknippas vanligtvis med restmaterial inuti utrustningen, materialvidhäftning och ofullständig rengöring under färgbyten.
Även efter att den föregående satsen har tömts, kan en del pulver finnas kvar inuti systemet och återigen komma in i materialflödet under nästa produktionskörning.
Det finns tre huvudorsaker.
Resterande pulver finns kvar inuti utrustningen
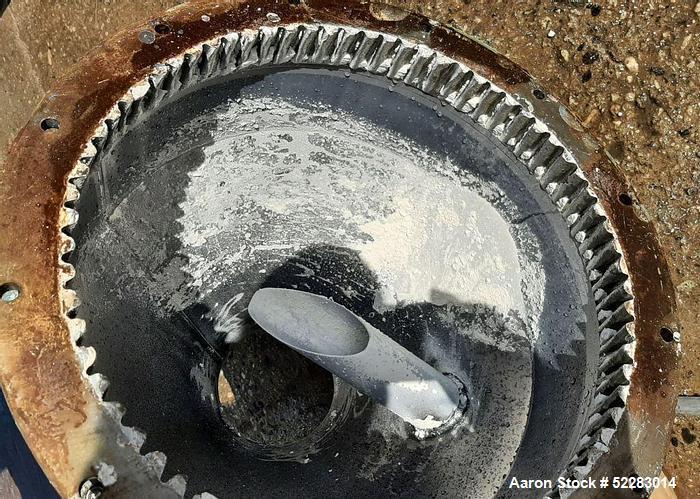
Under pulverisering kan en del pulver samlas runt utrustningsanslutningar, materialflödesdöda zoner och andra områden som är svåra att tömma helt.
Dessa rester kanske inte tas bort helt genom normal urladdning. När nästa batch kommer in i systemet kan luftflöde, vibrationer och materialrörelse släppa ut det återstående pulvret tillbaka till produktionsprocessen, vilket orsakar korskontaminering av färg.
Materialet fäster på utrustningens ytor
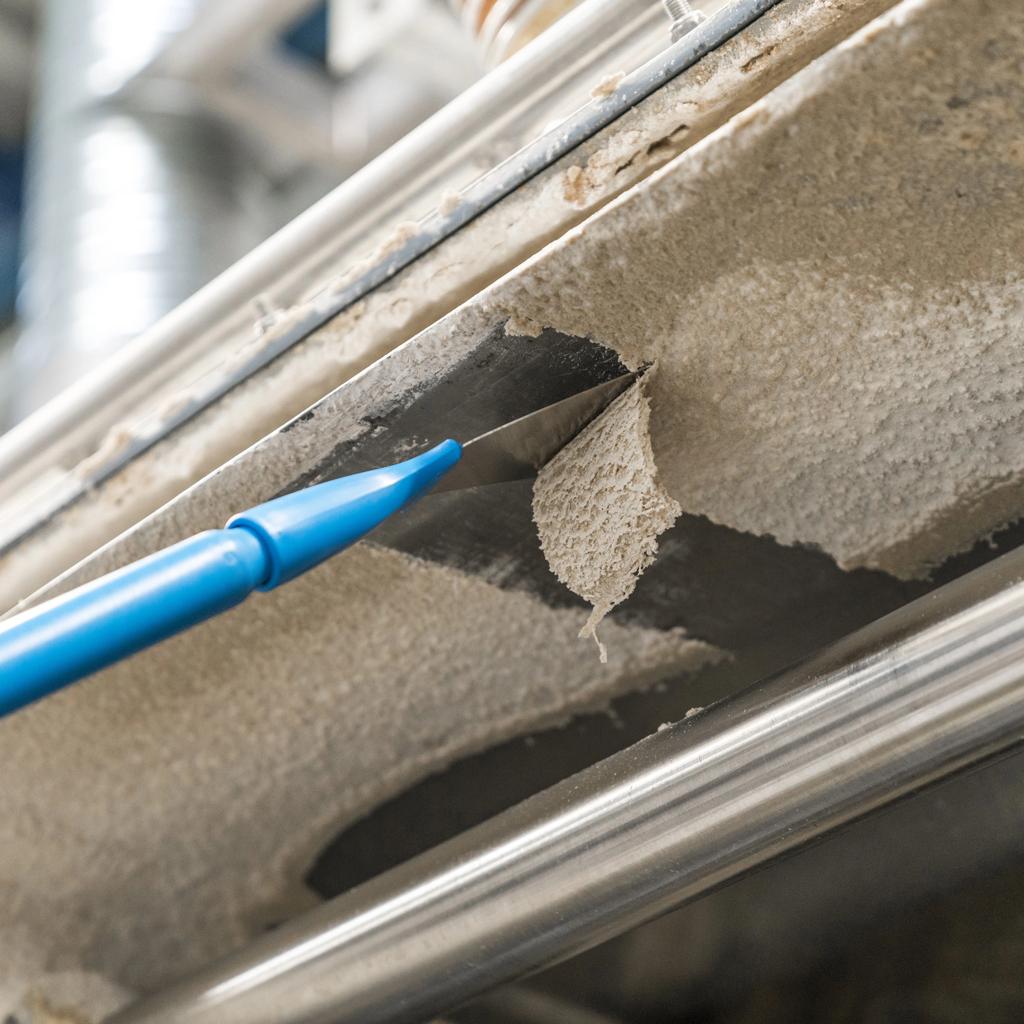
Olika masterbatch-formuleringar innehåller polymerbärare, pigment, fyllmedel och tillsatser som påverkar deras beteende under pulverisering.
För vissa temperaturkänsliga formuleringar kan friktionsvärme göra att polymerbäraren mjuknar eller blir klibbig, vilket gör att material kan fästa vid slipskivorna och kammarens ytor.
Jämfört med löst pulver är dessa vidhäftade rester i allmänhet svårare att ta bort.
Rengöringsprocedurer bortse från restmaterial i systemet
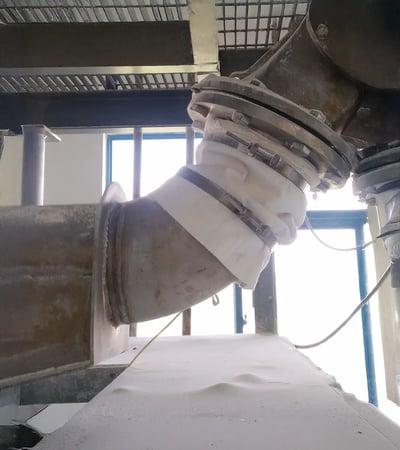
Även efter att malningskammaren har rengjorts kan pulver från föregående sats finnas kvar i transportrör, cyklonseparatorer, siktar och pulveruppsamlingskomponenter.
Om dessa områden förbises under rengöringen kan restpulver komma in i nästa produktionssats och orsaka kontaminering.
Vilka områden bör inspekteras under masterbatchfärgbyten?
Innan du byter färg bör potentiella materialansamlingspunkter inspekteras längs hela bearbetningsvägen, från matning till slutlig pulveruppsamling.
Inspektionen bör inte bara fokusera på synliga rester. Särskild uppmärksamhet bör också ägnas åt områden där pulver kan förbli instängt och släppas ut under nästa produktionssats.
Hur kan man minska färgkorskontamination under masterbatch-pulverisering?
För att minska färgkorskontaminering krävs en kombination av produktionsschemaläggning, komplett systemrengöring, utrustningsunderhåll och lämplig komponentkonfiguration snarare än att förlita sig på en enda åtgärd.
Ordna färgproduktionssekvenser på lämpligt sätt
Där produktionsförhållandena tillåter kan bearbetning av material från ljusare till mörkare färger generellt minska risken för synliga färgskillnader orsakade av kvarvarande pigment.
Till exempel är det vanligtvis mindre sannolikt att byta från vit till svart masterbatch ger märkbar färgkontamination än att byta från svart till vitt.
Produktionssekvensering bör emellertid också beakta polymerbärarkompatibilitet, tillsatser och produktkvalitetskrav snarare än att enbart förlita sig på färgintensitet.
Rekommenderat tillvägagångssätt: Gruppera material med kompatibla formuleringar och liknande kontamineringskänslighet i produktionssekvenser. Använd striktare rengörings- och verifieringsprocedurer för högriskbyten, särskilt när du byter från mörka till ljusa färger.
Rengör hela materialflödesbanan
Rengöring av färgbyte bör täcka alla materialkontaktområden, från matning till slutlig pulveruppsamling.
Före rengöring bör utrustningen stängas av enligt fastställda rutiner, med lämpliga energiisoleringsåtgärder implementerade. Operationer som kräver att malningskammaren öppnas eller komponenter som tas bort bör utföras av utbildad personal enligt utrustningens underhållskrav.
Rengöringsmetoder bör väljas efter utrustningens struktur och pulvrets egenskaper. Okontrollerad användning av tryckluft bör undvikas för att förhindra att fint pulver blir luftburet.
Där plastpulver kan skapa en brännbar dammatmosfär måste rengöringsutrustning och -procedurer uppfylla tillämpliga säkerhetskrav.
Rekommenderat tillvägagångssätt: Upprätta en checklista för rengöring av färgbyte som täcker hela materialflödesbanan. Definiera rengöringsmetoden och inspektionskraven för varje område snarare än att bedöma rengöringens effektivitet enbart utifrån slipkammarens synliga tillstånd.
Inspektera slipskivans skick och materialvidhäftning

Slipskivornas yttillstånd, geometri och arbetsgap kan påverka materialrörelser och lokal ackumulering inuti slipkammaren.
Onormalt skivslitage, ytskador eller betydande materialvidhäftning kan göra vissa områden svårare att rengöra.
Slipskivans slitage är dock inte nödvändigtvis en direkt orsak till färgkorskontaminering. Dess relevans bör utvärderas baserat på faktiska restkoncentrationer och driftsförhållanden.
Rekommenderat tillvägagångssätt: Under utrustningsunderhåll, inspektera slipskivans ytor, kanter och relaterade komponenter för onormal vidhäftning, skada eller lokal materialuppbyggnad. Använd resultaten för att avgöra om driftsförhållandena ska justeras eller komponenter kräver underhåll.
Utvärdera dedikerade komponenter för frekventa färgbyten
För produktionslinjer som ofta bearbetar masterbatch-material av olika färger, kan vissa delade komponenter bli återkommande källor till kvarvarande kontaminering.
Beroende på utrustningens struktur kan dedikerade pulveruppsamlingsbehållare, skärmar, flexibla transportslangar eller rengöringsverktyg övervägas.
Där produkter har särskilt stränga krav på korskontaminering kan behovet av separata produktionslinjer också utvärderas.
Rekommenderat tillvägagångssätt: Jämför färgbytesfrekvens, rengöringstid, övergångspulverförluster, dedikerade komponentkostnader och krav på produktacceptans för att bestämma lämplig konfiguration för den faktiska produktionen.

Hur verifierar man rengöringens effektivitet efter en masterbatch-färgbyte?
Att slutföra utrustningsrengöring innebär inte automatiskt att pulvret från nästa batch uppfyller produktkvalitetskraven.
För multi-color masterbatch-produktion rekommenderas kontrollerad provdrift, stegvis provtagning och produkttestning för att verifiera om kvarvarande kontaminering har reducerats till en acceptabel nivå.
Steg 1: Slutför rengöring och inspektion av utrustning
Fullständig materialurladdning, avstängning av utrustning, rengöring och inspektion av restmaterial enligt fastställda rutiner.
Innan du startar om, kontrollera att alla borttagna komponenter har installerats på rätt sätt och att utrustningen uppfyller kraven för säker start.
Steg 2: Genomför en kontrollerad provkörning
Mata in nästa färg av masterbatch i pulveriseraren och samla in det initiala övergångspulvret separat från normalt produktionsmaterial.
Övergångspulver som inte klarat de erforderliga kvalitetskontrollerna ska inte blandas direkt med accepterade produkter.
Steg 3: Utför stegvis provtagning och testning
Samla pulverprover vid förutbestämda produktionskvantiteter eller tidsintervall för att kontrollera främmande färgade partiklar, färgförändringar och relevanta formuleringskvalitetsindikatorer.
För produkter med strikta färgkrav kan en lämplig CIELAB färgskillnadsmätningsmetod användas. Provberedning och mätningsförhållanden bör standardiseras.
Att klara ett färgtest betyder inte nödvändigtvis att korskontaminering med polymerbärare, fyllmedel eller tillsatser har eliminerats. Produkter med krav på formuleringsrenhet bör genomgå ytterligare verifiering vid behov.
Steg 4: Bestäm om normal produktion kan återupptas
Specifika frisättningskriterier, provtagningskvantiteter och testfrekvens bör bestämmas enligt kundens produktkrav.
För produktionslinjer med frekventa färgbyten bör rengöringstid, övergångsmängder av pulver, testresultat och platser som kräver upprepad rengöring registreras.
Att jämföra dessa poster mellan olika produktionspartier kan hjälpa till att avgöra om färgbytesprocessen har förbättrats.
Typiskt scenario: Byta från svart till vit masterbatch
Vid byte från svart till vit masterbatch kan olika föroreningsmönster indikera olika källor till restmaterial.
Till exempel, om svarta partiklar fortsätter att uppträda intermittent efter en längre tids drift, bör områden där material är svårt att släppa ut inspekteras snarare än att bara förlänga övergångsproduktionstiden.
Att jämföra föroreningsmönster i olika stadier kan hjälpa till att begränsa potentiella orsaker och identifiera mer riktade rengörings- eller underhållsåtgärder.
Hur hjälper Mao Yue kunder att minska färgkorskontaminering vid masterbatch-pulverisering?
För masterbatch-tillverkare som ofta byter mellan olika färger, bör valet av pulveriserare överväga mer än produktionskapacitet och pulverpartikelstorlek. Materialvidhäftning, kvarstående föroreningsrisker, rengöringstillgänglighet och tillfälliga pulverförluster är också viktiga faktorer.
Med över 30 års erfarenhet av forskning, utveckling och tillverkning av plastpulveriserare, Mao Yue hjälper kunder att utvärdera pulveriseringslösningar för flerfärgsproduktion genom faktisk materialtestning, egen tillverkning av slipskivor och blad, och fullständig utvärdering av pulvriseringssystemets konfiguration.
Identifiera materialvidhäftnings- och restrisker genom faktisk materialtestning

Polymerbärare, pigment och tillsatser i olika masterbatch-formuleringar kan påverka materialets vidhäftning och ackumulering under pulverisering.
Mao Yue genomför provkörningar med kundlevererade masterbatch-material, observerar bearbetningstemperaturförändringar, vidhäftning till slipskivans ytor och restmaterial inuti slipkammaren.
Dessa observationer hjälper till att identifiera materialegenskaper och driftsförhållanden som kan öka rengöringssvårigheterna vid färgbyten.
För kunder med frekventa krav på färgbyte kan möjligheten av färgbyteförsök också diskuteras utifrån specifika behov. Sådana försök kan användas för att observera restmaterial efter rengöring och kontamineringsmönster under den efterföljande färgproduktionskörningen.
Kundvärde: Förstå faktisk materialbearbetningsbeteende och potentiella restrisker före val av utrustning, vilket minskar osäkerheten vid utvärdering av lämplighet för färgbyte baserat enbart på maskinspecifikationer.
Intern tillverkning av slipskivor och blad ger tekniskt stöd för kärnkomponenter
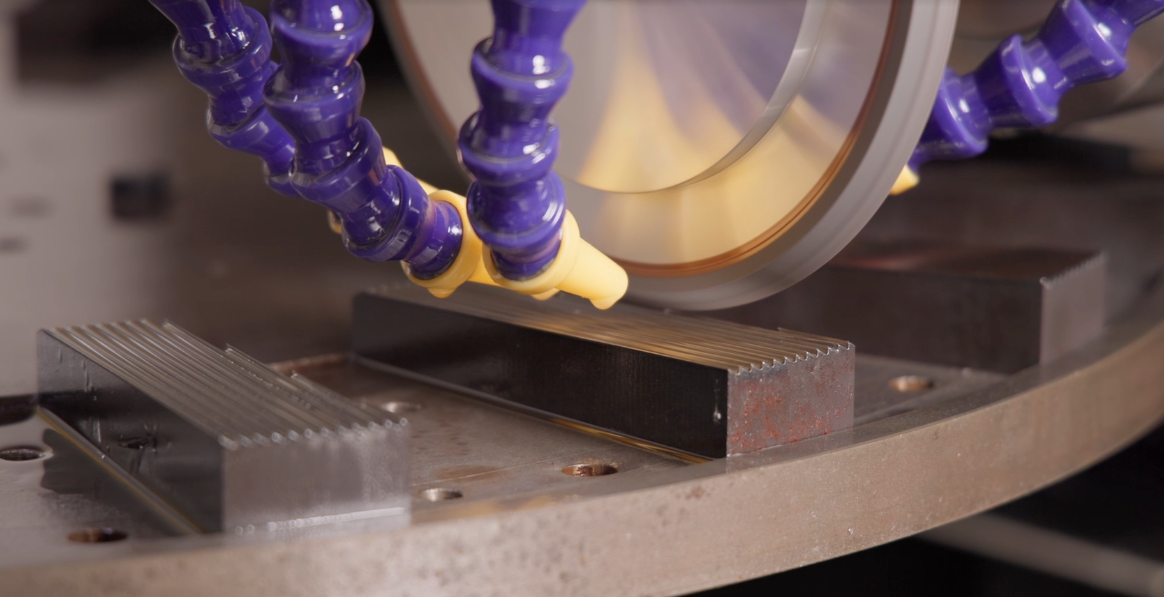
Slipskivans yttillstånd, lokalt slitage och materialvidhäftning kan påverka puderansamling och rengöringssvårigheter.
Mao Yue tillverkar slipskivor och -blad internt, vilket möjliggör direkt kontroll över kärnkomponentens geometri, bearbetningskonsistens och kvalitetsinspektion.
När kunder upplever återkommande materialvidhäftning eller lokal ackumulering runt slipskivor, kan Mao Yue utvärdera komponentstruktur, slitagetillstånd och faktiska driftsparametrar för att avgöra om problemet är relaterat till kärnkomponenter.
Baserat på resultaten kan det tekniska teamet bedöma om underhåll, driftjusteringar eller ytterligare komponentmatchningsutvärdering är nödvändig.
Kundvärde: Få tillgång till teknisk support med stöd av egen komponenttillverkning och inspektionskapacitet, vilket minskar risken för onödiga komponentbyten innan den bakomliggande orsaken har identifierats.
Utvärdera utrustningskonfigurationer baserat på testresultat och krav på färgbyte
Färgkorskontaminering kan komma utanför malningskammaren. Därför bör utrustningsvalet även beakta potentiella rester i transport-, screening- och pulverinsamlingssystem.
Mao Yue kan utvärdera utrustningskonfigurationsalternativ baserat på faktiska materialtestresultat, färgbytesfrekvens och krav på produktacceptans.
Kundvärde: Kombinera faktisk materialtestning med produktionskrav för att ge en mer målinriktad grund för val av utrustning, kontroll av kvarvarande kontaminering, övergångsminskning av pulverförluster och förbättrad hantering av färgbyte.
Faktiska förbättringar bör fortfarande verifieras genom färgbyteförsök och produktionsdokumentation.
Vanliga frågor om masterbatch-färgkorskontaminering
Kan en Masterbatch Pulverizer helt förhindra färgkorskontamination?
För delade pulveriseringssystem bör noll korskontaminering inte antas utan lämplig verifiering. Faktiska kvarvarande kontamineringsnivåer beror på materialegenskaper, rengöringsprocedurer och utrustningskonfiguration.
Är det bara att rengöra slipkammaren tillräckligt när man byter masterbatchfärger?
Inte nödvändigtvis. Resterande pulver kan också finnas kvar i komponenterna för matning, transport, sållning och uppsamling. Hela materialflödesbanan bör inspekteras.
Kräver byte från svart till vit masterbatch mer noggrann rengöring?
Större uppmärksamhet på rengöring är i allmänhet nödvändig eftersom mörkfärgade rester lättare upptäcks i vitt eller ljust pulver. Specifika rengöringskrav bör dock bestämmas av produktkvalitetsstandarder.
Hur kan pulveravfallet minskas under masterbatchfärgbyten?
Pulverspillan kan minskas genom att optimera produktionssekvenser, rengöra områden som är utsatta för materialansamling, separera övergångspulver och fastställa tydliga produktfrisättningskriterier.
Faktiska förbättringar bör verifieras genom färgväxlingsregister och testdata.
Slutsats
För att minska färgkorskontaminering under pulverisering av masterbatch krävs kontroll av restmaterial genom hela pulveriseringssystemet och verifiering av rengöringens effektivitet genom stegvis provtagning och produkttester.
För produktionslinjer med frekventa färgbyten bör utrustningsvalet även beakta rengöringstillgänglighet, bytesfrekvens, övergångspulverförluster och krav på produktacceptans.
Letar du efter en Masterbatch Pulverizer som lämpar sig för flerfärgsproduktion?
Kontakta Mao Yue med din masterbatch-materialinformation, målpartikelstorlek, produktionskapacitetskrav, färgbytesfrekvens och aktuella kontamineringsutmaningar.
Vårt tekniska team kan hjälpa till att utvärdera lämpliga konfigurationer av pulveriseringsutrustning och diskutera faktiska materialtestningsalternativ för dina produktionsbehov.